Przejdź do treści

Przenośnik taśmowy – jak działa i kiedy go wybrać?
przenośnik taśmowy działa wybrać

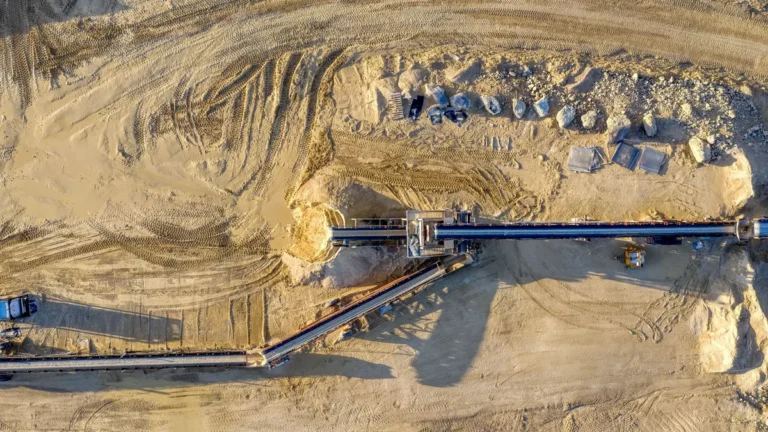
Jak działa przenośnik taśmowy w linii pakującej? Przenośnik taśmowy transportuje produkt na zamkniętej pętli taśmy napędzanej przez motoreduktor i bęben, zapewniając ciągłe podparcie między stanowiskami linii pakującej. EN 619:2022 odnosi się do bezpieczeństwa urządzeń mechanicznego transportu ładunków jednostkowych, a PLC,…
Czy paletyzacja online wystarczy do walidacji układu?

paletyzacja online wystarczy walidacji

Czy paletyzacja online wystarczy do walidacji układu? Paletyzacja online wystarcza do wstępnego zaprojektowania wzoru, policzenia liczby kartonów i porównania wariantów palety, ale nie potwierdza gotowości całej aplikacji. ISO 10218-2:2025 dotyczy bezpieczeństwa aplikacji i cel robotycznych, a ISO 12100:2010 wymaga oceny…

Czy robot delta utrzyma takt przy zmiennej masie produktu?

robot delta utrzyma takt

Robot delta i zmienna masa – od czego zależy utrzymanie taktu? Robot delta utrzyma takt przy zmiennej masie produktu, jeśli każdy wariant SKU wraz z chwytakiem mieści się w potwierdzonej obwiedni udźwigu, dynamiki i przestrzeni roboczej konkretnego modelu. ISO 9283:1998…

Automatyczny transport wewnętrzny – kiedy się opłaca?

automatyczny transport wewnętrzny opłaca

Automatyczny transport wewnętrzny – kiedy się opłaca? Automatyczny transport wewnętrzny opłaca się wtedy, gdy przepływ palet, kartonów lub pojemników jest powtarzalny, mierzalny i regularnie ogranicza pracę pakowania albo magazynu. ISO 3691-4:2023 traktuje AGV i AMR jako element systemu bezzałogowego transportu,…

Czy predykcyjne utrzymanie ruchu wymaga nowych czujników?

predykcyjne utrzymanie ruchu wymaga

Predykcyjne utrzymanie ruchu bez wymiany aparatury – kiedy jest możliwe? Predykcyjne utrzymanie ruchu nie zawsze wymaga montażu nowych czujników. Na linii pakującej dane z PLC, SCADA, napędów i robotów mogą już pokazać zmianę czasu cyklu, prądu silnika, liczby alarmów lub…

Wskaźnik OEE – liczyć dla maszyny czy całej linii?

wskaźnik liczyć maszyny całej

OEE co to jest i jak obliczyć wskaźnik? Wskaźnik OEE to iloczyn trzech elementów – dostępności, wydajności i jakości – liczony dla jasno określonej maszyny albo procesu, w konkretnym czasie. ISO 22400-2:2014 opisuje OEE jako KPI wymagający zdefiniowanego zakresu, danych…

Dyrektywa maszynowa 2006/42/WE – kiedy ją stosować?

dyrektywa maszynowa 2006 stosować

Dyrektywa maszynowa 2006/42/WE – co to jest i kiedy ją stosować? Dyrektywa maszynowa 2006/42/WE określa zasadnicze wymagania ochrony zdrowia i bezpieczeństwa dla maszyn wprowadzanych do obrotu lub oddawanych do użytku w Unii Europejskiej. Dla robotycznej linii pakującej obejmuje ona nie…

Znakowanie produktów spożywczych – czy potrzebna jest wizja?

znakowanie produktów spożywczych potrzebna

Znakowanie produktów spożywczych – co podlega kontroli Znakowanie produktów spożywczych nie wymaga automatycznie kamery, lecz system wizyjny jest potrzebny, gdy linia ma potwierdzać treść, czytelność albo zgodność oznakowania każdej sztuki. Rozporządzenie (UE) nr 1169/2011 określa informacje przekazywane konsumentom, a Rozporządzenie…

Systemy odrzutu produktu – jaki mechanizm wybrać?

systemy odrzutu produktu mechanizm

System odrzutu produktu – jak działa na linii pakującej? System odrzutu produktu to automatyczny układ, który wykrywa wskazaną sztukę, śledzi jej pozycję na transporterze, usuwa ją z głównego przepływu i rejestruje wynik operacji. W linii zgodnej z podejściem ISO 12100…