
HMI panel Siemens – kiedy wybór jest uzasadniony?
HMI panel Siemens ma uzasadnienie na linii pakującej przede wszystkim wtedy, gdy zakład pracuje już na SIMATIC S7, PROFINET i TIA Portal, a zespół utrzymania ruchu zna standard Siemens Digital Industries. Nie jest to automatyczny wybór dla każdej maszyny: decyzję trzeba oprzeć na funkcjach, zgodności wersji, serwisie i całkowitym koszcie posiadania.
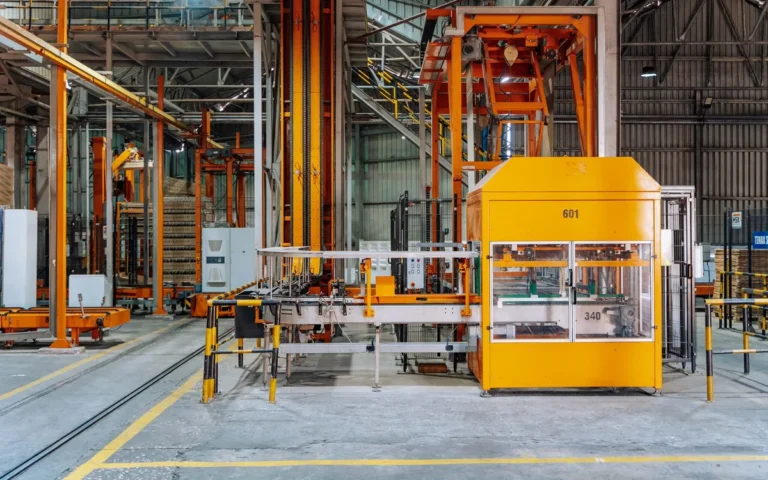
Na typowej linii end-of-line jeden panel operatorski może obsługiwać przenośniki, robota pick-and-place, formiarkę kartonów, zaklejarkę, etykieciarkę, kontrolę wizyjną i paletyzator. Im więcej urządzeń komunikuje się przez wspólną architekturę, tym większą wagę ma jednolita diagnostyka. Z mojej praktyki integracyjnej wynika jednak, że sama marka panelu nie skraca szukania awarii. Skraca je dopiero wspólne nazewnictwo sygnałów, logiczne grupy alarmów i ekran serwisowy zaprojektowany dla mechanika, a nie wyłącznie dla programisty.
Kiedy sterownik SIMATIC S7 wzmacnia sens wyboru panelu?
Panel Siemens warto łączyć ze sterownikiem SIMATIC S7, gdy projekt ma korzystać ze wspólnych tagów, alarmów i diagnostyki w TIA Portal. Zyskiem nie jest „magiczna” kompatybilność, lecz mniejsza liczba ręcznie utrzymywanych map zmiennych oraz prostsze przekazanie projektu do serwisu.
Przykład: producent kosmetyków ma linię pakującą kremy do kartonów zbiorczych. PLC SIMATIC S7 steruje transporterami, robotem kartezjańskim i zaklejarką, a panel pokazuje liczbę opakowań, stan czujników, alarm braku kartonu i bieżącą recepturę. Gdy każda nazwa tagu jest zgodna z opisem w schemacie elektrycznym, technik szybciej odróżnia błąd czujnika od braku materiału.
- Architektura SIMATIC – panel dobrze wpisuje się w zakład, który utrzymuje PLC SIMATIC S7 oraz projekty TIA Portal.
- Sieć PROFINET – komunikacja przemysłowa powinna mieć opisaną topologię, adresację i odpowiedzialność za każde urządzenie.
- Standard ekranów – przycisk ręcznego ruchu osi powinien wyglądać i działać podobnie na formiarce, robocie i paletyzatorze.
- Alarmy HMI – komunikat musi podać miejsce, przyczynę i działanie operatora, na przykład „Stacja 4: brak kartonu – uzupełnij magazyn”.
- Serwis lokalny – kompetencje zespołu zmianowego oraz integratora często mają większe znaczenie niż różnica w cenie samego urządzenia.
Czy panel Siemens wymaga sterownika Siemens?
Nie, panel Siemens nie musi pracować wyłącznie ze sterownikiem Siemens, lecz obsługę konkretnego protokołu, PLC i wersji oprogramowania trzeba potwierdzić dla wybranego modelu przed zamówieniem. Nie wolno zakładać, że deklarowana komunikacja Ethernet oznacza pełną wymianę alarmów, receptur i diagnostyki.
W mieszanej architekturze, na przykład z robotem ABB lub Fanuc, panel może pozostać centralnym punktem obsługi linii, ale granice odpowiedzialności trzeba ustalić wcześniej. Sterownik robota powinien zachować własne funkcje bezpieczeństwa i ruchu, natomiast HMI może pokazywać status cyklu, liczbę sztuk, błędy aplikacyjne oraz sygnały gotowości. Panel operatorski nie zastępuje sterownika bezpieczeństwa.
„Dobór platformy HMI powinien wynikać z architektury sterowania, funkcji operatorskich i potwierdzonej kompatybilności konkretnej konfiguracji.” — Siemens Digital Industries, dokumentacja SIMATIC HMI, weryfikacja konfiguracji przed publikacją, 2026
Rodziny SIMATIC HMI – jak porównać warianty?
SIMATIC HMI Unified Basic Panel i Unified Comfort Panel to rodziny paneli operatorskich, różniące się zakresem modeli, funkcjami oraz zastosowaniem w wizualizacji maszyn. Porównanie musi dotyczyć konkretnego numeru katalogowego, wersji firmware i wersji WinCC Unified; parametry oferty Siemens zmieniają się, dlatego dokumentację należy sprawdzić bezpośrednio przed zakupem.
Unified Basic czy Unified Comfort – czym różnią się zakresy zastosowań?
Unified Basic Panel sprawdza się zwykle przy prostszej obsłudze maszyny, a Unified Comfort Panel należy rozważyć przy większej liczbie ekranów, użytkowników, alarmów i wymagań serwisowych. Dokładnego podziału funkcji nie należy oceniać po nazwie rodziny, lecz po aktualnej karcie katalogowej wybranego wariantu.
Na pojedynczej zaklejarce kartonów operator potrzebuje najczęściej startu, stopu, licznika, kilku nastaw i jasnych alarmów. Na linii z sortowaniem, kontrolą wizyjną, kilkunastoma formatami kartonu oraz paletyzacją potrzebna bywa rozbudowana struktura ekranów, historia alarmów i role użytkowników. Kupowanie zapasu parametrów bez listy ekranów nie daje mierzalnej korzyści.
| Kryterium | Unified Basic Panel | Unified Comfort Panel | Co potwierdzić w ofercie? |
|---|---|---|---|
| Skala aplikacji | Prosta obsługa pojedynczej maszyny lub stanowiska. | Rozbudowana obsługa linii i większy zakres funkcji operatorskich. | Liczbę ekranów, alarmów, receptur i kont użytkowników. |
| Wizualizacja | Dobór powinien odpowiadać podstawowej nawigacji operatorskiej. | Dobór powinien uwzględniać wymagania serwisowe i bardziej rozległą strukturę ekranów. | Funkcje dostępne w wersji WinCC Unified i firmware. |
| Komunikacja | Zależy od konkretnego modelu i konfiguracji sieci. | Zależy od konkretnego modelu i konfiguracji sieci. | Porty, protokoły, topologię oraz zgodność wersji. |
| Utrzymanie ruchu | Istotna jest prostota obsługi i dostępność kopii projektu. | Istotne są także diagnostyka, role użytkowników i archiwizacja. | Procedurę backupu oraz czas odtworzenia po awarii. |
Uwaga: tabela opisuje kierunek doboru, nie zastępuje karty katalogowej Siemens dla konkretnego numeru katalogowego. Dane produktowe należy zweryfikować przed publikacją i zamówieniem.
Jak dobrać przekątną, rozdzielczość i montaż panelu?
Przekątną panelu dobiera się od liczby jednocześnie widocznych informacji i odległości operatora, a nie od wielkości szafy sterowniczej. Dla prostej maszyny ekran może pokazywać kilka najważniejszych nastaw, natomiast przy linii pakującej potrzebny jest czytelny podział na produkcję, alarmy, ręczne sterowanie i diagnostykę.
Przykład z e-commerce: na sortowniku paczek operator potrzebuje jednocześnie widzieć stan przenośników, zapełnienie zrzutów, alarm skanera kodów i tempo w sztukach na godzinę. Upchnięcie tych danych na małym ekranie zwiększa liczbę przejść między widokami. Przy stanowisku cobota do wkładania produktów do tacki ważniejsze może być usytuowanie panelu w zasięgu operatora i odporność mechaniczna frontu.
- Przekątna ekranu – powinna wynikać z liczby elementów interfejsu widocznych w jednym widoku roboczym.
- Rozdzielczość – musi zapewniać czytelne komunikaty alarmowe, wartości procesowe i przyciski używane w rękawicach.
- Montaż – wymaga sprawdzenia wycięcia w drzwiach szafy, głębokości zabudowy oraz dostępu serwisowego od tyłu.
- Stopień ochrony – trzeba dobrać do strefy mycia, pyłu, rozlania produktu i zasad sanitarnych branży spożywczej.
- Temperatura otoczenia – parametr należy porównać z warunkami w szafie, nie tylko z temperaturą hali produkcyjnej.
TIA Portal, S7 i komunikacja – gdzie powstaje wartość integracyjna?
TIA Portal obniża koszt integracji wtedy, gdy projekt wykorzystuje wspólne tagi, biblioteki ekranów, jednolite alarmy oraz kontrolę wersji dla HMI i SIMATIC S7. Sam zakup panelu nie tworzy oszczędności. Efekt pojawia się dopiero, gdy integrator ponownie wykorzystuje sprawdzone moduły i utrzymuje porządek w projekcie (źródło: Siemens, dokumentacja WinCC Unified, weryfikacja wersji przed wdrożeniem).
Jak biblioteki i standardy ekranów ograniczają czas programowania?
Biblioteka ekranów skraca prace wtedy, gdy zawiera przetestowane obiekty dla alarmów, napędów, receptur i ręcznego sterowania. Pierwszym krokiem jest zatwierdzenie standardu kolorów, nazw i zachowań przycisków przed rozpoczęciem programowania każdej maszyny.
Na linii napojowej można stworzyć jeden obiekt dla napędu przenośnika: stan gotowości, bieg, przeciążenie, blokada oraz tryb ręczny. Ten sam obiekt trafia potem do sekcji podawania butelek, etykieciarki i transportu palet. Operator nie uczy się trzech różnych sposobów odczytywania tej samej awarii. To ogranicza błędy podczas zmian nocnych.
- Matryca sygnałów – zespół powinien przypisać właściciela do każdego parametru między PLC, HMI, robotem i systemem nadrzędnym.
- Lista alarmów – każdy alarm powinien mieć numer, priorytet, tekst dla operatora oraz instrukcję pierwszego działania.
- Biblioteka obiektów – integrator powinien przetestować obiekty silnika, zaworu, osi i czujnika przed użyciem na produkcji.
- Kontrola wersji – projekt HMI, PLC i dokumentacja muszą mieć tę samą identyfikację wydania.
- Test odbiorowy – każdy ekran należy sprawdzić na rzeczywistych sygnałach, a nie wyłącznie w symulacji.
PROFINET i OPC UA – jakie połączenia są potrzebne na linii pakującej?
PROFINET służy do przemysłowej wymiany danych między urządzeniami automatyki, a OPC UA można wykorzystać do kontrolowanej wymiany wybranych danych z systemami wyższego poziomu. Nie są to zamienne nazwy tego samego rozwiązania; ich rolę trzeba rozpisać osobno w architekturze systemu (źródło: PROFIBUS & PROFINET International, opis systemu PROFINET, 2025).
W praktyce PROFINET łączy PLC, HMI, wyspy I/O, napędy i elementy infrastruktury przemysłowej zgodnie z projektem sieci. OPC UA może udostępniać do MES liczbę dobrych sztuk, aktywny format, czas przestoju albo wybrane alarmy. Nie należy wysyłać bez selekcji wszystkich tagów, ponieważ utrudnia to utrzymanie integracji i odpowiedzialność za dane.
Jak rozdzielić dane robota, wizyjnego QC i systemu nadrzędnego?
Najbezpieczniejszy podział zakłada, że PLC zarządza sekwencją linii, robot wykonuje własny program ruchu, a system wizyjny przekazuje wynik kontroli oraz dane niezbędne do odrzutu. HMI pokazuje operatorowi stan procesu, ale nie powinno ukrywać granic odpowiedzialności między urządzeniami.
- Robot paletyzujący – powinien przekazywać do PLC status gotowości, błąd aplikacji i liczbę wykonanych cykli.
- System wizyjny QC – powinien przekazywać wynik OK/NOK, kod błędu oraz identyfikator kontroli wymagany do śledzenia partii.
- Etykieciarka – powinna potwierdzać wydruk, odczyt kodu i błąd materiału eksploatacyjnego.
- MES – powinien otrzymywać wyłącznie dane uzgodnione w modelu produkcyjnym, na przykład OEE, licznik partii i przyczynę przestoju.
- HMI – powinno umożliwiać operatorowi odczyt stanu i zatwierdzone działania, bez zastępowania logiki bezpieczeństwa.
„PROFINET jest systemem komunikacji przemysłowej przeznaczonym do zastosowań automatyki.” — PROFIBUS & PROFINET International, opis technologii PROFINET, 2025
Siemens kontra alternatywy – jak porównać TCO i ryzyko?
HMI Siemens i panel innej marki należy porównać przez całkowity koszt posiadania, nie przez cenę urządzenia. TCO obejmuje licencje, programowanie, szkolenie, magazyn części, migrację, wsparcie integratora i koszt przestoju. Każda kwota wymaga daty, waluty oraz datowanej oferty dla konkretnej konfiguracji; dane cenowe sprawdzaj co najmniej raz w miesiącu.
Jak policzyć TCO panelu operatorskiego?
TCO panelu to suma zakupu, wdrożenia, utrzymania i ryzyka przestoju w zakładanym okresie użytkowania. Najpierw trzeba ustalić horyzont, na przykład pięć lat, a następnie porównać jednakowy zakres funkcji i serwisu dla obu wariantów.
Przykład: tańszy panel może wymagać dodatkowego szkolenia, osobnego narzędzia programistycznego i nowego zapasu magazynowego. Droższy wariant może z kolei generować koszt migracji bibliotek. Bez porównania tych pozycji zakupowa cena nie mówi, który wybór jest korzystniejszy.
- Zakup sprzętu – oferta musi wskazywać dokładny numer katalogowy, akcesoria montażowe, walutę i datę ważności.
- Licencje – należy oddzielić funkcje panelu od kosztów środowiska inżynierskiego i opcji programowych.
- Programowanie – wycenę trzeba oprzeć na liczbie ekranów, alarmów, receptur oraz integracji z urządzeniami zewnętrznymi.
- Część zapasowa – magazyn powinien uwzględniać czas dostawy i zgodność mechaniczno-programową zamiennika.
- Przestój – zakład powinien wycenić godzinę postoju własną metodą, uwzględniając produkcję, ludzi i skutki niedostarczenia zamówienia.
Kiedy inna platforma HMI może być lepsza?
Inna platforma HMI może być lepsza, gdy zakład bazuje na innym ekosystemie PLC, wymaga potwierdzonego protokołu albo ma silniejsze kompetencje serwisowe poza Siemens. Decyzja jest racjonalna także wtedy, gdy wymagania mechaniczne, sprzętowe lub licencyjne wyraźnie przemawiają za alternatywą.
Przy modernizacji pojedynczej maszyny z obcym PLC nie należy zmieniać całej warstwy wizualizacji wyłącznie po to, by ujednolicić logo na panelu. Najpierw trzeba sprawdzić komunikację, dostępność projektu źródłowego, zamiennik mechaniczny i możliwość wykonania FAT. Integracja PLC z systemem pakującym powinna zaczynać się od tej matrycy, nie od listy marek.
Jak licencje, części i kompetencje serwisu wpływają na TCO?
Licencje, zapas paneli i kompetencje serwisu wpływają na TCO przez czas przywrócenia produkcji po awarii. W zakładzie wielozmianowym nawet dobry panel nie chroni przed postojem, jeżeli nikt nie ma aktualnej kopii projektu i potwierdzonej procedury odtworzenia.
W przypadkach modernizacji, które prowadziłem, największym ryzykiem nie była sama wymiana ekranu. Problemem bywał brak źródeł programu, nieznana wersja firmware lub zmienione zachowanie alarmów. Dlatego przed zakupem warto uruchomić kopię na stanowisku testowym, a nie pierwszy raz na pracującej linii.
Specyfikacja, cyberbezpieczeństwo i FAT – jak zatwierdzić zakup?
Wybór panelu Siemens należy zatwierdzić przez pisemną specyfikację oraz FAT obejmujący funkcje, kompatybilność i scenariusze awaryjne. Dokument powinien wskazywać wersje TIA Portal, WinCC Unified, firmware HMI i PLC, a także wymagania dostępu użytkowników. Podejście do segmentacji i kontroli dostępu powinno wynikać z analizy ryzyka zgodnej z IEC 62443-3-3:2013.
Jak zabezpieczyć dostęp do HMI?
Dostęp do HMI należy zabezpieczyć przez indywidualne konta, role użytkowników, segmentację sieci i kontrolowany zdalny serwis. Pierwszym krokiem jest rozdzielenie uprawnień operatora, technika utrzymania ruchu, inżyniera i administratora, zamiast używania jednego wspólnego hasła.
IEC 62443-3-3 opisuje wymagania bezpieczeństwa dla systemów automatyki przemysłowej, w tym obszary kontroli dostępu oraz segmentacji systemu. Norma nie daje gotowej konfiguracji dla każdej fabryki – wymagania trzeba dobrać do ryzyka, architektury i procedur zakładowych (źródło: IEC 62443-3-3:2013). Cyberbezpieczeństwo automatyki przemysłowej powinno obejmować również przełączniki, VPN, kopie zapasowe i zasady zdalnego dostępu.
- Konta indywidualne – pozwalają przypisać zmianę receptury lub parametrów do konkretnego użytkownika.
- Role użytkowników – powinny ograniczać operatorowi dostęp do funkcji serwisowych i konfiguracji krytycznej.
- Segmentacja sieci – oddziela strefę automatyki od sieci biurowej zgodnie z projektem bezpieczeństwa zakładu.
- Kopie zapasowe – muszą obejmować projekt HMI, PLC, parametry urządzeń i udokumentowaną procedurę odtworzenia.
- Zdalny dostęp – powinien być zatwierdzany, rejestrowany i ograniczony czasowo do konkretnego zadania serwisowego.
Co sprawdzić podczas FAT panelu HMI?
Podczas FAT należy przetestować każdy ekran krytyczny, utratę komunikacji, restart urządzeń, alarmy, receptury i odtworzenie kopii projektu. Test powinien odbywać się na uzgodnionej wersji oprogramowania oraz z listą przypadków odbiorowych podpisaną przez dostawcę i użytkownika.
- Wersje projektu – FAT powinien potwierdzić wersję TIA Portal, WinCC Unified, firmware HMI i konfigurację PLC.
- Alarmy – test musi sprawdzić priorytet, tekst, potwierdzanie i zachowanie alarmu po restarcie.
- Receptury produkcyjne – test powinien wykazać, że błędne parametry nie przechodzą bez wymaganej walidacji i uprawnień.
- Utrata komunikacji – panel musi czytelnie wskazać brak połączenia bez wyświetlania nieaktualnych wartości jako bieżących.
- Backup i restore – zespół powinien odtworzyć projekt zgodnie z procedurą, a następnie ponownie sprawdzić podstawowe funkcje.
- Zmiana formatu – test powinien objąć produkt, karton, etykietę i układ palety właściwy dla konkretnej linii.
Przy zmianie formatu batonów z kartonu 12-sztukowego na 24-sztukowy operator powinien widzieć, kto zatwierdził recepturę, jaki format jest aktywny i które nastawy wymagają potwierdzenia. To redukuje ryzyko błędu podczas rozruchu. Treść ma charakter informacyjny i nie zastępuje indywidualnej analizy ryzyka, projektu bezpieczeństwa ani konsultacji z integratorem systemów automatyki.
Przed wysłaniem zapytania ofertowego przygotuj listę I/O, liczbę ekranów, alarmów i receptur, opis sieci oraz wymagania serwisowe. Jak dobrać panel HMI i alarmy oraz rozmowa z integratorem systemów automatyki pozwolą porównać konfiguracje na tych samych warunkach odbioru.
Najczęściej zadawane pytania
Kiedy warto wybrać HMI panel Siemens?
HMI panel Siemens warto wybrać, gdy linia korzysta ze sterowników SIMATIC S7, komunikacji PROFINET i środowiska TIA Portal, a zakład ma kompetencje serwisowe w tej platformie. Decyzję należy mimo to oprzeć na wymaganiach funkcjonalnych, zgodności wersji i TCO konkretnej konfiguracji.
Czy panel HMI Siemens współpracuje tylko ze sterownikami Siemens?
Nie, ale zgodność zależy od konkretnego panelu, sterownika, protokołu i wersji oprogramowania. Przed zakupem trzeba sprawdzić aktualną matrycę kompatybilności oraz zakres wymiany danych, ponieważ samo połączenie Ethernet nie potwierdza pełnej integracji.
Czym różni się Unified Basic od Unified Comfort?
Unified Basic Panel i Unified Comfort Panel są przeznaczone do aplikacji o różnej skali oraz wymaganiach funkcjonalnych. Różnice w modelach, interfejsach, przekątnych i funkcjach należy potwierdzić w aktualnej dokumentacji Siemens dla konkretnego numeru katalogowego.
Czy TIA Portal skraca wdrożenie HMI?
Tak, TIA Portal może skrócić wdrożenie, gdy zespół wykorzystuje wspólne tagi, biblioteki ekranów, standard alarmów i kontrolę wersji. Oszczędność nie jest gwarantowana: zależy od jakości projektu i doświadczenia integratora.
Do czego służy PROFINET na linii pakującej?
PROFINET służy do przemysłowej komunikacji urządzeń automatyki, takich jak PLC, HMI, wyspy I/O i napędy. W projekcie trzeba oddzielić jego rolę od OPC UA, które może udostępniać wybrane dane do MES lub innych systemów nadrzędnych.
Co sprawdzić przed wymianą starszego panelu Siemens?
Przed wymianą trzeba sprawdzić projekt źródłowy, możliwość migracji, wersje oprogramowania, firmware, komunikację z PLC oraz wymiary montażowe. Po migracji należy wykonać FAT lub test równoważny dla ekranów, alarmów, receptur, kont użytkowników i restartu po zaniku zasilania.
Źródła i literatura
- Siemens Digital Industries – SIMATIC HMI, dokumentacja produktowa i karty katalogowe dla konkretnego numeru katalogowego, dostęp wymagający weryfikacji przed zakupem.
- Siemens Digital Industries – TIA Portal, dokumentacja środowiska inżynierskiego oraz zgodności wersji WinCC Unified.
- PROFIBUS & PROFINET International – PROFINET Explained, opis systemu komunikacji przemysłowej, dostęp sprawdzony w kontekście źródła branżowego.
- International Electrotechnical Commission – IEC 62443-3-3:2013, System security requirements and security levels.