
Jak rodzaj herbaty wpływa na wybór saszetkarki?
Saszetkarka do herbaty powinna odpowiadać rzeczywistemu zachowaniu mieszanki: jej gęstości nasypowej, frakcji, kruchości oraz masie porcji. ISO 22000:2018 wymaga podejścia opartego na kontroli zagrożeń w łańcuchu żywnościowym, dlatego już na etapie doboru trzeba ocenić produkt, materiał filtracyjny i sposób czyszczenia urządzenia. Nie wystarczy próbka z jednego opakowania.
W praktyce wdrożeniowej najwięcej problemów zaczyna się wtedy, gdy zakład opisuje produkt jako „herbatę liściastą”, a do testów wysyła wyłącznie równą frakcję laboratoryjną. Produkcyjna mieszanka może zawierać pył, długie liście, kawałki suszonych owoców, płatki kwiatów i przyprawy. Każdy z tych składników inaczej przechodzi przez lej, dozownik do herbaty i rurę formującą.
Czy ta sama maszyna zapakuje herbatę drobną, liściastą i mieszanki z dodatkami?
To zależy – jedna platforma może obsłużyć kilka receptur, jeśli jej dozownik, lej zasypowy i oprzyrządowanie formujące zostały sprawdzone na każdej mieszance przy uzgodnionej prędkości.
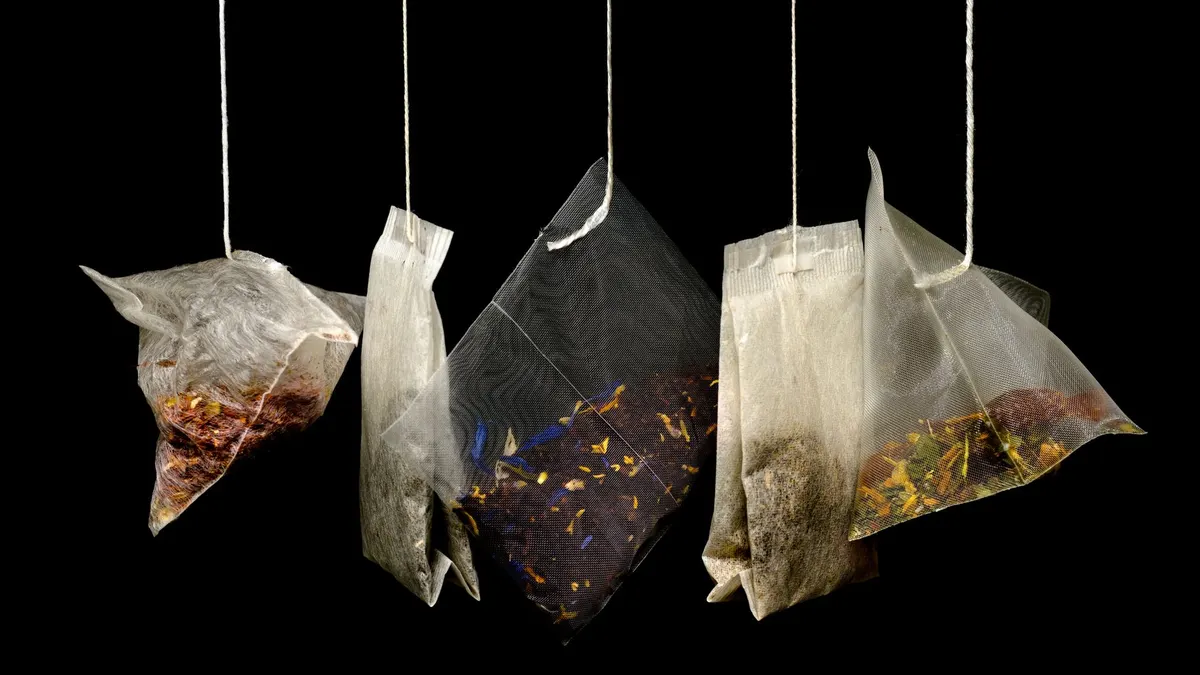
Herbata drobna zwykle płynie równiej, ale pył może osiadać w strefie zgrzewu i pogarszać szczelność. Liść wielkolistny wymaga większej objętości saszetki oraz łagodniejszego transportu. Mieszanki owocowe bywają najbardziej wymagające: cięższe kawałki jabłka lub hibiskusa opadają szybciej niż lekkie liście, więc porcja może zmieniać skład mimo pozornie stałej masy.
- Herbata czarna drobna – zwykle wymaga kontroli pyłu, ponieważ drobina w obszarze zgrzewu może obniżyć powtarzalność zamknięcia.
- Herbata zielona liściasta – potrzebuje przestrzeni na liść, który po kontakcie z wodą zwiększa objętość.
- Rooibos cięty – ma inną gęstość nasypową niż typowa herbata liściasta, więc ustawienie objętościowe trzeba potwierdzić pomiarem masy.
- Mieszanka z suszonym owocem – wymaga próby segregacji, bo większe elementy mogą zatrzymywać się w leju albo trafiać do porcji nierównomiernie.
- Herbata z kwiatami – wymaga ograniczenia agresywnego mieszania, aby nie kruszyć płatków i nie zwiększać udziału pyłu.
Jak ograniczyć segregację i uszkodzenie liści?
Najpierw należy pobrać reprezentatywne próbki z co najmniej kilku partii surowca i wykonać próbę podawania bez uruchamiania pełnej prędkości linii.
Ocenia się wtedy, czy produkt tworzy most nad wylotem leja, rozwarstwia się podczas drgań albo zatrzymuje w przewodach. Mieszadło pomaga produktom słabo płynącym, lecz zbyt szybkie łopatki mogą łamać liść. Z mojej praktyki przy wdrożeniach wynika, że lepszy rezultat daje spokojne, regulowane wzbudzanie produktu niż stała praca mieszadła na maksymalnych obrotach.
„ISO 22000 specifies requirements for a food safety management system” – International Organization for Standardization, ISO 22000:2018, 2018.
Elementy mające kontakt z herbatą powinny umożliwiać skuteczne czyszczenie i ograniczać miejsca gromadzenia pyłu. W dokumentacji zamówienia trzeba opisać procedurę czyszczenia między recepturami, zwłaszcza gdy zakład pakuje mieszanki zawierające alergeny lub silnie aromatyczne przyprawy. To jest wymaganie procesowe HACCP, a nie dodatek do specyfikacji.
Jak wybrać format saszetki do herbaty?
Format saszetki do herbaty dobiera się do objętości porcji, wielkości cząstek, sposobu parzenia i docelowego pozycjonowania produktu. Porcja od 1 do 5 g jest użytecznym punktem startowym do testu, lecz nie zastępuje próby na konkretnej mieszance, ponieważ 3 g drobnej herbaty zajmie inną objętość niż 3 g liści z owocami.
Format zmienia nie tylko wygląd produktu na półce. Decyduje o rodzaju materiału filtracyjnego, konstrukcji zgrzewania saszetek, liczbie modułów oraz możliwościach kartonowania saszetek. Rozporządzenie (WE) nr 1935/2004 wymaga, aby materiały przeznaczone do kontaktu z żywnością nie przenosiły do niej składników w ilości zagrażającej zdrowiu ani nie zmieniały niedopuszczalnie jej składu lub cech organoleptycznych.
Saszetka płaska czy piramidka – który format wybrać?
Saszetka płaska najczęściej pasuje do porcji o stabilnej, mniejszej objętości, a piramidka daje więcej miejsca na rozwinięcie liścia i jest częstym wyborem dla herbat premium.
| Format | Najlepsze zastosowanie | Atut produkcyjny | Ryzyko do sprawdzenia podczas FAT |
|---|---|---|---|
| Saszetka płaska | Herbaty drobne i standardowe porcje | Prostsza konstrukcja opakowania i łatwe układanie w kartoniku | Pył w zgrzewie oraz zbyt mała przestrzeń dla dużego liścia |
| Saszetka dwukomorowa z nitką | Marki detaliczne wymagające klasycznej prezentacji | Rozpoznawalny format i wygodne parzenie w kubku | Synchronizacja nitki, etykiety i cięcia materiału |
| Saszetka piramidka | Herbaty liściaste, kwiatowe i mieszanki premium | Większa objętość robocza dla składników o dużej frakcji | Dobór siatki lub włókniny oraz stabilność zgrzewu |
Tabela nie zastępuje próby. Ta sama mieszanka może dobrze wyglądać w piramidce, ale wymagać wolniejszego podawania, aby kawałki owoców nie trafiały w obszar zamknięcia. Zmiana materiału filtracyjnego bez ponownego ustawienia temperatury, docisku i czasu zgrzewania często zwiększa liczbę nieszczelnych saszetek.
Jak dobrać wielkość saszetki do masy porcji?
Najpierw należy zmierzyć objętość rzeczywistej porcji po swobodnym zasypie, a następnie pozostawić zapas miejsca na zamknięcie i pracę produktu podczas transportu.
Nie należy projektować saszetki wyłącznie według gramatury. Przykład: 2 g herbaty Earl Grey w drobnej frakcji może zmieścić się w płaskim formacie, podczas gdy 2 g mieszanki zielonej z dużymi płatkami róży potrzebuje wyraźnie większej komory. Jeśli produkt jest ubity w saszetce, pogarsza się jego prezentacja oraz kontakt z wodą podczas parzenia.
- Porcja 1-1,5 g – może być punktem wyjścia dla herbat drobnych, ale wymaga kontroli rzeczywistej objętości po zasypie.
- Porcja 2 g – jest często stosowana w klasycznych saszetkach, lecz nie stanowi uniwersalnej normy dla wszystkich mieszanek.
- Porcja 3-5 g – może wymagać większego formatu, szczególnie przy liściu, owocach i dodatkach kwiatowych.
- Nitka i etykieta – stanowią osobny moduł maszyny, który wpływa na prędkość oraz zakres przezbrojenia maszyny.
- Koperta jednostkowa – zwiększa ochronę aromatu i higienę, ale dodaje kolejną operację oraz materiał opakowaniowy.
- Kartonik zbiorczy – trzeba dobrać do liczby saszetek, ich orientacji i maksymalnej prędkości kartoniarki.
Czy koperta jednostkowa jest konieczna?
Nie, koperta jednostkowa nie jest konieczna technicznie, lecz bywa uzasadniona dla produktów wrażliwych na aromaty obce, sprzedaży gastronomicznej albo marek wymagających indywidualnej prezentacji.
Jej zastosowanie trzeba ocenić pod kątem bariery materiału, sposobu otwierania, wydajności odbioru oraz kosztu jednostkowego. Materiał powinien mieć dokumentację potwierdzającą przydatność do kontaktu z żywnością, a proces wytwarzania materiału musi uwzględniać zasady dobrej praktyki produkcyjnej określone w Rozporządzeniu (WE) nr 2023/2006.
„Materiały i wyroby (…) powinny być wytwarzane zgodnie z dobrą praktyką produkcyjną” – Parlament Europejski i Rada UE, Rozporządzenie (WE) nr 1935/2004, 2004.
Przy planowaniu linii sprawdź także maszyny pakujące do produktów sypkich, ponieważ parametry podawania produktu mają bezpośredni wpływ na wybór formatu.
Jak dobrać dozownik i tolerancję masy porcji?
Dozownik do herbaty dobiera się po testach gęstości nasypowej, przepływu produktu i rozrzutu masy dla każdej receptury. Dozownik objętościowy może pracować bardzo stabilnie przy jednolitym produkcie, natomiast dozowanie wagowe lepiej reaguje na zmienność porcji, choć wymaga właściwej integracji i czasu na pomiar.
Dozownik objętościowy czy wagowy będzie właściwy do herbaty?
Dozownik objętościowy sprawdza się przy powtarzalnej gęstości produktu, a dozownik wagowy jest właściwszy, gdy mieszanka wyraźnie zmienia objętość lub zawiera składniki o różnej frakcji.
Nie należy utożsamiać dokładności modułu dozującego z prawną oceną ilości paczkowanego produktu. OIML R 87:2016 dotyczy ilości produktu w opakowaniach jednostkowych i oceny partii, dlatego pojedynczy wynik z wagi kontrolnej nie potwierdza zgodności całej produkcji. Zakład powinien ustalić własne granice sterowania procesem oraz procedurę reakcji na odchylenie.
- Dozownik objętościowy – dozuję ustaloną objętość i wymaga kontroli zmian gęstości nasypowej między partiami surowca.
- Dozownik wagowy – mierzy masę porcji, dlatego pomaga przy mieszankach o nierównym rozkładzie frakcji.
- Lej zasypowy – powinien utrzymywać stabilny poziom produktu, aby ograniczać zmianę dawki wynikającą z różnego nacisku materiału.
- Waga kontrolna – wykrywa porcje poza przyjętym zakresem i może sterować odrzutem produktu.
- Odrzut pneumatyczny – powinien usuwać wadliwą saszetkę bez uszkadzania kolejnych produktów na przenośniku.
- Rejestr wyników – umożliwia ocenę trendu masy, a nie tylko reakcję na pojedynczy alarm.
Jak sprawdzić powtarzalność porcji?
Najpierw wykonaj serię pomiarów dla każdej receptury przy minimalnej, nominalnej i maksymalnej uzgodnionej prędkości, zapisując masę każdej próbki oraz liczbę odrzutów.
Praktyczny protokół powinien zawierać numer partii herbaty, ustawienia dozownika, rodzaj saszetki, czas badania i wyniki wagi kontrolnej. Przyspieszenie maszyny może zwiększyć rozrzut masy, zwłaszcza gdy produkt nie spływa równomiernie. Dlatego dostawca nie powinien deklarować dokładności bez testu na docelowym produkcie, materiale i prędkości.
Do specyfikacji jakościowej przyda się również dobór dozownika do maszyny pakującej. Kluczowa jest wspólna definicja: jaka masa nominalna, jakie granice procesu i jak wygląda postępowanie z odrzutem.
Jak obliczyć wymaganą wydajność saszetkarki?
Wydajność saszetkarki oblicza się, dzieląc planowaną liczbę dobrych saszetek przez efektywny czas produkcji po odjęciu przerw, czyszczenia i przezbrojeń. Wynik trzeba skonfrontować z OEE, kartoniarką, wagą kontrolną i odbiorem końca linii, ponieważ najszybszy moduł nie zwiększy przepustowości wolniejszego stanowiska.
Ile saszetek na minutę powinna produkować maszyna?
Maszyna powinna zapewnić prędkość wynikającą z planu produkcji z rezerwą na uzgodnione straty i postoje, a nie wyłącznie najwyższą wartość z katalogu.
Na rynku spotyka się rozwiązania od kilkudziesięciu do kilkuset saszetek na minutę, ale ten zakres nie jest specyfikacją konkretnego modelu. Rzeczywistą wartością odbiorową jest liczba prawidłowych saszetek uzyskanych na wskazanej mieszance przez ustalony czas testu. Dane o dostępnych formatach i wydajności konkretnej maszyny trzeba sprawdzić w aktualnej karcie producenta przed publikacją oferty.
Jak przeliczyć zamówienia dzienne na wymaganą prędkość?
W czterech krokach: ustal liczbę dobrych saszetek na zmianę, odejmij planowane postoje, podziel wolumen przez pozostały czas i porównaj wynik z wydajnością całej linii.
- Plan dzienny – dla przykładu 96 000 dobrych saszetek na jedną zmianę stanowi wolumen wyjściowy, a nie prędkość maszyny.
- Czas zmiany – z 480 minut odejmij na przykład 45 minut na przerwy, czyszczenie i ustalone czynności operatorskie.
- Przezbrojenie – jeśli zmiana formatu trwa 30 minut, efektywny czas produkcji spada w przykładzie do 405 minut.
- Wymagana prędkość – 96 000 podzielone przez 405 minut daje około 237 dobrych saszetek na minutę przed dodaniem rezerwy.
- Rezerwa OEE – przy planowanym OEE 85% moduł nie powinien być dobierany dokładnie na wartość 237 sztuk na minutę.
- Odbiór końca linii – kartoniarka, kopertowanie i pakowanie zbiorcze muszą przyjąć tę samą liczbę produktów bez spiętrzeń.
Przykład ma pokazać metodę, nie gwarancję produkcyjną. OEE obejmuje dostępność, wydajność i jakość, dlatego czas zatrzymania na poprawę zgrzewu lub brak materiału ma znaczenie równie duże jak nominalna prędkość napędu.
Dlaczego prędkość katalogowa nie jest wydajnością zmiany produkcyjnej?
Prędkość katalogowa opisuje warunki referencyjne, natomiast wydajność zmiany obejmuje tylko dobre saszetki po uwzględnieniu postojów, odrzutów, przezbrojeń i ograniczeń kolejnych urządzeń.
Najczęstsze wąskie gardło powstaje po saszetkarce: kopertowanie nie nadąża, kartoniarka zatrzymuje dopływ albo operator ręcznie układa produkty w kartonach. W projekcie linii pakowania herbaty należy mierzyć przepływ na każdym module, a nie tylko wynik jednego urządzenia.
- Saszetkarka – tworzy produkt jednostkowy, lecz nie rozwiązuje ograniczeń kartonowania saszetek.
- Waga kontrolna – może zatrzymać transport przy nadmiernej liczbie odrzutów lub niewłaściwym odbiorze wadliwych sztuk.
- Detektor metalu – wymaga odpowiedniej integracji mechanicznej i procedury testowej w systemie HACCP.
- Kopertownica – zwiększa ochronę produktu, ale dodaje synchronizację i potencjalne postoje materiałowe.
- Kartoniarka – musi pracować z formatem kartonika, liczbą saszetek i orientacją zgodną z wyjściem z maszyny.
- System PLC – powinien przekazywać alarmy oraz liczniki dobrych produktów między modułami linii.
Przy analizie parametrów pomocny jest materiał jak obliczyć wydajność i OEE linii. Jedno zdanie, które warto wpisać do protokołu FAT: wydajność oznacza liczbę dobrych, policzonych saszetek odebranych przez następny moduł w uzgodnionym czasie testu.
Jakie materiały opakowaniowe i systemy zgrzewania sprawdzić?
Materiał filtracyjny i system zgrzewania trzeba zweryfikować jednocześnie pod kątem zachowania na maszynie, szczelności oraz dokumentacji dla kontaktu z żywnością. Rozporządzenie (WE) nr 1935/2004 stanowi ramę bezpieczeństwa dla takich materiałów, a Rozporządzenie (WE) nr 2023/2006 odnosi się do dobrej praktyki produkcyjnej.
Jak sprawdzić zgodność materiału z temperaturą i czasem zgrzewania?
Najpierw wykonaj próbę z docelową rolką materiału, ustalając temperaturę, czas kontaktu, docisk i dopuszczalny poziom wad zgrzewu dla każdego formatu.
Materiał, który prowadzi się płynnie przy niskiej prędkości, może marszczyć się lub pękać na zgrzewie przy wyższej. Nie wolno zakładać, że każdy materiał oznaczony jako biodegradowalny zadziała na tej samej szczęce zgrzewającej. Dostawca materiału powinien dostarczyć deklarację oraz parametry właściwe dla zastosowania z żywnością.
- Materiał filtracyjny – powinien utrzymywać kształt saszetki i zapewniać wymagany przepływ naparu bez migracji niepożądanych substancji.
- Temperatura zgrzewania – wymaga osobnego ustawienia dla danego materiału, grubości i prędkości cyklu.
- Czas zgrzewania – wpływa na jakość połączenia, dlatego zmiana wydajności może wymagać korekty parametrów.
- Docisk szczęk – powinien zamknąć materiał bez nadmiernego odciskania produktu w strefie zgrzewu.
- Pył herbaciany – trzeba ograniczyć przed strefą zgrzewu, aby nie tworzyć kanałów nieszczelności.
- Dokumentacja kontaktu z żywnością – musi pochodzić od dostawcy materiału i odpowiadać przewidzianemu zastosowaniu.
Czy zmiana rolki materiału wymaga ponownego testu?
Tak, zmiana typu materiału, dostawcy albo istotnego parametru rolki wymaga kontrolnej próby zgrzewu przed uruchomieniem pełnej produkcji.
Operator powinien sprawdzić prowadzenie wstęgi, pozycję nadruku, jakość cięcia i szczelność serii próbnej. Praktyczny przykład: po zmianie włókniny na materiał o innej sztywności często trzeba skorygować naciąg oraz temperaturę, mimo że nominalny wymiar rolki pozostaje taki sam.
„OIML R 87 applies to prepackages containing products in predetermined constant nominal quantities” – International Organization of Legal Metrology, OIML R 87:2016, 2016.
Ta zasada przypomina, że jakość opakowania nie kończy się na atrakcyjnym zgrzewie. Należy sprawdzić i masę netto, i fizyczną integralność saszetki.
Jak przetestować i odebrać saszetkarkę przed zakupem?
FAT saszetkarki powinien potwierdzić na rzeczywistych recepturach masę porcji, szczelność zgrzewu, stabilną prędkość, odpady oraz czas przezbrojenia. Kryteria akceptacji trzeba wpisać do zamówienia przed rozpoczęciem budowy maszyny; dopiero wtedy wynik testu można porównać z uzgodnioną specyfikacją, a nie z ogólną prezentacją handlową.
Co powinien obejmować FAT saszetkarki?
FAT powinien obejmować macierz receptur, formatów i materiałów oraz jasno określony czas pracy przy minimalnej stabilnej prędkości odbiorowej.
Nie należy testować wyłącznie najlepiej zachowującej się herbaty. Jeśli zakład planuje pięć mieszanek, test powinien uwzględniać co najmniej reprezentantów skrajnych: produkt drobny, produkt liściasty oraz mieszankę z dużymi dodatkami. Z mojej praktyki odbiorowej wynika, że właśnie „trudna” receptura ujawnia problemy z segregacją i zgrzewem.
- Próbki produktu – dostarcz partie reprezentujące rzeczywistą zmienność surowca, a nie jedną ujednoliconą próbę laboratoryjną.
- Materiały opakowaniowe – przekaż docelowy materiał filtracyjny, nitkę, etykietę, kopertę i kartonik, jeśli znajdują się w zakresie dostawy.
- Test masy porcji – zapisz wyniki serii pomiarów dla każdej receptury i każdej uzgodnionej prędkości.
- Test zgrzewu – oceniaj szczelność, pozycję produktu i liczbę nieszczelnych saszetek w uzgodnionej próbie.
- Test wydajności – licz tylko dobre produkty odebrane przez kolejny moduł, a nie puste cykle maszyny.
- Test przezbrojenia – zmierz czas zmiany formatu oraz potwierdź listę części formatowych i nastaw.
- Test alarmów – sprawdź komunikaty o braku materiału, błędzie zgrzewu, odrzucie i zatrzymaniu urządzenia.
Jakie kryteria przenieść z FAT do SAT?
Do SAT przenieś te same kryteria jakości, wydajności i bezpieczeństwa, ale potwierdź je po instalacji w docelowym układzie mediów, personelu oraz urządzeń końca linii.
SAT nie powinien być formalnością. Na miejscu weryfikuje się komunikację z drukarką daty, wagą kontrolną, detektorem metalu, kartoniarką oraz systemem PLC lub SCADA. Trzeba też uzgodnić szkolenie operatorów, części krytyczne na magazynie i czas reakcji serwisu. Szczegółową listę rozwija materiał odbiór FAT i SAT maszyny pakującej.
Czy test FAT może zastąpić odbiór linii po montażu?
Nie, FAT potwierdza maszynę u dostawcy, a SAT potwierdza jej działanie po instalacji z rzeczywistymi mediami, personelem i urządzeniami współpracującymi.
Przykład: saszetkarka przechodzi FAT przy stabilnym zasilaniu i krótkim odcinku odbioru, lecz po połączeniu z kartoniarką pojawiają się spiętrzenia. Taki problem nie przekreśla maszyny, ale wymaga korekty synchronizacji, bufora lub parametrów przenośnika przed odbiorem końcowym.
Jak zintegrować saszetkarkę z kartonowaniem i kontrolą jakości?
Linia pakowania herbaty działa stabilnie wtedy, gdy saszetkarka, waga kontrolna, detektor metalu, kopertowanie i kartonowanie wymieniają sygnały o prędkości, zatrzymaniu oraz odrzutach. ISO 22000:2018 i HACCP wspierają podejście, w którym kontrola procesu obejmuje całą drogę produktu, a nie pojedynczą maszynę.
Jak połączyć saszetkarkę z wagą kontrolną i detektorem metalu?
Najpierw ustal pozycję urządzeń kontrolnych, sposób odrzutu oraz identyfikację wadliwej saszetki, aby odrzut nie mieszał się z produktem dobrym.
Waga kontrolna powinna przekazywać wynik do sterownika linii, a detektor metalu musi mieć zwalidowaną procedurę testową dla wybranego produktu i opakowania. Przy małych, lekkich saszetkach szczególne znaczenie ma stabilny przenośnik. Drgania mogą utrudniać ważenie oraz powodować niepotrzebne odrzuty.
- Waga kontrolna – kontroluje ustalony zakres masy i przekazuje sygnał odrzutu dla porcji niespełniającej kryterium procesu.
- Detektor metalu – wspiera plan HACCP, lecz jego czułość i procedury testowe trzeba ustalić dla konkretnego zastosowania.
- Drukarka daty – wymaga potwierdzenia czytelności oznaczeń na docelowym materiale i przy maksymalnej prędkości.
- Bufor odbiorczy – ogranicza skutki krótkich zatrzymań kartoniarki bez natychmiastowego zatrzymywania saszetkarki.
- Kartoniarka – musi liczyć i układać saszetki zgodnie z formatem kartonika oraz wymaganiami produktu detalicznego.
- PLC – synchronizuje stany urządzeń oraz umożliwia analizę przyczyn postoju i wskaźnika OEE.
Kiedy kartoniarka staje się wąskim gardłem?
Kartoniarka staje się wąskim gardłem, gdy jej stabilna prędkość odbioru albo czas uzupełniania kartoników jest niższy niż rzeczywisty przepływ dobrych saszetek z poprzedniego modułu.
Nie rozwiązuj tego wyłącznie przyspieszeniem saszetkarki. Najpierw zmierz czas zatrzymań, pojemność bufora i liczbę saszetek na kartonik. Dobrze zaprojektowana integracja PLC pokaże, czy przyczyną jest brak kartoników, błąd otwarcia, odrzut czy nieprawidłowe podanie pakietu.
Parametry kontroli warto skonfrontować z procedurami opisanymi w materiale kontrola jakości na linii pakującej. Dzięki temu zapytanie ofertowe obejmie nie tylko maszynę do pakowania herbaty, ale rzeczywistą wydajność całego końca linii.
Najczęściej zadawane pytania
Jaka saszetkarka nadaje się do herbaty liściastej?
Do herbaty liściastej dobiera się maszynę zapewniającą odpowiednią objętość saszetki i łagodne podawanie produktu. O wyborze decyduje próba z rzeczywistą mieszanką, materiałem filtracyjnym, masą porcji oraz wymaganą wydajnością.
Piramidka często daje więcej miejsca na liść, ale nie jest automatycznie najlepszym rozwiązaniem dla każdej receptury. Potwierdź wynik podczas FAT.
Ile saszetek na minutę produkuje saszetkarka do herbaty?
Saszetkarki mogą pracować od kilkudziesięciu do kilkuset saszetek na minutę, zależnie od konstrukcji, formatu i wyposażenia. Zakres rynkowy nie jest gwarancją konkretnego modelu.
W protokole odbiorowym przyjmij liczbę dobrych saszetek osiąganą przez ustalony czas na docelowej herbacie, a nie maksymalną prędkość chwilową.
Czy jedna saszetkarka obsłuży saszetki płaskie i piramidki?
To zależy od konstrukcji konkretnej maszyny, ponieważ saszetki płaskie i piramidki różnią się formowaniem, materiałem oraz sposobem zgrzewania. Często wymagają odmiennych konfiguracji lub osobnego oprzyrządowania.
Możliwość zmiany formatu powinna znaleźć się w specyfikacji technicznej i zostać potwierdzona próbą FAT, wraz z czasem przezbrojenia.
Jak dobrać dozownik do herbaty?
Dozownik dobiera się po pomiarze gęstości nasypowej, wielkości cząstek, sypkości i zmienności receptury. Dozownik objętościowy może być wystarczający dla produktu jednorodnego, a wagowy pomaga przy większej zmienności porcji.
Testuj masę przy minimalnej, nominalnej i maksymalnej uzgodnionej prędkości. Nie zakładaj dokładności bez wyników na rzeczywistym produkcie.
Czy większa prędkość pogarsza dokładność dozowania?
Tak, większa prędkość może pogorszyć powtarzalność masy, jeśli produkt nie spływa równomiernie albo dozownik nie ma czasu na stabilne odmierzenie porcji. Skala wpływu zależy od konstrukcji i receptury.
Dlatego próbę dozowania prowadzi się na kilku poziomach prędkości i zapisuje wyniki wagi kontrolnej oraz liczbę odrzutów.
Co sprawdzić przed zamówieniem saszetkarki?
Przed zamówieniem uzgodnij receptury, formaty, materiały, zakres masy porcji, wydajność odbiorową, szczelność zgrzewu i czas przezbrojenia. Wpisz do umowy warunki FAT, SAT, szkolenia, serwisu i integracji z urządzeniami kontroli jakości.
Sprawdź także dokumentację materiałów do kontaktu z żywnością oraz wymagania zakładowego systemu HACCP. Treść ma charakter informacyjny i nie zastępuje indywidualnej oceny prawnej ani technologicznej.
Źródła i literatura
- ISO 22000:2018 – Food safety management systems, International Organization for Standardization, 2018.
- Rozporządzenie (WE) nr 1935/2004 w sprawie materiałów i wyrobów przeznaczonych do kontaktu z żywnością, Parlament Europejski i Rada UE, 2004.
- Rozporządzenie (WE) nr 2023/2006 w sprawie dobrej praktyki produkcyjnej materiałów i wyrobów przeznaczonych do kontaktu z żywnością, Komisja Europejska, 2006.
- OIML R 87:2016 – Quantity of product in prepackages, International Organization of Legal Metrology, 2016.
Powiązane artykuły
- Flow pack – czym jest pakowanie przepływowe produktów? – przewodnik główny
- Saszetkarka – jak dobrać maszynę do formatu porcji?
- Saszetkarka do proszków – jaki dozownik ogranicza pylenie?