
Flow pack – definicja pakowania przepływowego
Pakowanie flow pack to ciągły, poziomy proces owijania pojedynczych produktów folią, wykonywania jednego zgrzewu wzdłużnego i dwóch zgrzewów poprzecznych oraz odcinania gotowego opakowania. Technologia znana jako HFFS obsługuje zwykle trzy zgrzewy na sztukę, a jej realna wydajność zależy także od stabilności podawania, nie tylko od prędkości maszyny.
Co to jest pakowanie flow pack?
Flow pack to poziome pakowanie przepływowe, w którym produkt przesuwa się przez maszynę, a ciągła wstęga folii zamienia się wokół niego w zamknięty rękaw. Nazwa HFFS pochodzi od Horizontal Form Fill Seal, czyli poziomego formowania, napełniania i zamykania opakowania.
Nie każde opakowanie foliowe jest flow packiem. Folię stretch stosuje się głównie do stabilizacji palet, termokurcz wymaga obkurczania w tunelu, a flow pack formuje opakowanie bezpośrednio na produkcie podczas jego przejścia przez poziomą maszynę pakującą.
Opakowanie pillow bag – jakie ma zgrzewy?
Typowe opakowanie typu pillow bag ma jeden zgrzew wzdłużny i dwa zgrzewy poprzeczne, które zamykają początek oraz koniec paczki. To układ często spotykany przy batonach, pieczywie, waflach, porcjowanych wyrobach kosmetycznych i artykułach technicznych.
- Zgrzew wzdłużny zamyka rękaw z folii na jego długości i może znajdować się od spodu albo na grzbiecie opakowania.
- Zgrzew poprzeczny przedni oddziela produkt od poprzedniej paczki i musi zachować szczelność przy docelowym takcie.
- Zgrzew poprzeczny tylny zamyka kolejną paczkę przed jej odcięciem przez nóż lub układ szczęk.
- Kołnierz formujący prowadzi folię tak, aby rękaw miał powtarzalny kształt niezależnie od długości serii.
Z doświadczenia przy odbiorach linii widzę, że problemem rzadko jest sama definicja technologii. Najczęściej trudność pojawia się tam, gdzie produkt wpada do rękawa pod innym kątem albo zbyt późno.
„Materiały i wyroby przeznaczone do kontaktu z żywnością nie mogą przenosić składników w ilościach mogących zagrażać zdrowiu lub nieakceptowalnie zmieniać żywność.” – Parlament Europejski i Rada UE, Rozporządzenie (WE) nr 1935/2004, 2004
Maszyna flow pack – jak działa krok po kroku?
Maszyna flow pack działa w pięciu zsynchronizowanych etapach: podaje produkt, rozwija folię, formuje rękaw, wykonuje zgrzewy i odcina paczkę. Przy folii z nadrukiem czujnik znacznika oraz sterowanie serwonapędami ustawiają długość opakowania tak, aby grafika nie przesunęła się względem produktu.
Jak produkt trafia do poziomej maszyny pakującej?
Najpierw podajnik ustala odstęp między produktami albo system sterowania śledzi ich położenie na transporterze. Produkt przechodzi pod folią i przez kołnierz formujący, który zawija wstęgę w rękaw.
- Produkt jest odkładany na transporter wejściowy w zdefiniowanej orientacji i minimalnym odstępie wymaganym przez recepturę.
- Czujnik wykrywa produkt albo enkoder przekazuje jego pozycję do sterownika PLC.
- Rolka odwijająca podaje folię z kontrolowanym naciągiem, aby nadruk nie pływał podczas przyspieszania.
- Kołnierz formujący zawija folię wokół produktu i przekazuje rękaw do strefy zgrzewu.
- Napęd transportowy synchronizuje ruch produktu z ruchem folii oraz szczęk poprzecznych.
Przykład z produkcji ciastek: pakowaczka może mieć wysoką prędkość nominalną, ale jeśli podajnik nie rozdziela ciastek po wypieku, szczęki czekają na produkt. Ograniczeniem linii staje się wtedy dopływ, nie maszyna flow pack.
Jak powstają zgrzew wzdłużny i zgrzewy poprzeczne?
Najpierw rolki lub moduł zgrzewający zamykają rękaw wzdłużnie, a potem szczęki poprzeczne zaciskają folię między kolejnymi produktami, zgrzewają ją i odcinają. Szczeki mogą pracować ruchem przerywanym lub ciągłym, zależnie od wymaganej prędkości i formatu.
- Temperatura zgrzewania musi wynikać z karty technicznej konkretnej folii oraz prób na produkcie.
- Czas kontaktu szczęk wpływa na zamknięcie warstwy zgrzewalnej, zwłaszcza przy krótkich cyklach.
- Nacisk szczęk musi być równy na całej szerokości zgrzewu, aby nie tworzyć kanałów nieszczelności.
- Czujnik znacznika rozpoznaje znacznik na folii i pozwala utrzymać nadruk w tym samym położeniu.
- Długość paczki ustala receptura, pozycja produktu i dopuszczalny margines przy zgrzewach poprzecznych.
Jedna zasada jest praktyczna: przed zmianą dostawcy folii nie wystarcza porównanie ceny za kilogram. Trzeba przeprowadzić próbę z tą samą maszyną, produktem, nadrukiem i docelową prędkością.
Produkty do flow pack – co można pakować przepływowo?
Produkty do flow pack to przede wszystkim wyroby jednostkowe, porcjowane lub stabilnie podawane na tackach, takie jak batony, pieczywo, warzywa, maski kosmetyczne i komponenty techniczne. Produkt musi zachować pozycję podczas przejścia przez formownik, a folia musi tolerować jego kształt, krawędzie i warunki przechowywania.
Jakie produkty spożywcze nadają się do flow pack?
Flow pack dobrze sprawdza się przy produktach o powtarzalnym kształcie albo takich, które można ustabilizować podajnikiem. W branży spożywczej często pakuje się pojedyncze porcje, zestawy i wyroby piekarnicze.
- Batony zbożowe wymagają powtarzalnego pozycjonowania, aby zgrzew nie trafiał w kruszący się fragment produktu.
- Pieczywo krojone korzysta z łagodnego transportu i formatu opakowania dopasowanego do wysokości bochenka.
- Wafle i ciastka potrzebują kontroli okruchów, ponieważ zanieczyszczenie strefy zgrzewu obniża szczelność.
- Warzywa porcjowane mogą wymagać perforacji lub innej konstrukcji opakowania, zależnie od procesu pakowania i dystrybucji.
- Produkty na tackach dają stabilniejszą bazę dla miękkich albo nieregularnych wyrobów, lecz zwiększają udział materiału opakowaniowego.
Jakie produkty przemysłowe i kosmetyczne można pakować?
W kosmetyce flow pack chroni pojedyncze saszetki, chusteczki, maski i zestawy promocyjne, a w przemyśle może zabezpieczać uszczelki, śruby, przewody lub części serwisowe. Ostre krawędzie, wilgoć i silnie nieregularny kształt wymagają wcześniejszej próby procesu.
Przykład: zestaw dwóch gąbek kosmetycznych można stabilnie odkładać na łańcuch podający. Z kolei metalowy detal z ostrą krawędzią może przebić folię, więc integrator powinien sprawdzić geometrię chwytaka, zastosować przekładkę albo zmienić typ opakowania.
„Tworzywa przeznaczone do kontaktu z żywnością podlegają szczegółowym wymaganiom dotyczącym składu, ograniczeń i deklaracji zgodności.” – Komisja Europejska, Rozporządzenie (UE) nr 10/2011, 2011
Folia do flow pack – jak dobrać zgrzewalność i barierę?
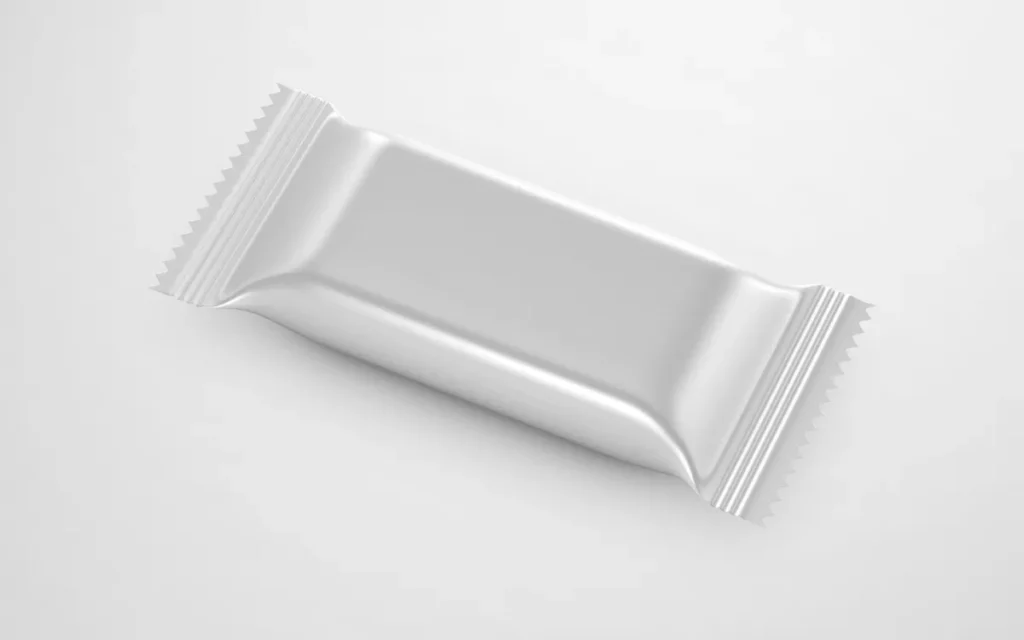
Folię do flow pack dobiera się do produktu, wymaganej bariery, sposobu otwierania, prędkości pakowania i konstrukcji szczęk zgrzewających. Dla żywności potrzebna jest dokumentacja zgodności z przewidzianymi warunkami kontaktu, zgodnie z Rozporządzeniem (WE) nr 1935/2004 oraz – dla odpowiednich tworzyw – Rozporządzeniem (UE) nr 10/2011.
Jak dobrać materiał i parametry zgrzewania?
Pierwszym krokiem jest zebranie danych o produkcie, a następnie próba folii na docelowej maszynie. Nie ma uniwersalnej grubości ani jednej temperatury zgrzewania, ponieważ wynik zależy od struktury materiału, szybkości linii, nacisku oraz czasu kontaktu.
- Warstwa zgrzewalna musi współpracować z temperaturą i czasem pracy układu zgrzewającego.
- Odporność mechaniczna powinna uwzględniać ostre narożniki, transport zbiorczy oraz ewentualne piętrzenie paczek.
- Bariera dla tlenu i pary wodnej musi odpowiadać wymaganiom trwałości produktu, a nie wyłącznie wyglądowi folii.
- System otwierania może obejmować nacięcie, łatwe rozrywanie albo perforację, po potwierdzeniu w próbach.
- Nadruk i rejestracja wymagają właściwego znacznika oraz stabilnego prowadzenia folii.
Czy każda folia nadaje się do kontaktu z żywnością?
Nie. Folia do kontaktu z żywnością musi mieć dokumentację potwierdzającą jej zgodność z konkretnym zastosowaniem, w tym rodzajem żywności i warunkami użycia. Sama deklaracja handlowa „folia spożywcza” bez dokumentów dostawcy nie wystarcza do oceny materiału.
Przy pakowaniu wilgotnego produktu producent powinien potwierdzić materiał z dostawcą folii, sprawdzić migrację w warunkach przewidzianych dla danego zastosowania i zapisać numer partii w procedurze jakościowej. To szczególnie ważne w branży spożywczej i farmaceutycznej.
Flow pack a VFFS, termokurcz i pakowanie tackowe – czym się różnią?
Flow pack różni się od VFFS przede wszystkim poziomym ruchem produktu i sposobem formowania opakowania, podczas gdy VFFS zwykle dozuje produkt do pionowego rękawa. Folia termokurczliwa wymaga etapu obkurczania, a tacka zgrzewana daje większą sztywność i może lepiej chronić delikatny produkt.
Czym flow pack różni się od VFFS?
W flow pack produkt przemieszcza się poziomo przez rękaw z folii, natomiast w VFFS produkt wpada lub jest dozowany do rękawa formowanego pionowo. Dlatego HFFS częściej obsługuje sztuki jednostkowe, a VFFS produkty sypkie, granulaty lub porcje dozowane wagowo.
Kiedy lepszy jest termokurcz albo tacka?
Tacka zgrzewana jest zwykle lepszym wyborem, gdy produkt wymaga sztywnego podparcia albo kontrolowanej atmosfery, której standardowy flow pack sam z siebie nie zapewnia. Termokurcz wybiera się, gdy priorytetem jest ciasne obciągnięcie produktu lub pakietu, lecz trzeba uwzględnić tunel i wpływ temperatury.
| Technologia | Typowy produkt | Najważniejsze ograniczenie | Zmiana formatu |
|---|---|---|---|
| Flow pack HFFS | Batony, pieczywo, zestawy | Wymaga stabilnego podawania | Zwykle szybka po zmianie formatu i receptury |
| VFFS | Granulat, bakalie, proszki | Wymaga precyzyjnego dozowania | Zależna od formownika i dozownika |
| Termokurcz | Pakiety zbiorcze, pudełka | Wymaga etapu obkurczania | Ograniczona przez tunel i format produktu |
| Tacka zgrzewana | Wyroby delikatne, dania | Większy udział tacki w opakowaniu | Wymaga oprzyrządowania do tacki |
- Flow pack daje dużą elastyczność przy pojedynczych produktach podawanych w stałym rytmie.
- VFFS jest naturalnym wyborem dla produktu, który można bezpiecznie dozować od góry.
- Termokurcz sprawdza się przy pakietach zbiorczych, gdy dopuszczalny jest proces w tunelu.
- Tacka zgrzewana lepiej stabilizuje wyroby miękkie, kruche lub o nieregularnej geometrii.
Robot delta i system wizyjny – jak podawać produkty do flow pack?
Robot delta przed flow packiem pobiera produkty z ruchomego transportera, ustawia ich orientację i odkłada je do podajnika pakowaczki w wymaganym takcie. System wizyjny do śledzenia produktów oraz enkoder transportera przekazują pozycję do sterownika, dzięki czemu robot może reagować na przesunięcie produktu.
Jak robot delta współpracuje z maszyną flow pack?
Robot delta wykonuje szybki ruch pick-and-place między strefą dopływu a łańcuchem podającym pakowaczki. Najpierw kamera lub czujnik określa pozycję produktu, potem sterownik przelicza ją względem ruchu transportera, a robot odkłada sztukę w zaprogramowanym odstępie.
- Robot delta do szybkiego pick-and-place dobrze obsługuje lekkie produkty o wysokiej powtarzalności podawania.
- Enkoder transportera dostarcza informację o przesunięciu taśmy potrzebną do śledzenia produktu.
- System wizyjny rozpoznaje pozycję, orientację lub brak produktu przed pobraniem.
- Chwytak spożywczy powinien umożliwiać czyszczenie i być dobrany do powierzchni produktu.
- Bufor wejściowy ogranicza skutki krótkich różnic tempa między produkcją a pakowaczką.
robot delta do szybkiego pick-and-place warto dobrać po próbach z rzeczywistą masą, tarciem i temperaturą produktu, nie po samym udźwigu katalogowym.
Po co system wizyjny przed pakowaczką?
System wizyjny odpowiada za wykrycie produktu, gdy jego pozycja lub obrót nie są powtarzalne. Pozwala odrzucić sztukę uszkodzoną, ominąć brakujący produkt i podać właściwy detal bez zatrzymywania całej linii.
Przy pakowaniu pralinek kamera może rozpoznać obrót produktu przed pobraniem. Przy paczkach saszetek system wizyjny może potwierdzić liczbę elementów w zestawie. Zobacz także system wizyjny do śledzenia produktów oraz dobór chwytaka do produktów spożywczych.
Wydajność flow pack – jak mierzyć takt, jakość zgrzewu i OEE?
Wydajność flow pack należy mierzyć liczbą dobrych opakowań przekazanych dalej w ustalonym czasie, a nie tylko liczbą cykli maszyny. OEE łączy dostępność, wydajność i jakość; ISO 22400-2:2014 opisuje te wskaźniki dla zarządzania operacjami produkcyjnymi.
OEE – co to jest i jak je obliczyć?
OEE to iloczyn dostępności, wydajności i jakości, wyrażany najczęściej w procentach: OEE = dostępność × wydajność × jakość. W linii flow pack wskaźnik powinien uwzględniać dobre paczki, a nie paczki z błędnym zgrzewem, uszkodzoną folią lub przesuniętym nadrukiem.
- Dostępność pokazuje, ile zaplanowanego czasu linia faktycznie pracowała bez awarii i przezbrojeń poza planem.
- Wydajność porównuje rzeczywiste tempo pracy z ustalonym standardem dla danego formatu.
- Jakość określa udział paczek spełniających kryteria zgrzewu, nadruku i kompletności.
- Mikroprzestoje obejmują krótkie zatrzymania przez brak produktu, źle prowadzoną folię lub błędną rejestrację.
- Receptura musi definiować standard osobno dla każdego formatu, bo nie każdy produkt ma ten sam takt.
Co wpływa na jakość zgrzewu flow pack?
Na jakość zgrzewu wpływają temperatura, czas, nacisk, czystość szczęk i obecność produktu lub okruchów w strefie zamykania. Najpierw należy odróżnić wadę folii od wady podawania, bo identyczny objaw może mieć różne źródła.
Praktyczny test obejmuje oględziny zgrzewu, kontrolę położenia nadruku oraz próbę szczelności dobraną do produktu i zakładowej procedury. Pomiar powinien rejestrować, kiedy wada występuje: po rozruchu, po zmianie rolki, przy określonym formacie czy po czyszczeniu.
Pełniejszy model wskaźników opisuje jak obliczyć OEE linii pakującej. Sama prędkość na panelu HMI nie mówi, ile prawidłowych opakowań wyjechało z linii.
Bezpieczeństwo i dobór maszyny flow pack – jakie dane przygotować?
Bezpieczna linia flow pack wymaga oceny ryzyka obejmującej gorące szczęki, noże, ruchome napędy, podajniki i roboty. ISO 12100:2010 wskazuje zasady identyfikacji zagrożeń oraz redukcji ryzyka, a ISO 13849-1:2023 dotyczy części sterowania realizujących funkcje bezpieczeństwa.
Jakie zabezpieczenia musi mieć linia flow pack?
Linia powinna mieć osłony, blokady, zatrzymanie awaryjne i bezpieczne procedury czyszczenia dobrane do oceny ryzyka konkretnej instalacji. Nie dobiera się funkcji bezpieczeństwa wyłącznie z katalogu, ponieważ granice układu zmieniają się po dodaniu robota, transportera lub podajnika.
- Osłony stref szczęk i noży ograniczają dostęp do elementów gorących oraz tnących podczas normalnej pracy.
- Blokady osłon powinny zatrzymywać lub uniemożliwiać niebezpieczny ruch zgodnie z zaprojektowaną funkcją bezpieczeństwa.
- Zatrzymanie awaryjne musi być dostępne z miejsc obsługi, załadunku i odbioru opakowań.
- Procedura LOTO określa izolację energii przed czyszczeniem, usuwaniem zacięć i serwisem.
- Ocena ryzyka powinna obejmować całą zintegrowaną linię, a nie wyłącznie pojedynczą pakowaczkę.
bezpieczeństwo maszyn pakujących należy ocenić przed FAT, SAT i przekazaniem maszyny do użytkowania. Stan prawny dotyczący maszyn trzeba zweryfikować przed publikacją oraz przed oddaniem konkretnej inwestycji do użytku.
Jakie dane są potrzebne do doboru maszyny flow pack?
Dobór maszyny flow pack zaczyna się od próbki produktu, wymaganej liczby dobrych paczek na minutę i informacji o folii. Następnie producent lub integrator powinien potwierdzić format, higienę, integrację oraz warunki odbioru FAT na realnym produkcie.
- Przygotuj wymiary, masę, tolerancje kształtu i zdjęcia produktu z kilku partii produkcyjnych.
- Określ wymagane tempo dla każdego formatu oraz planowany czas przezbrojenia między recepturami.
- Przekaż próbki folii, informacje o nadruku, wymaganej barierze i sposobie otwierania paczki.
- Opisz wymagania higieniczne, procedurę czyszczenia oraz materiały dopuszczone w strefie produktu.
- Wskaż interfejsy PLC, rodzaj transporterów, miejsce dla robota delta i wymagania dotyczące danych OEE.
- Ustal kryteria FAT, w tym jakość zgrzewu, pozycję nadruku, odrzuty oraz warunki testu wydajności.
Treść ma charakter informacyjny i nie zastępuje indywidualnej oceny bezpieczeństwa, dokumentacji technicznej ani konsultacji z projektantem, integratorem i osobą odpowiedzialną za zgodność maszyny.
Najczęściej zadawane pytania
Co to jest pakowanie flow pack?
Flow pack to poziome pakowanie kolejnych produktów w ciągłą wstęgę folii. Maszyna tworzy rękaw, wykonuje zgrzew wzdłużny i dwa zgrzewy poprzeczne, a następnie odcina gotową paczkę.
Jakie produkty można pakować w flow pack?
W flow pack pakuje się między innymi batony, pieczywo, wafle, warzywa porcjowane, kosmetyki oraz drobne artykuły techniczne. Produkty mokre, ostre lub bardzo nieregularne wymagają prób podawania, folii i jakości zgrzewu.
Czy flow pack jest opakowaniem próżniowym?
Nie, standardowy flow pack nie jest z definicji opakowaniem próżniowym. Tworzy i zamyka opakowanie foliowe, natomiast próżnia lub atmosfera modyfikowana wymagają dodatkowej konfiguracji procesu oraz potwierdzenia szczelności.
OEE – co to jest?
OEE to wskaźnik efektywności wyposażenia obliczany jako iloczyn dostępności, wydajności i jakości. Dla linii flow pack powinien bazować na liczbie dobrych opakowań przekazanych do następnego procesu.
Czym flow pack różni się od VFFS?
Flow pack prowadzi produkt poziomo przez rękaw z folii, a VFFS formuje rękaw pionowy i zwykle dozuje produkt od góry. Flow pack częściej obsługuje sztuki jednostkowe, a VFFS produkty sypkie i dozowane.
Jak robot delta współpracuje z maszyną flow pack?
Robot delta pobiera produkt z transportera i odkłada go do podajnika pakowaczki w wymaganym odstępie. Kamera oraz enkoder pomagają śledzić pozycję produktu i utrzymać synchronizację z maszyną.
Dyrektywa maszynowa – co to jest?
Dyrektywa maszynowa 2006/42/WE określała unijne wymagania dotyczące maszyn w dotychczasowym reżimie prawnym. Przy nowej inwestycji trzeba sprawdzić aktualne zasady stosowania rozporządzenia (UE) 2023/1230 i wymagania dla daty oddania maszyny do użytku.
Źródła i literatura
- ISO 12100:2010 – Safety of machinery – General principles for design – Risk assessment and risk reduction.
- ISO 13849-1:2023 – Safety of machinery – Safety-related parts of control systems.
- ISO 22400-2:2014 – Key performance indicators for manufacturing operations management.
- Rozporządzenie (WE) nr 1935/2004 w sprawie materiałów i wyrobów przeznaczonych do kontaktu z żywnością.
- Rozporządzenie Komisji (UE) nr 10/2011 w sprawie materiałów i wyrobów z tworzyw sztucznych przeznaczonych do kontaktu z żywnością.
Powiązane artykuły
- Saszetkarka – jak dobrać maszynę do formatu porcji?
- Saszetkarka do herbaty – jak dobrać format i wydajność?
- Saszetkarka do proszków – jaki dozownik ogranicza pylenie?