
Automatyczny magazyn wysokiego składowania – definicja i architektura
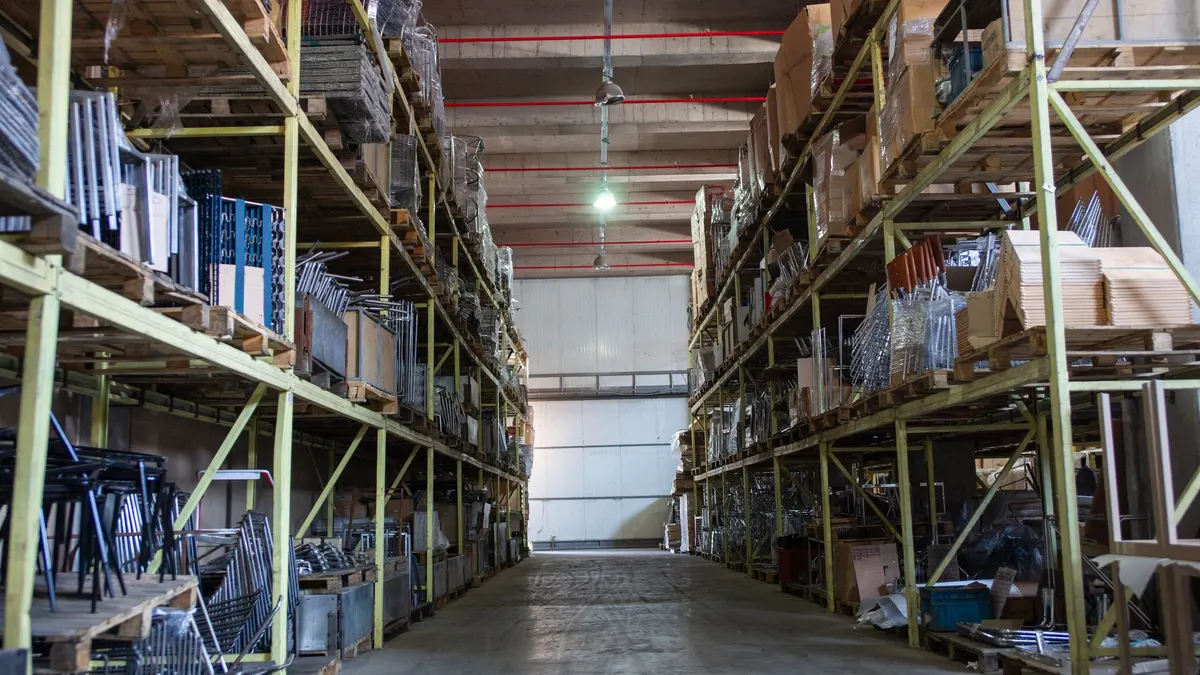
Automatyczny magazyn wysokiego składowania opłaca się wtedy, gdy koszt powierzchni, pracy i błędów można realnie obniżyć dzięki powtarzalnym przepływom palet lub pojemników. Przemysłowy system AS/RS łączy regały, układnice magazynowe, transport wewnętrzny, WMS i WCS, a ocenę ryzyka projektuje się m.in. według ISO 12100:2010.
To nie jest regał obsługiwany przez wózek ani „automatyczny magazyn” z gry Minecraft. AS/RS, czyli Automated Storage and Retrieval System, automatycznie przyjmuje, identyfikuje, odkłada i pobiera jednostki ładunkowe według zadań przekazanych przez warstwę IT i automatykę.
AS/RS – jakie elementy tworzą system składowania?
AS/RS to system regałów, urządzeń transportu i składowania oraz oprogramowania, charakteryzujący się automatycznym odkładaniem, kontrolą lokalizacji i potwierdzaniem każdego ruchu nośnika. Najpierw definiuję paletę, pojemnik albo blachę transportową, bo to ona wyznacza geometrię regału, chwytaka i stacji wejściowej.
W projekcie dla producenta napojów paleta EUR z kartonami musi przejść inaczej niż pojemnik z kosmetykami lub tacka z elementami metalowymi. Z mojej praktyki wynika, że wybór marki układnicy przed analizą nośnika kończy się kosztownymi zmianami na etapie FAT.
- Regał wysokiego składowania określa liczbę lokalizacji, wysokość budynku oraz dopuszczalne obciążenie każdej belki i gniazda.
- Układnica magazynowa porusza się w korytarzu i odkłada palety albo pojemniki na wskazane adresy magazynowe.
- System shuttle obsługuje kanały składowania i zwiększa gęstość przy dużych partiach podobnych SKU.
- Przenośniki, windy i transfery łączą stacje przyjęcia, paletyzację, owijanie, magazyn oraz wysyłkę.
- Stanowisko kontroli nośnika sprawdza wymiary, masę, jakość palety, zwis folii i obecność etykiety SSCC.
- System identyfikacji odczytuje kod kreskowy, RFID albo etykietę logistyczną, aby nie odłożyć produktu na błędną lokalizację.
Jedna zasada pozostaje niezmienna: magazyn automatyczny nie naprawia słabej jakości palet. Krzywa paleta, wystający karton lub luźna folia mogą zatrzymać stację wejściową, dlatego projekt potrzebuje ścieżki odrzutu i stanowiska korekty.
WMS, WCS i sterowanie urządzeniami – za co odpowiadają?
WMS zarządza zapasem i zadaniami magazynowymi, WCS koordynuje ich wykonanie przez automatykę, a PLC steruje konkretnym ruchem maszyny. ERP planuje zlecenia i dane podstawowe, lecz nie powinien samodzielnie prowadzić cyklu układnicy.
- ERP przekazuje zlecenia produkcyjne, sprzedażowe i dane o indeksach towarowych do systemu operacyjnego.
- WMS decyduje o statusie zapasu, strategii FIFO lub FEFO, lokalizacji oraz priorytecie pobrania.
- WCS rozdziela zadania pomiędzy układnice, shuttle, przenośniki, AGV i stacje robocze.
- PLC pilnuje czujników, napędów, blokad bezpieczeństwa i sekwencji pojedynczego urządzenia.
- SCADA lub HMI pokazuje alarmy, stan transporterów i historię zdarzeń potrzebną utrzymaniu ruchu.
- Master data musi zawierać rzeczywiste wymiary, masę i ograniczenia nośnika, nie tylko opis handlowy SKU.
Automatyczny magazyn działa dobrze tylko wtedy, gdy te warstwy mają jasno opisane odpowiedzialności. Sam WMS nie czyni obiektu automatycznym.
Kiedy magazyn wysokiego składowania daje przewagę ekonomiczną?
Automatyczny magazyn wysokiego składowania daje przewagę ekonomiczną, gdy oszczędność powierzchni, pracy, błędów i uszkodzeń przewyższa koszt infrastruktury w pełnym cyklu życia. Decyzję trzeba oprzeć na zapasie szczytowym, godzinowym profilu ruchów i scenariuszu awarii, a nie na jednej liczbie miejsc paletowych.
Drogie miejsce, duży zapas i powtarzalny przepływ – jakie warunki sprzyjają inwestycji?
Inwestycji sprzyja stabilny profil palet, wysoki koszt metrażu i duża liczba przewidywalnych operacji wejścia, wyjścia oraz relokacji. Magazyn pionowy odzyskuje powierzchnię działki, lecz nie ma sensu, jeśli przez większość roku urządzenia stoją bez pracy.
- Wysoki zapas szczytowy zwiększa wartość gęstego składowania, gdy firma nie chce wynajmować kolejnej hali na kilka miesięcy sezonu.
- Stabilne SKU i nośniki ograniczają liczbę wyjątków, ręcznych korekt oraz kosztów przezbrojenia automatyki.
- Powtarzalna rotacja pozwala WMS stosować przewidywalne strategie odkładania i kompletacji.
- Duży koszt pracy zmianowej wzmacnia efekt automatyzacji, szczególnie przy nocnych przyjęciach i wysyłkach.
- Wysoki koszt błędu uzasadnia identyfikację SSCC, kontrolę daty i pełną historię ruchu palety.
- Ograniczona powierzchnia działki przemawia za wykorzystaniem wysokości obiektu zamiast rozbudowy wszerz.
Przykład: producent chemii gospodarczej z dużymi partiami tych samych kartonów może wykorzystać kanałowy system shuttle. Z kolei operator e-commerce z tysiącami drobnych indeksów częściej potrzebuje magazynu pojemnikowego i szybkiej kompletacji.
Kiedy automatyzacja magazynu się nie opłaca?
Automatyzacja magazynu zwykle nie opłaca się przy niskim wykorzystaniu, chaotycznej jakości palet, krótkiej perspektywie najmu oraz braku danych o sezonie szczytowym. W takich warunkach najpierw uporządkuj proces, oznaczenia i dane w WMS.
- Niestabilny asortyment podnosi ryzyko, gdy nowe opakowania regularnie przekraczają deklarowane wymiary lub masę.
- Niska liczba ruchów wydłuża okres zwrotu, ponieważ urządzenia i serwis pozostają kosztem stałym.
- Krótka umowa najmu ogranicza czas na odzyskanie CAPEX i utrudnia przebudowę budynku pod wysokie składowanie.
- Brak danych godzinowych uniemożliwia uczciwe policzenie kolejek przy dokach, paletyzatorach i strefie wydań.
- Duży udział wyjątków wymaga ręcznej obsługi, która może zniwelować korzyść z pełnej automatyzacji.
- Nieustalona strategia produkcji powoduje, że projektuje się system pod założenia zmieniające się przed uruchomieniem.
Nie istnieje uniwersalna granica liczby palet, od której AS/RS „zawsze się zwraca”. Tę granicę wyznacza konkretny model TCO, dostępność pracy, koszt nieruchomości i profil przepływów inwestora.
„Ocena ryzyka stanowi podstawę do identyfikacji zagrożeń i doboru środków ograniczających ryzyko w całym cyklu życia maszyny.” – parafraza zasad ISO 12100:2010.
Układnice, shuttle czy AutoStore – którą technologię wybrać?
Układnica magazynowa pasuje do uporządkowanej obsługi palet w korytarzach, system shuttle zwiększa gęstość kanałów, a AutoStore jest konkretną marką systemu cube storage dla pojemników. Technologię wybiera się według jednostki ładunkowej, liczby SKU, rotacji oraz wymagań dostępności, nie według samej wysokości hali.
Palety, pojemniki i blachy – jak jednostka ładunkowa zmienia projekt?
Jednostka ładunkowa zmienia projekt przez masę, tolerancję wymiarową, liczbę SKU i wymagany sposób pobrania. Paleta 1000 kg wymaga innej konstrukcji i napędów niż pojemnik 15 kg z drobnicą kosmetyczną.
| Technologia | Najlepsze zastosowanie | Mocna strona | Kluczowe ograniczenie |
|---|---|---|---|
| Układnica paletowa | Palety, wysoka hala, szeroki zakres SKU | Precyzyjne adresowanie i wysokość składowania | Awaria pojedynczego korytarza wymaga planu odzyskania |
| Shuttle paletowy | Duże partie podobnych indeksów | Wysoka gęstość kanałów i skalowanie wózków | Mniejsza elastyczność przy wielu SKU o niskiej rotacji |
| Miniload | Pojemniki i części drobne | Szybka obsługa pojemników | Nie obsłuży standardowej palety wysyłkowej |
| AutoStore | Kompletacja pojemnikowa o dużej liczbie indeksów | Gęste cube storage i skalowanie robotów | To system pojemnikowy, nie zamiennik układnicy paletowej |
| Magazyn blach | Arkusze metalu i materiały płaskie | Kontrola nośników specjalistycznych | Wymaga osobnej oceny chwytania i bezpieczeństwa |
Tabela porównuje architektury, nie zastępuje symulacji. Przykład praktyczny: fabryka żywności z dużą liczbą palet jednego napoju może preferować shuttle, ale centrum dystrybucyjne z wieloma mieszanymi SKU częściej skorzysta na układnicy.
- Układnica paletowa obsługuje wysokie regały i różnorodne adresy paletowe w jednym korytarzu.
- System shuttle sprawdza się przy głębokich kanałach, gdy partia towaru ma zbliżoną rotację.
- Miniload porządkuje pojemniki z komponentami, lekami lub kosmetykami w kompletacji sztukowej.
- AutoStore należy traktować jako nazwę określonej technologii cube storage, a nie ogólną kategorię AS/RS.
- Magazyn paletowy wymaga kontroli jakości palety przed automatycznym odkładaniem.
- Magazyn pojemnikowy wymaga stabilnych wymiarów pojemnika i reguł uzupełniania zapasu.
Jak gęstość składowania wpływa na koszt miejsca paletowego?
Gęstość składowania obniża koszt miejsca paletowego wtedy, gdy odzyskana powierzchnia i ograniczenie korytarzy przewyższają koszt urządzeń, ochrony pożarowej oraz serwisu. Najpierw porównaj warianty na tej samej liczbie miejsc, tym samym poziomie dostępności i identycznym zapasie szczytowym.
- Głębokie kanały shuttle redukują liczbę korytarzy, ale wymagają analizy dostępu do konkretnych SKU.
- Wysokie regały układnicowe wykorzystują kubaturę hali, lecz zwiększają wymagania konstrukcyjne i serwisowe.
- Szerszy korytarz wózkowy jest tańszy na początku, ale zabiera powierzchnię przez cały okres eksploatacji.
- Rezerwa lokalizacji chroni przepływ w sezonie, ale zwiększa koszt niewykorzystanej pojemności.
- Blokady jakościowe muszą być liczone osobno, bo paleta zatrzymana w kwarantannie nie jest zapasem dostępnym.
- Strategia FIFO lub FEFO może wymagać większej dostępności niż najgęstszy układ kanałowy.
Jak połączyć magazyn automatyczny z linią pakującą?
Magazyn automatyczny łączy się z linią pakującą przez bufor, kontrolę palety, identyfikację SSCC oraz wymianę potwierdzeń między PLC, WCS i WMS. Przepływ od paletyzatora do AS/RS musi obsłużyć normalną pracę, odrzut niezgodnej palety i bezpieczne zatrzymanie bez blokowania całej linii.
Co to jest transport wewnętrzny?
Transport wewnętrzny to przemieszczanie materiałów, produktów i jednostek logistycznych pomiędzy operacjami w obrębie zakładu. W automatyzacji magazynu obejmuje przenośniki, windy, AGV, AMR, stacje kontroli palet oraz dane przekazywane przez WMS i WCS.
- Paletyzator buduje stabilną jednostkę wysyłkową zgodną z wymaganiami magazynu paletowego.
- Owijarka zabezpiecza ładunek folią, której nadmiar nie może kolidować z przenośnikiem ani regałem.
- Etykietowanie SSCC daje WMS jednoznaczny identyfikator palety i jej status jakościowy.
- Przenośnik rolkowy zapewnia stałą trasę między linią a magazynem przy wysokim, przewidywalnym przepływie.
- AGV realizuje zdefiniowane trasy, zwykle z większą powtarzalnością niż ręczny transport wózkiem.
- AMR omija przeszkody i zmienia trasę, lecz wymaga zaprojektowania ruchu pieszych oraz ładowania baterii.
Transport wewnętrzny w zakładzie nie jest dodatkiem do magazynu. Jest jego odcinkiem krytycznym, bo paleta nie przynosi korzyści w AS/RS, jeżeli czeka godzinę przed wejściem.
Przenośniki, AMR i AGV – jak dostarczać palety bez blokowania produkcji?
Najpierw policz szczytowy takt linii i wielkość bufora, a potem dobierz przenośnik, AGV lub AMR do trasy, zmienności i wymaganej dostępności. Dla stałej trasy od owijarki do układnicy przenośnik zwykle daje najprostszą kontrolę przepływu.
- Przenośniki są skuteczne przy stałej trasie i dużej liczbie palet na godzinę.
- AGV nadaje się do powtarzalnego dowozu palet między kilkoma znanymi punktami odbioru.
- AMR pomaga przy zmiennej trasie, lecz należy uwzględnić ruch ludzi, bramy i ładowanie.
- Bufor wejściowy oddziela krótkie zatrzymanie układnicy od pracy paletyzatora.
- Stacja odrzutu odbiera paletę z błędnym kodem, przekroczonym obrysem albo uszkodzoną folią.
- Interfejs statusów przekazuje informację „gotowa”, „zablokowana”, „odrzucona” i „odłożona” bez ręcznego telefonu między działami.
Przykład: w zakładzie napojowym paleta po owijaniu i etykietowaniu palet powinna otrzymać potwierdzenie skanu przed przekazaniem jej do WCS. Bez tego system może fizycznie odłożyć paletę, której zapas logicznie nie istnieje.
Jak obliczyć przepustowość i liczbę lokalizacji?
Liczba lokalizacji wynika z zapasu szczytowego, rezerwy operacyjnej i struktury nośników, a przepustowość z godzinowego profilu wejść, wyjść, relokacji oraz kompletacji. Dane z ostatnich 12-24 miesięcy z WMS i ERP są bardziej użyteczne niż średnia miesięczna, ponieważ magazyn projektuje się na najtrudniejsze okno pracy.
Doba szczytowa i profil zamówień – jakie dane są potrzebne?
Do obliczeń potrzebujesz co najmniej danych o zapasie, ruchach godzinowych, SKU, masach nośników, sezonowości i wymaganym czasie realizacji. Pierwszym krokiem jest rozdzielenie przyjęć, wydań, relokacji, inwentaryzacji i wyjątków, ponieważ układnica wykonuje wszystkie te ruchy.
- Zbierz zapas średni i szczytowy dla każdej grupy SKU, odrębnie dla palet pełnych i jednostek w kwarantannie.
- Policz ruchy godzinowe osobno dla przyjęć, wydań, przesunięć oraz uzupełnień stref kompletacji.
- Określ profil doby szczytowej z uwzględnieniem zmian, doków, cut-offów przewoźników i produkcji.
- Zweryfikuj jednostki ładunkowe pod kątem masy, wymiaru, tolerancji oraz jakości palety i opakowania.
- Dodaj ruchy nieproduktywne takie jak inwentaryzacja, blokady jakościowe i odzyskanie po awarii.
- Przetestuj model symulacyjny na kolejkach i zatorach, zamiast sumować wyłącznie katalogową wydajność urządzeń.
Jeżeli układnica ma katalogową wydajność cykli, nie oznacza to automatycznie tej samej liczby zleceń biznesowych na godzinę. Trasa, wysokość adresu, podwójny cykl i kolejka na przenośniku zmieniają wynik.
Redundancja i tryb awaryjny – jak zabezpieczyć ciągłość dostaw?
Tryb awaryjny powinien określać, które przepływy utrzymasz przez kilka godzin, jak odzyskasz urządzenie i gdzie skierujesz palety poza automatyką. Zakres należy sprawdzić podczas SAT na rzeczywistych nośnikach, a nie dopiero po pierwszym przestoju.
- Redundancja urządzeń ogranicza skutki awarii, gdy drugi korytarz, shuttle lub trasa transportowa przejmuje część pracy.
- Bufor krytyczny utrzymuje pracę pakowania przez ustalony czas po zatrzymaniu magazynu.
- Ręczne obejście określa fizyczną trasę palety, zasady skanowania i odpowiedzialność operatora.
- Procedura odzyskania opisuje bezpieczne zwolnienie palety i przywrócenie adresacji po błędzie urządzenia.
- Dostęp serwisowy musi pozwalać na interwencję bez improwizowania w strefie zagrożenia.
- Test SAT potwierdza alarmy, scenariusze utraty komunikacji oraz powrót WMS i WCS do spójnego stanu.
Ile kosztuje automatyczny magazyn wysokiego składowania?
Koszt automatycznego magazynu wysokiego składowania zależy od pojemności, przepustowości, wysokości, technologii, budynku, ochrony pożarowej i integracji IT, dlatego jedna cena bez URS nie jest wiarygodna. Ceny urządzeń, energii, licencji i serwisu należy potwierdzać ofertami dostawców aktualnymi dla zakresu projektu.
Jakie pozycje CAPEX i OPEX trzeba uwzględnić?
CAPEX obejmuje budowę i uruchomienie systemu, a OPEX obejmuje energię, serwis, licencje, przeglądy, części i koszt niedostępności. Najczęstszy błąd w kalkulacji ROI polega na porównaniu ceny układnicy wyłącznie z pensjami operatorów wózków.
- Konstrukcja i regały obejmują nośność, fundamenty, kotwienie, zabudowę oraz wymagania budynku.
- Automatyka AS/RS obejmuje układnice, shuttle, windy, przenośniki, czujniki i szafy sterownicze.
- Integracja WMS i WCS obejmuje interfejsy z ERP, mapping statusów, testy oraz utrzymanie oprogramowania.
- Ochrona przeciwpożarowa wymaga odrębnego zakresu zależnego od obiektu, towaru i sposobu składowania.
- Energia i serwis zależą od liczby urządzeń, zmianowości, umowy SLA i dostępności części.
- Koszt przestoju trzeba policzyć dla utraconej produkcji, opóźnionej wysyłki i pracy awaryjnej.
Jak policzyć ROI magazynu automatycznego?
ROI magazynu automatycznego policzysz przez porównanie pełnego TCO wariantu ręcznego i automatycznego w kilku scenariuszach wolumenu, kosztu pracy oraz dostępności systemu. Dla inwestycji wieloletniej stosuj również NPV, ponieważ oszczędności i wydatki nie występują w tym samym momencie.
- Ustal wariant bazowy z kosztem powierzchni, pracy, wózków, uszkodzeń, błędów i obecnego serwisu.
- Policz CAPEX automatyzacji wraz z budynkiem, systemami IT, odbiorami i uruchomieniem.
- Dodaj OPEX automatyzacji obejmujący energię, SLA, licencje, części oraz okresowe przeglądy.
- Wyceń korzyści takie jak odzyskana powierzchnia, ograniczenie pracy, mniejsza liczba pomyłek i większa przepustowość.
- Przygotuj scenariusz ostrożny z niższym wolumenem, wyższą energią i częściową niedostępnością systemu.
- Zatwierdź założenia z logistyką, finansami, produkcją i utrzymaniem ruchu przed zapytaniem ofertowym.
Kalkulator ROI automatyzacji magazynu może uporządkować założenia, ale nie zastąpi danych inwestora i symulacji przepływów.
Jakie wymagania bezpieczeństwa i pożarowe trzeba spełnić?
Bezpieczeństwo AS/RS wymaga oceny ryzyka, zabezpieczeń urządzeń, zasad kontroli regałów oraz uzgodnionego projektu ochrony przeciwpożarowej dla konkretnego obiektu i składowanego towaru. EN 528:2021 dotyczy wymagań bezpieczeństwa układnic zależnych od szyn, a EN 15635:2008 wskazuje zasady użytkowania stalowych systemów składowania.
Regały, układnice i ochrona przeciwpożarowa – kto zatwierdza rozwiązania?
Projekt uzgadniają odpowiedni projektanci oraz, zależnie od zakresu i obiektu, rzeczoznawca do spraw zabezpieczeń przeciwpożarowych i właściwe organy procesu budowlanego. Państwowa Straż Pożarna nie powinna być traktowana jako zastępstwo dla projektanta i wymaganych uzgodnień.
- ISO 12100:2010 prowadzi proces identyfikacji zagrożeń oraz redukcji ryzyka związanego z maszynami.
- EN 528:2021 odnosi się do bezpieczeństwa urządzeń składowania i pobierania zależnych od szyn.
- EN 15635:2008 opisuje zasady eksploatacji, kontroli i postępowania z uszkodzeniami regałów stalowych.
- Projekt pożarowy musi uwzględnić obiekt, wysokość składowania, rodzaj towaru i przyjęte instalacje.
- Ocena palet i opakowań ogranicza ryzyko kolizji, spadku ładunku oraz błędnego przejścia przez automatykę.
- Szkolenie operatorów określa reakcję na alarm, odrzut palety i zakaz wejścia do strefy automatycznej.
„Użytkownik systemu składowania powinien organizować jego bezpieczną eksploatację oraz reagować na uszkodzenia.” – parafraza zasad EN 15635:2008.
Materiał ma charakter informacyjny i nie zastępuje projektu rzeczoznawcy do spraw zabezpieczeń przeciwpożarowych, konstruktora ani specjalisty BHP. Stan prawny i wymagania techniczne należy potwierdzić przed publikacją dokumentacji oraz przed rozpoczęciem robót.
Jak wdrożyć WMS, WCS i odbiory systemu?
Wdrożenie należy rozpocząć od zatwierdzonego URS i danych podstawowych, następnie wykonać FAT, instalację, SAT oraz testy wydajnościowe na rzeczywistych paletach i scenariuszach awarii. Odbiór bez testu błędnej etykiety, utraty komunikacji i palety niezgodnej nie potwierdza gotowości operacyjnej.
- URS opisuje pojemność, przepustowość, SKU, nośniki, interfejsy, dostępność i wymagania bezpieczeństwa.
- FAT sprawdza funkcje automatyki i integracji w zakładzie dostawcy przed wysyłką urządzeń.
- Instalacja obejmuje montaż, okablowanie, oznaczenia, testy mechaniczne i konfigurację sieci.
- SAT potwierdza działanie na miejscu z WMS, WCS, ERP, skanerami i realnymi nośnikami.
- Test wydajności mierzy uzgodniony profil godzinowy, a nie tylko pojedynczy pokazowy cykl urządzenia.
- Dokumentacja powdrożeniowa przekazuje procedury awaryjne, listę części, instrukcje i odpowiedzialności serwisowe.
Dobry etap koncepcyjny obejmuje analizę danych logistycznych, layout i symulację. Dopiero potem warto porównywać oferty oraz łączyć magazyn z robotami paletyzującymi i linią end-of-line.
Najczęściej zadawane pytania
Kiedy automatyczny magazyn wysokiego składowania się opłaca?
Najczęściej wtedy, gdy powierzchnia jest droga, przepływ jest duży, a palety lub pojemniki mają stabilne parametry. Decyzję powinien potwierdzić model TCO i symulacja doby szczytowej, uwzględniające także awarie oraz koszty serwisu.
Co to jest automatyczny magazyn wysokiego składowania?
To przemysłowy system AS/RS, który automatycznie odkłada i pobiera palety lub pojemniki. Łączy regały, układnice albo shuttle, transport wewnętrzny, identyfikację nośników oraz WMS i WCS.
Co to jest transport wewnętrzny?
Transport wewnętrzny obejmuje przemieszczanie materiałów i jednostek logistycznych w granicach zakładu. W automatycznym magazynie łączy produkcję, pakowanie, kontrolę palet, składowanie, kompletację i wysyłkę.
Ile kosztuje automatyczny magazyn?
Koszt zależy od liczby lokalizacji, wysokości, wymaganej przepustowości, technologii, budynku, ochrony pożarowej i zakresu integracji IT. Wiarygodną cenę można uzyskać dopiero po przygotowaniu URS oraz profilu ruchów godzinowych.
Układnica czy system shuttle – co wybrać?
Układnica jest typowym wyborem dla automatycznej obsługi palet w korytarzach i szerokiego zakresu SKU. Shuttle zwiększa gęstość w kanałach, dlatego sprawdza się przy większych partiach podobnych indeksów i przewidywalnej rotacji.
Jak połączyć magazyn automatyczny z linią pakującą?
Połącz paletyzację, owijanie, etykietowanie SSCC i kontrolę nośnika z buforem oraz transportem do stacji wejściowej AS/RS. WMS i WCS muszą wymieniać identyfikator palety, status jakości, miejsce docelowe i potwierdzenie wykonania ruchu.
Co się dzieje podczas awarii magazynu automatycznego?
Projekt powinien przewidywać redundancję, procedurę odzyskania urządzenia, dostęp serwisowy i ręczne obejście dla krytycznych przepływów. Te scenariusze należy sprawdzić podczas SAT, ponieważ sama instrukcja nie potwierdza zdolności do pracy awaryjnej.
Źródła i literatura
- International Organization for Standardization, ISO 12100:2010 – Safety of machinery – General principles for design – Risk assessment and risk reduction.
- European Committee for Standardization, EN 528:2021 Rail dependent storage and retrieval equipment – Safety requirements for S/R machines, 2021.
- European Committee for Standardization, EN 15635:2008 Steel static storage systems – Application and maintenance of storage equipment, 2008.
- ISAP, Rozporządzenie Ministra Spraw Wewnętrznych i Administracji w sprawie ochrony przeciwpożarowej budynków, innych obiektów budowlanych i terenów, Dz.U. 2023 poz. 822.
- EUR-Lex, Dyrektywa 2006/42/WE w sprawie maszyn.
Powiązane artykuły
- Automatyczny magazyn – jak działa i co automatyzuje? – przewodnik główny