
Automatyczna paletyzacja i architektura kompletnego systemu
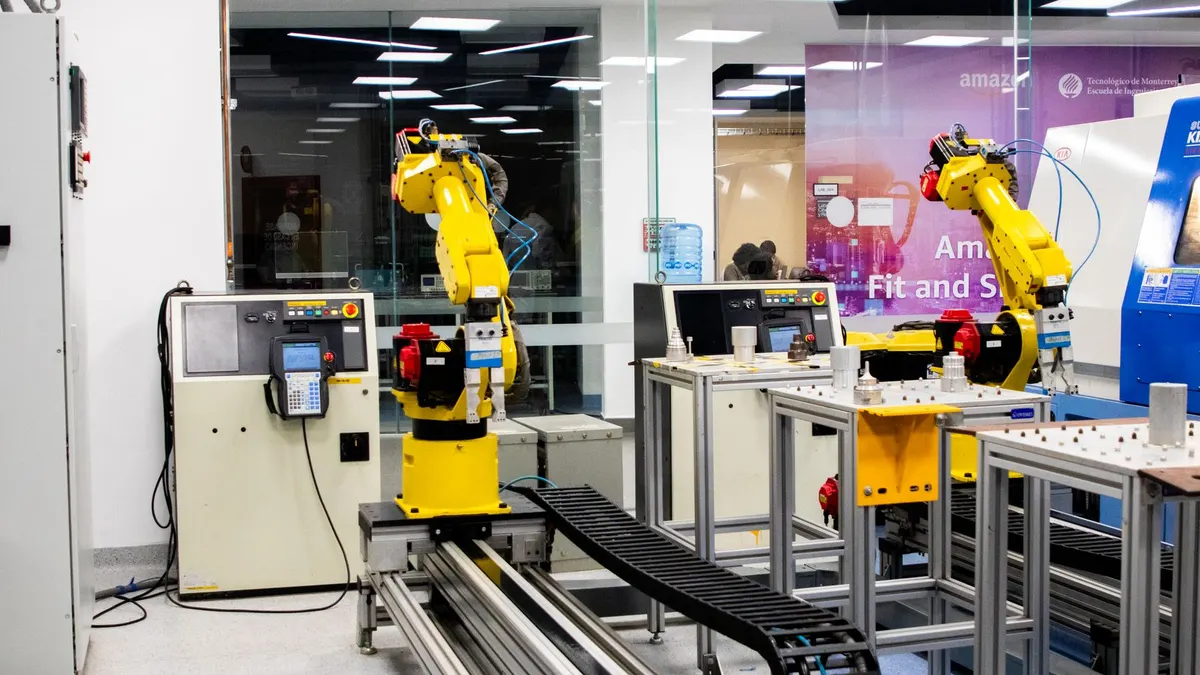
Automatyczna paletyzacja to proces tworzenia stabilnej jednostki ładunkowej z kartonów, worków, zgrzewek lub tacek, obejmujący robota paletyzującego, EOAT, transport, magazyn palet, przekładki i sterowanie PLC. W praktyce wydajność stanowiska ogranicza często nie robot, lecz podanie pustej palety albo odbiór pełnej palety. Wymiary i tolerancje palet należy uwzględnić już w projekcie transportu, zgodnie z ISO 6780:2003.
Na projekcie dla linii napojowej widziałem celę zdolną wykonać wymagany takt, która zatrzymywała się co kilka minut, bo ręczne dostawianie palet nie nadążało za zgrzewkami. Dopiero automatyczny magazyn palet i przenośnik rolkowy ustabilizowały pracę.
Czy robot jest jedynym elementem celi paletyzacji?
Nie. Robot jest tylko manipulatorem, a pełna cela paletyzacji musi kontrolować przepływ produktu, palet, przekładek, sygnałów bezpieczeństwa i receptur.
- Przenośnik doprowadzający – ustawia produkt w przewidywalnej pozycji i tworzy bufor przed pobraniem przez robota.
- Robot paletyzujący – przenosi pojedyncze sztuki, pakiety albo całą warstwę według zapisanej receptury.
- EOAT – narzędzie końcowe obejmuje chwytak, czujniki, przewody pneumatyczne oraz elementy mechaniczne nadgarstka.
- Magazyn palet – separuje i podaje puste palety bez zatrzymywania głównego procesu.
- Moduł przekładek – pobiera arkusze kartonowe lub antypoślizgowe, gdy wymagają tego wzór paletyzacji i transport.
- Przenośnik paletowy – odbiera gotową paletę do owijania, etykietowania albo strefy magazynowej.
Paletyzacja i depaletyzacja stanowi etap end-of-line, a nie zamiennik formowania kartonów czy owijania gotowych palet.
Jak przepływa produkt przez stanowisko?
Najpierw przenośnik buforuje produkt, potem czujniki potwierdzają jego pozycję, robot odkłada go według wzoru, a transport palet przekazuje pełną jednostkę dalej. Sterownik PLC blokuje pobranie, gdy brakuje palety, przekładki albo potwierdzenia odbioru.
Najbardziej użyteczna zasada brzmi: cela osiąga deklarowany takt tylko wtedy, gdy produkt, puste palety i odbiór pełnych palet są dostępne równocześnie; ten warunek powinien wejść do scenariusza FAT i pomiaru OEE.
Parametry produktu i opakowania – co decyduje o doborze?
Produkt do paletyzacji to nie wyłącznie jego masa i wymiary, lecz także tolerancje, sztywność, współczynnik tarcia, środek ciężkości, temperatura oraz stan powierzchni. Dobór zaczyna się od karty każdego SKU i prób opakowań z dolnego oraz górnego krańca tolerancji, ponieważ dane katalogowe nie potwierdzają zachowania kartonu na linii.
Jakie dane produktu są potrzebne do doboru paletyzatora?
Pierwszym krokiem jest zebranie danych dla każdego SKU: długości, szerokości, wysokości, masy minimalnej i maksymalnej, materiału oraz wymaganej orientacji na palecie.
- Wymiary nominalne i tolerancje – określają rozstaw chwytaka, prowadnice oraz rzeczywistą liczbę sztuk w warstwie.
- Masa produktu – wpływa na udźwig robota razem z masą EOAT, przewodów i zapasem dla ruchu dynamicznego.
- Sztywność kartonu – wskazuje, czy dolne warstwy wytrzymają nacisk podczas składowania i transportu.
- Środek ciężkości – decyduje o stabilności chwytu zgrzewki, tacki lub opakowania asymetrycznego.
- Powierzchnia opakowania – porowisty, mokry, pylący lub śliski materiał może wykluczyć część rozwiązań podciśnieniowych.
- Warunki produkcyjne – temperatura, mycie i wymagania higieniczne zmieniają dobór materiałów oraz konstrukcji chwytaka.
Karton, worek, zgrzewka, tacka czy opakowanie nieregularne – czym się różnią?
Karton zwykle daje przewidywalne powierzchnie chwytu, worek wymaga kontroli deformacji, a zgrzewka potrzebuje sprawdzenia wytrzymałości folii i rozkładu masy. Jednym chwytakiem można czasem obsłużyć kilka formatów, ale tylko po testach pełnego zakresu SKU.
| Opakowanie | Typowy sposób pobierania | Główne ryzyko | Próba przed wdrożeniem |
|---|---|---|---|
| Karton klapowy | Podciśnienie lub chwyt boczny | Zgniecenie narożników | Test ściskania i odłożenia na pełnej warstwie |
| Worek | Widełki, zacisk lub chwyt warstwowy | Przemieszczenie wsadu i poślizg | Test po odkładaniu, owijaniu i transporcie |
| Zgrzewka napojów | Chwyt mechaniczny albo podciśnienie | Rozerwanie folii termokurczliwej | Test przy maksymalnej masie i wilgotnej powierzchni |
| Tacka kosmetyczna | Podciśnienie z kontrolą siły | Uszkodzenie produktu lub nadruku | Test na reprezentatywnej partii opakowań |
Z mojej praktyki wynika, że najwięcej błędów rodzi założenie „karton to karton”. Karton z cienkiej tektury po magazynowaniu w wilgotnej hali może zachowywać się inaczej niż próbka odebrana bezpośrednio od producenta.
Robot paletyzujący czy paletyzator warstwowy?
Robot paletyzujący czy paletyzator warstwowy wybiera się na podstawie liczby SKU, stabilności taktu, sposobu pobierania i dostępnej powierzchni, a nie według samej liczby cykli katalogowych. Robot czteroosiowy dobrze obsługuje typową paletyzację, robot sześcioosiowy ułatwia zmianę orientacji, a paletyzator warstwowy bywa korzystny dla regularnych, wysokowolumenowych opakowań.
Kiedy robot paletyzujący jest lepszym wyborem?
Robot jest lepszy, gdy linia obsługuje wiele formatów, zmienia wzory palet i wymaga prostszego przełączania receptur bez przebudowy mechaniki.
- Robot czteroosiowy – sprawdza się przy powtarzalnym układaniu kartonów i zgrzewek na jednej lub kilku paletach.
- Robot sześcioosiowy – zapewnia większą swobodę orientowania produktu, lecz jego elastyczność nie zawsze rekompensuje niższy takt.
- Paletyzator warstwowy – może osiągnąć wysoką przepustowość przy regularnych kartonach i stabilnym wzorze.
- Układ hybrydowy – łączy formowanie warstwy z robotem, gdy produkt wymaga niestandardowego odkładania.
- Cobot paletyzujący – może pasować do niższych obciążeń, ale nie zwalnia z oceny ryzyka kompletnej aplikacji.
Jak dobrać chwytak do paletyzacji?
Pierwszym krokiem jest test chwytu na rzeczywistych opakowaniach, a następnie sprawdzenie masy EOAT, produktu, przewodów i przyspieszeń w dokumentacji technicznej robota.
Chwytaki do robotów warto oceniać nie tylko po tym, czy uniosą produkt. Chwytak podciśnieniowy może być szybki dla szczelnych kartonów, widłowy dobrze obsługuje worki lub niestabilne zgrzewki, zaciskowy wymaga kontroli nacisku, a chwytak warstwowy ogranicza liczbę cykli.
„Ocena ryzyka powinna obejmować identyfikację zagrożeń oraz szacowanie i ewaluację ryzyka w całym cyklu życia maszyny.” – ISO, ISO 12100:2010, parafraza zasad normy.
Przy zaniku energii lub podciśnienia chwytak nie może stworzyć niekontrolowanego zagrożenia. Należy ustalić, czy utrzyma ładunek, odłoży go bezpiecznie, czy zatrzyma ruch oraz jak operator usunie błąd.
Wydajność paletyzacji – jak przeliczyć cykle na produkty?
Wydajność paletyzatora oblicza się, dzieląc wymaganą liczbę produktów na minutę przez liczbę produktów pobieranych w jednym cyklu, a potem dodając czas zmiany palety, przekładek, przezbrojeń i mikropostojów. Dla 60 kartonów/minutę i pobrania 6 kartonów na cykl potrzeba co najmniej 10 cykli/minutę przed uwzględnieniem strat procesu.
Jak policzyć realny takt, a nie takt katalogowy?
Najpierw wyznacz liczbę produktów na cykl, potem zmierz pełny cykl od pobrania do potwierdzenia odłożenia i dodaj operacje pomocnicze. Dopiero wynik z pełnej sekwencji jest podstawą do oferty.
- Ustal dopływ produktu – przykładowo 60 kartonów/minutę oznacza wymóg obsługi średnio jednego kartonu na sekundę.
- Określ wielokrotność chwytu – pobranie 6 kartonów redukuje teoretyczne wymaganie do 10 cykli/minutę.
- Dodaj czas ruchu – droga między przenośnikiem a paletą oraz wysokość kolejnych warstw zmieniają czas cyklu.
- Dodaj zmianę palety – pełna paleta musi opuścić stanowisko, a pusta wejść i zostać spozycjonowana.
- Dodaj przekładki – ich pobór oraz potwierdzenie obecności zajmują czas i wymagają niezawodnego podawania.
- Zweryfikuj OEE – FAT i SAT powinny mierzyć dostępność, wydajność oraz jakość gotowych palet.
Stwierdzenie możliwe do cytowania: wydajność deklarowana dla samego ruchu robota nie jest wydajnością celi; wiarygodny wynik wymaga pomiaru pełnego cyklu z paletą, przekładkami i buforem produktu (źródło: kryteria FAT, SAT i pomiar OEE).
Jak wiele SKU i przezbrojenia wpływają na przepustowość?
Częste zmiany SKU obniżają przepustowość wtedy, gdy zmiana wymaga mechanicznej regulacji chwytaka, palet lub prowadnic; receptura w PLC skraca zmianę tylko dla wariantów mieszczących się w zakresie urządzenia.
- Receptura PLC – zapisuje wzór, liczbę warstw, orientację produktu i parametry kontroli dla konkretnego SKU.
- Identyfikacja kodem – ogranicza ryzyko uruchomienia nieprawidłowego wzoru po zmianie produkcji.
- Bufor produktu – kompensuje krótkie przerwy podczas zmiany palety lub chwilowego zatrzymania robota.
- Zmiana chwytaka – wymaga określenia czasu, potwierdzenia zamocowania i bezpiecznego wznowienia pracy.
Wzór paletyzacji – jak chronić produkt i wykorzystać paletę?
Wzór paletyzacji to zapis położenia, orientacji i liczby opakowań w każdej warstwie, zaprojektowany dla stabilności, dopuszczalnego nacisku oraz logistyki dalszego transportu. Największe wypełnienie palety nie zawsze daje najlepszą jednostkę ładunkową, zwłaszcza dla podatnych kartonów, worków i zgrzewek.
Jak dobrać układ kartonów na palecie?
Pierwszym krokiem jest porównanie układu kolumnowego i zazębiającego na rzeczywistym kartonie, z uwzględnieniem transportu, składowania oraz owijania folią.
- Układ kolumnowy – przenosi nacisk bardziej pionowo i często lepiej chroni sztywne kartony.
- Układ zazębiający – może poprawić stabilność boczną, lecz nie powinien deformować słabszych opakowań.
- Przewieszenie – musi być ocenione dla konkretnej palety i trasy transportu, a nie zaakceptowane wyłącznie wizualnie.
- Przekładki paletowe – rozdzielają warstwy, stabilizują śliskie powierzchnie i mogą chronić nadruki.
- Wysokość jednostki – musi odpowiadać ograniczeniom owijarki, magazynu i środka transportu.
Czy paleta wymaga walidacji po owijaniu?
Tak. Paleta powinna przejść test po owijaniu, odbiorze przenośnikiem i reprezentatywnym transporcie, ponieważ dopiero wtedy widać przesuwanie warstw lub uszkodzenia opakowań.
Projekt magazynu palet nie może opierać się tylko na nazwie formatu „euro”. Wymiary i tolerancje realnie używanych nośników trzeba zweryfikować względem założeń transportu oraz odniesienia ISO 6780:2003.
Integracja paletyzatora z linią end-of-line i bezpieczeństwo
Integracja paletyzatora z linią end-of-line wymaga uzgodnienia interfejsów PLC, receptur SKU, buforów, sygnałów blokady i zasad obsługi zakłóceń między wszystkimi maszynami. Bezpieczeństwo należy oceniać dla robota, chwytaka, przenośników, magazynu palet i wejść operatora jako jednego systemu, zgodnie z podejściem ISO 12100:2010.
Jak PLC rozpoznaje właściwy wzór palety?
PLC rozpoznaje wzór przez identyfikację SKU, aktywną recepturę i potwierdzenia z czujników, a przed startem powinien sprawdzić zgodność palety, produktu oraz programu robota.
- Identyfikacja SKU – kod kreskowy, system nadrzędny lub wybór receptury przekazuje informację o aktualnym produkcie.
- Receptura palety – definiuje wzór, liczbę warstw, przekładki i miejsce odkładania.
- Handshake PLC – zapewnia potwierdzenie gotowości między kartoniarką, robotem, magazynem palet i owijarką.
- Śledzenie palety – przypisuje identyfikator do gotowej jednostki dla etykietowania i logistyki.
- Warsztat interfejsów – przed montażem ustala właściciela każdego sygnału, alarmu i scenariusza restartu.
Integracja PLC w systemach pakujących powinna objąć również pracę po zaniku zasilania oraz kontrolowane wznowienie linii.
Czy cela paletyzacji zawsze wymaga wygrodzenia?
To zależy od wyniku oceny ryzyka. Cobot nie oznacza automatycznie pracy bez wygrodzeń, ponieważ zagrożenie może tworzyć ładunek, chwytak, przenośnik, magazyn palet lub ruch pełnej palety.
„Części systemów sterowania związane z bezpieczeństwem wymagają określenia oraz walidacji funkcji bezpieczeństwa, a nie tylko zastosowania pojedynczego komponentu.” – ISO, ISO 13849-1:2023, parafraza zakresu normy.
W praktyce stosuje się wygrodzenia, blokady drzwi, kurtyny lub skanery, muting dla transportu palet oraz jasno opisane procedury usuwania zatorów. Ocena ryzyka kompletnej celi jest warunkiem doboru środków ochronnych, a nie dokumentem przygotowywanym po instalacji (źródło: ISO 12100:2010; ISO 13849-1:2023).
Testy produktu, FAT, SAT i specyfikacja zakupowa
FAT i SAT to mierzalne etapy odbioru systemu paletyzacji: FAT odbywa się przed wysyłką u dostawcy, a SAT po instalacji w zakładzie. Oba testy powinny obejmować rzeczywiste lub reprezentatywne SKU, pełne palety, zmianę receptury, alarmy i interfejsy, nie tylko krótki pokaz ruchu robota.
Jak przygotować macierz testową produktu?
Pierwszym krokiem jest wybranie SKU typowych, granicznych i najtrudniejszych, a następnie przypisanie do nich kryteriów wydajności, jakości palety i czasu przezbrojenia.
- SKU typowy – potwierdza codzienną pracę linii przy najczęściej produkowanym formacie.
- SKU graniczny – sprawdza maksymalną masę, najmniejszy karton albo skrajny wymiar dopuszczony w specyfikacji.
- SKU trudny – obejmuje śliską zgrzewkę, odkształcalny worek lub opakowanie o niestabilnym środku ciężkości.
- Test pełnych palet – wykrywa błędy, których nie pokaże demonstracja jednej warstwy.
- Test zmiany receptury – mierzy czas oraz ryzyko pomyłki przy przejściu między formatami.
- Test zakłócenia – sprawdza bezpieczne zachowanie po braku palety, produkcie poza pozycją lub zatrzymaniu przenośnika.
Co powinien obejmować FAT i SAT?
FAT powinien potwierdzić uzgodniony takt i jakość palety na macierzy SKU, natomiast SAT ma zweryfikować osiągnięcie tych parametrów po podłączeniu do rzeczywistej linii oraz lokalnych zabezpieczeń.
W specyfikacji zakupowej zapiszcie definicję wydajności, maksymalny czas przezbrojenia, kryteria jakości palety, liczbę kolejnych palet testowych, dokumentację elektryczną i PLC, szkolenie oraz wykaz części krytycznych. Przy zakupie warto też uzgodnić czas reakcji serwisu i zakres wsparcia dla przyszłych SKU. Do kolejnego etapu trafia zwykle automatyczna owijarka do palet, dlatego jej parametry należy potwierdzić już podczas projektu palety.
Najczęściej zadawane pytania
Na czym polega automatyczna paletyzacja?
Automatyczna paletyzacja pobiera produkty i układa je na palecie według zapisanej receptury. System obejmuje robota lub paletyzator, chwytak, transport produktu i palet, przekładki, PLC oraz zabezpieczenia. Sam robot nie zapewnia ciągłości procesu bez pozostałych elementów.
Jaki robot nadaje się do paletyzacji?
Najczęściej stosuje się robot czteroosiowy do powtarzalnego układania oraz robot sześcioosiowy, gdy produkt trzeba obracać lub odkładać w trudniejszej orientacji. Wybór zależy od masy chwytaka i produktu, zasięgu, liczby SKU oraz wymaganego taktu. Parametry trzeba potwierdzić w aktualnej dokumentacji producenta.
Jak dobrać chwytak do paletyzacji?
Dobór zaczyna się od prób na rzeczywistych opakowaniach oraz danych o masie, sztywności, powierzchni i tolerancjach. Podciśnienie może pasować do szczelnych kartonów, a widły lub zacisk do worków i zgrzewek. Konieczne jest też sprawdzenie zachowania chwytaka przy zaniku energii lub podciśnienia.
Ile produktów na minutę może układać paletyzator?
Wynik zależy od liczby produktów pobieranych w jednym cyklu, drogi robota, zmiany palet, przekładek i mikropostojów. Przykładowo 60 kartonów/minutę przy pobraniu 6 sztuk wymaga minimum 10 cykli/minutę przed doliczeniem operacji pomocniczych. Rzeczywisty wynik potwierdza się podczas FAT.
Robot paletyzujący czy paletyzator warstwowy?
Robot zwykle lepiej obsługuje wiele SKU, zmienne wzory i kilka kierunków odkładania. Paletyzator warstwowy może być korzystniejszy przy regularnych opakowaniach oraz stabilnie wysokim takcie. Porównanie powinno uwzględnić także przezbrojenia, powierzchnię, przekładki i dostępność techniczną.
Czy jeden system może obsługiwać wiele SKU?
Tak, jeśli wszystkie warianty mieszczą się w zakresie chwytaka, robota, transportu i wzorów paletyzacji. PLC powinien rozpoznawać SKU, wczytać właściwą recepturę i blokować proces przy niezgodności. Przed zakupem należy przetestować także formaty graniczne.
Czy cobot może pracować bez wygrodzenia?
To zależy od oceny ryzyka całej aplikacji. Nawet gdy manipulator ma funkcje współpracy, zagrożenie mogą tworzyć chwytak, ciężki produkt, przenośnik i paleta. Środki ochronne dobiera się dla kompletnej celi według ISO 12100:2010 i funkcji bezpieczeństwa opisanych w ISO 13849-1:2023.
Źródła i literatura
- ISO 12100:2010, Safety of machinery – General principles for design – Risk assessment and risk reduction.
- ISO 13849-1:2023, Safety of machinery – Safety-related parts of control systems – Part 1.
- ISO 10218-2:2011, Robots and robotic devices – Safety requirements for industrial robots – Part 2: Robot systems and integration. Przed publikacją i odbiorem projektu należy potwierdzić aktualne wydanie w katalogu ISO.
- ISO 6780:2003, Flat pallets for intercontinental materials handling – Principal dimensions and tolerances.
- Rozporządzenie (UE) 2023/1230 w sprawie maszyn, EUR-Lex, 2023.