
Saszetkarka do proszków – jaki dozownik ogranicza pylenie?
Saszetkarka do proszków ogranicza pylenie najskuteczniej wtedy, gdy dozownik ślimakowy, krótka droga produktu i odpylanie pracują jako jeden układ. W praktyce oceniam co najmniej trzy elementy: zachowanie proszku, czystość zgrzewu oraz straty produktu. Metodykę redukcji ryzyka maszyny porządkuje ISO 12100:2010, a przy pyle palnym znaczenie mają wymagania ATEX.
Widoczny obłok nad saszetką nie jest wyłącznie problemem estetycznym. Pył może brudzić szczęki zgrzewające, obniżać szczelność saszetki, zwiększać ubytki surowca i utrudniać mycie linii. Dla drobnych, kohezyjnych proszków punktem wyjścia bywa dozownik ślimakowy z serwonapędem, ale nie zastępuje on próby na rzeczywistym produkcie.
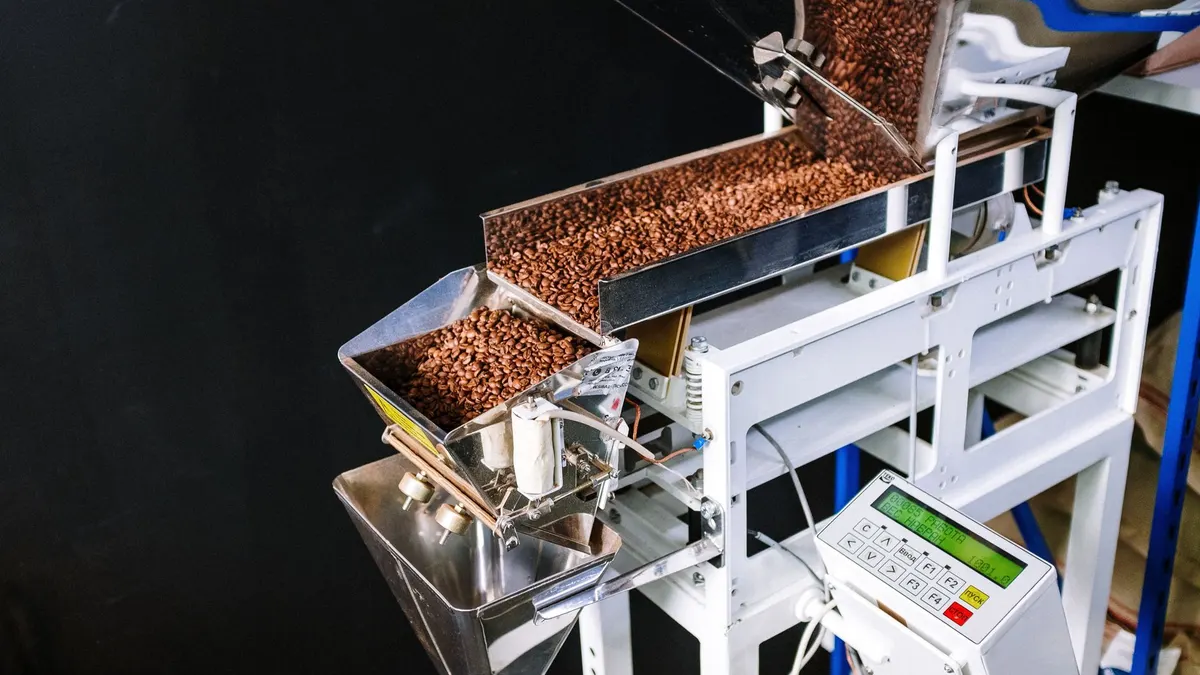
- Dozownik ślimakowy podaje proszek kontrolowanym obrotem ślimaka w tulei, co zwykle ułatwia skrócenie otwartego spadku produktu.
- Króciec nurkujący prowadzi produkt bliżej dna tworzonej saszetki i ogranicza rozproszenie drobnych cząstek.
- Odciąg miejscowy odbiera nadmiar powietrza ze strefy napełniania, lecz po regulacji nie może wyciągać porcji produktu.
- Waga kontrolna pokazuje, czy zmiana odpylania albo prędkości nie pogorszyła powtarzalności masy.
- FAT pozwala zatwierdzić konfigurację na reprezentatywnej partii proszku przed odbiorem maszyny.
Dlaczego proszek pyli podczas dozowania do saszetki?
Pylenie podczas dozowania powstaje wtedy, gdy drobne cząstki unoszą się w wypieranym powietrzu, a napowietrzony produkt spada zbyt wysoko lub zbyt gwałtownie. O skali zjawiska decydują między innymi rozkład cząstek, gęstość nasypowa, wilgotność, ładunki elektrostatyczne i geometria leja. ISO 12100:2010 wskazuje, że ryzyko należy rozpoznawać dla rzeczywistych warunków użytkowania maszyny.
Jak wielkość cząstek i aeracja zmieniają zachowanie proszku?
Najpierw porównaj próbki po dostawie, po transporcie pneumatycznym i po kilkunastu minutach postoju w leju. Ten sam proszek może po napowietrzeniu mieć większą objętość, płynąć szybciej i dawać większy obłok niż produkt, który zdążył się uspokoić.
Z mojej praktyki przy odbiorach wynika, że sam opis „proszek drobny” niczego nie rozstrzyga. Kremy instant, przyprawy, mieszanki białkowe i proszki kosmetyczne zachowują się inaczej mimo podobnego wyglądu. Trzeba sprawdzić rzeczywisty materiał, a nie zastępnik technologiczny.
- Małe cząstki łatwiej unoszą się w strumieniu powietrza, dlatego wymagają krótszej i szczelniejszej drogi podawania.
- Niska gęstość nasypowa zwiększa objętość porcji, co może nasilać wypieranie powietrza z saszetki.
- Duża kohezyjność sprzyja mostkowaniu nad ślimakiem i skokowemu podaniu produktu po zerwaniu zlepku.
- Wilgotność produktu może ograniczać unoszenie pyłu, ale równocześnie powodować zbrylanie oraz trudniejsze czyszczenie dozownika.
- Elektryzowanie przyciąga pył do folii, osłon i szczęk, dlatego trzeba uwzględnić uziemienie oraz materiały kontaktowe.
Czy większa prędkość zawsze zwiększa zapylenie?
Nie zawsze, ale gwałtowne otwarcie zasuwy albo wysoka prędkość końcowa ślimaka najczęściej zwiększają ryzyko unoszenia pyłu. Liczy się nie tylko liczba saszetek na minutę, lecz także profil podania i czas, w którym produkt może opaść przed zgrzewem.
Dobry test porównuje na przykład 30, 45 i 60 cykli na minutę przy tej samej masie porcji. Jeśli przy najwyższej prędkości rośnie liczba zanieczyszczonych zgrzewów, nie należy kompensować problemu samym podniesieniem temperatury szczęk. Najpierw trzeba ustabilizować strugę produktu.
Dozownik ślimakowy czy objętościowy – który lepiej kontroluje pylenie?
Dozownik ślimakowy jest częstym wyborem dla drobnych i pylących proszków, ponieważ podaje produkt w bardziej kontrolowany sposób niż otwarty zrzut kubkowy. Nie jest jednak rozwiązaniem uniwersalnym: o wyniku decydują geometria ślimaka, tuleja, mieszadło, poziom produktu w leju i droga do saszetki. Dokładność oraz wydajność należy potwierdzić w FAT, a dla napełniania wagowego punktem odniesienia jest OIML R 61.
Kiedy zastosować serwonapęd i ślimak dopasowany do produktu?
Serwonapęd stosuj wtedy, gdy potrzebujesz powtarzalnego profilu ruchu: szybkiego napełnienia zasadniczego i wolniejszego dociągu końcowego. Pozwala to ograniczyć gwałtowne wyrzucanie produktu, ale nie usunie pylenia, jeżeli proszek spada zbyt wysoko lub saszetka nie ma drogi odpowietrzania.
Ślimak o niewłaściwym skoku może nadmiernie ściskać albo napowietrzać produkt. Przykład: mieszanka przypraw o lekkiej frakcji potrzebuje często spokojniejszego mieszania niż gęsty proszek kakaowy. Zbyt agresywne mieszadło potrafi pogorszyć jednocześnie masę porcji i czystość strefy napełniania.
- Ślimak drobnozwojny może ułatwić kontrolę małych porcji, lecz wymaga sprawdzenia ryzyka zagęszczania produktu.
- Ślimak o większej wydajności skraca czas podania większej porcji, ale może zwiększać energię strugi przy wylocie.
- Serwonapęd dozownika pozwala ustawić osobną prędkość podania głównego i dociągu końcowego.
- Mieszadło o niskiej energii pomaga utrzymać dopływ produktu bez nadmiernego wzbijania drobin w leju.
- Stały poziom w leju zmniejsza zmianę gęstości nasypowej wynikającą z różnego nacisku słupa produktu.
Dozownik kubkowy, zasuwowy czy wagowy – czym różnią się w praktyce?
Dozownik kubkowy może sprawdzić się przy stabilnie płynących granulkach, lecz dla lekkiego pyłu otwarte opróżnienie kubka bywa trudniejsze do opanowania. Zasuwa podaje porcję skokowo, więc wymaga szczególnej kontroli szczelności przejścia i synchronizacji. Dozowanie wagowe ma sens, gdy kryterium masy jest nadrzędne, ale także ono potrzebuje stabilnego podawania wstępnego.
| Rozwiązanie | Kontrola strugi | Podatność na pylenie | Najważniejsza próba FAT |
|---|---|---|---|
| Dozownik ślimakowy | Wysoka po właściwym doborze ślimaka i serwonapędu | Zwykle niższa przy zamkniętym wylocie | Masa porcji przy kilku poziomach leja |
| Dozownik kubkowy | Średnia, zależna od opróżnienia kubka | Wyższa przy otwartym spadku lekkiego produktu | Czystość zgrzewu przy docelowej prędkości |
| Dozownik zasuwowy | Średnia, podanie ma charakter skokowy | Zależna od szczelności i czasu otwarcia | Powtarzalność po wielu cyklach |
| Dozowanie wagowe | Wysoka dla masy po stabilizacji procesu | Zależna od podajnika wstępnego | Odrzuty i odchylenie masy zgodnie z kryteriami projektu |
Nie wpisuj do umowy gwarantowanej dokładności bez zdefiniowania produktu, porcji, liczby cykli i metody pomiaru. OIML R 61 opisuje automatyczne urządzenia grawimetryczne, ale nie zastępuje uzgodnionego testu konkretnej saszetkarki.
Czy dozownik ślimakowy nadaje się do każdego proszku?
Nie. Proszek silnie zbrylający się, bardzo ścierny albo zmieniający gęstość po mieszaniu może wymagać innej geometrii, podajnika pomocniczego lub rozwiązania wagowego. Test z docelową recepturą jest ważniejszy niż sama nazwa dozownika.
Przy wyborze sprawdź także dozowniki ślimakowe do produktów sypkich oraz dostępność części kontaktowych. W przemyśle spożywczym materiały kontaktowe muszą odpowiadać wymaganiom rozporządzenia (WE) nr 1935/2004, gdy mają kontakt z żywnością.
Jak ograniczyć swobodny spadek i unoszenie pyłu?
Pylenie ogranicza się przez skrócenie, uszczelnienie i uspokojenie drogi produktu od wylotu dozownika do wnętrza saszetki. Najlepszy efekt daje połączenie króćca nurkującego, elastycznego połączenia, kontrolowanego odpowietrzania i dobrze wyregulowanego odciągu. ISO 12100:2010 preferuje redukcję ryzyka już na etapie rozwiązania konstrukcyjnego, a nie wyłącznie przez instrukcję dla operatora.
Czy króciec nurkujący i zamknięta droga produktu rozwiązują problem pylenia?
Tak, często wyraźnie zmniejszają obłok pyłu, ponieważ produkt nie spada przez dużą otwartą przestrzeń. Króciec powinien wejść wystarczająco głęboko do tworzonej saszetki, ale nie może kolidować z folią ani zatrzymywać produktu na swojej powierzchni.
W linii do mieszanek napojowych króciec ustawiony kilka centymetrów wyżej niż potrzeba może zostawić pył na wewnętrznej krawędzi folii. Po obniżeniu wylotu i korekcie profilu ślimaka poprawia się zwykle zarówno wygląd pakietu, jak i szczelność saszetki.
- Krótki pionowy odcinek ogranicza czas, w którym cząstki mogą rozproszyć się w powietrzu.
- Elastyczny rękaw może uszczelnić przejście między dozownikiem a formierzem, jeśli jego materiał nie gromadzi produktu.
- Gładka powierzchnia wylotu zmniejsza ryzyko odkładania i późniejszego osypywania proszku.
- Centrowanie króćca kieruje strugę do środka saszetki, a nie na jej przyszłą strefę zgrzewu.
- Dostęp bez narzędzi skraca czyszczenie dozownika przy zmianie receptury i zmniejsza ryzyko pozostałości.
Czy odciąg miejscowy wystarczy do usunięcia pyłu?
Nie, odciąg miejscowy jest elementem układu, a nie zamiennikiem prawidłowego dozowania oraz oceny ATEX. Zbyt duży strumień powietrza może porywać lekki produkt i zmniejszać masę porcji, dlatego regulację zawsze sprawdza się wagą kontrolną i obserwacją zgrzewu.
Odciąg montuj blisko miejsca powstawania pyłu, lecz poza bezpośrednią strugą produktu. Przykład z pakowania proszku kosmetycznego: przesunięcie ssawy na bok i zmniejszenie ciągu może ograniczyć straty, podczas gdy mocne zasysanie nad króćcem zabiera najlżejszą frakcję mieszanki.
Jak ustawić odpowiedź saszetki przed zgrzewem?
Ustaw proces w trzech krokach: zakończ dozowanie, daj produktowi krótki czas opadnięcia, a następnie zamknij szczęki. Ten czas trzeba dobrać w próbie, ponieważ zależy od porcji, folii, kształtu saszetki i właściwości proszku.
Pomocne informacje znajdziesz w materiale o odpylaniu stanowiska pakowania. Rozwiązanie należy oceniać równocześnie przez zapylenie, straty surowca, wynik kontroli masy oraz łatwość dostępu serwisowego.
Jak pył wpływa na zgrzew i szczelność saszetki?
Pył w strefie zgrzewu może rozdzielić warstwy folii i powodować nieszczelność mimo pozornie prawidłowej temperatury oraz czasu docisku. Najczęstsze źródła to zbyt późne zakończenie podawania, wysoki swobodny spadek, wypieranie powietrza i osypywanie produktu z króćca. Czystość zgrzewu należy sprawdzać na docelowej folii i przy docelowej prędkości linii.
Dlaczego zgrzew przecieka mimo prawidłowej temperatury?
Zgrzew może przeciekać, gdy między warstwami folii znajduje się proszek albo gdy produkt dociera do szczęk zanim zdąży opaść. Zwiększenie temperatury nie usuwa ciała obcego z pola zgrzewu, a może pogorszyć wygląd materiału opakowaniowego.
W praktyce zaczynam od kontroli zabrudzeń na szczękach, zdjęć odrzuconych pakietów i porównania momentu dozowania z ruchem folii. Dopiero później koryguję parametry cieplne. Takie podejście jest zgodne z zasadą projektowej redukcji ryzyka opisaną w ISO 12100:2010.
- Pył na krawędzi folii obniża powierzchnię realnego kontaktu warstw podczas zgrzewania.
- Spóźnione dozowanie zwiększa prawdopodobieństwo obecności produktu w chwili zamknięcia szczęk.
- Za krótki czas opadnięcia pozostawia lekkie cząstki w ruchu nad strefą zgrzewu.
- Zabrudzony króciec może dosypywać produkt już po zakończeniu głównej porcji.
- Niestabilna folia może zmienić pozycję w stosunku do strugi produktu i wymaga kontroli prowadzenia.
Jak utrzymać czystą strefę zgrzewu?
Utrzymaj czystą strefę zgrzewu przez synchronizację dozowania, prowadzenie produktu do środka opakowania i regularne czyszczenie części kontaktowych. W kontroli procesu zapisuj liczbę odrzutów, masę porcji i wynik testu szczelności dla każdej zmiany ustawień.
Jedno zdanie, które powinno znaleźć się w specyfikacji odbiorowej: czystość zgrzewu ocenia się razem z wynikiem szczelności i odrzutami przy ustalonej prędkości, a nie na pojedynczej saszetce pokazowej. To praktyczna zasada FAT i późniejszego SAT.
Kiedy pył tworzy ryzyko wybuchu?
Pył tworzy ryzyko wybuchu wtedy, gdy konkretny materiał może utworzyć atmosferę wybuchową w odpowiednim stężeniu i pojawi się skuteczne źródło zapłonu. Sama nazwa handlowa proszku ani widoczna chmura pyłu nie wystarczą do klasyfikacji. Dyrektywa 1999/92/WE wymaga oceny ryzyka w miejscu pracy, a Dyrektywa 2014/34/UE dotyczy urządzeń przeznaczonych do pracy w atmosferach potencjalnie wybuchowych.
Czy każdy pylący proszek jest wybuchowy?
Nie. Palność i wybuchowość trzeba zbadać dla konkretnego pyłu, jego frakcji, wilgotności oraz warunków procesu. Nie klasyfikuj strefy na podstawie nazwy „mąka”, „cukier”, „białko” czy „proszek chemiczny”.
„Ocena ryzyka wybuchu powinna uwzględniać prawdopodobieństwo wystąpienia atmosfery wybuchowej, obecność źródeł zapłonu oraz przewidywane skutki.” — parafraza wymagań, Dyrektywa 1999/92/WE, 1999
- Minimalna energia zapłonu opisuje wrażliwość pyłu na zapłon i wymaga wyniku z badania właściwego dla produktu.
- Temperatura zapłonu obłoku pomaga ocenić znaczenie gorących powierzchni oraz źródeł ciepła w procesie.
- Temperatura zapłonu warstwy ma znaczenie tam, gdzie pył może osiadać na elementach urządzenia.
- Parametry wybuchowości są potrzebne specjalistom do oceny skutków ewentualnego zapłonu.
- Karta charakterystyki stanowi punkt startowy, ale nie zawsze zawiera pełne dane wymagane do oceny procesu.
ATEX, źródła zapłonu i uziemienie – co trzeba sprawdzić?
Sprawdź źródła zapłonu, uziemienie, możliwość gromadzenia pyłu i kategorię urządzeń dopiero po wyznaczeniu warunków oraz stref przez kompetentną osobę. Urządzenia używane w wyznaczonej strefie muszą odpowiadać wymaganiom właściwym dla ich zastosowania, zgodnie z Dyrektywą 2014/34/UE.
Źródłem zapłonu może być elektryczność statyczna, przegrzana powierzchnia, iskra mechaniczna lub element elektryczny nieodpowiedni do warunków pracy. Odciąg nie zastępuje tych zabezpieczeń. Treść ma charakter informacyjny i nie zastępuje oceny ryzyka wykonanej przez kompetentnego specjalistę ATEX.
„Urządzenia i systemy ochronne przeznaczone do użycia w atmosferach potencjalnie wybuchowych podlegają wymaganiom dotyczącym ich bezpiecznego wprowadzania do obrotu.” — parafraza, Parlament Europejski i Rada UE, Dyrektywa 2014/34/UE, 2014
Przy projekcie sprawdź także bezpieczeństwo maszyn pakujących. Dokumentacja powinna rozdzielać wymagania dotyczące samej maszyny, organizacji miejsca pracy oraz danych o produkcie.
Jak wykonać test dozownika na rzeczywistym proszku?
Test dozownika wykonaj na reprezentatywnej partii proszku, docelowej masie porcji, planowanej folii i co najmniej kilku poziomach napełnienia leja. Prawidłowy FAT nie polega na pokazie kilku poprawnych saszetek: musi pokazać stabilność masy, czystość zgrzewu, straty i zachowanie układu po rozgrzaniu. Wyniki należy zapisać jako kryteria odbioru FAT, a następnie zweryfikować w SAT.
Jak zbudować macierz prób masy, prędkości i poziomu leja?
Przygotuj macierz w pięciu krokach: ustal porcję, ustaw trzy prędkości, wybierz niski i wysoki poziom produktu w leju, wykonaj serię pomiarową, a następnie porównaj wyniki. Nie zmieniaj kilku parametrów naraz, bo nie ustalisz przyczyny odchyleń.
- Partia testowa powinna pochodzić z realnej receptury i reprezentować planowaną wilgotność oraz frakcję produktu.
- Zakres porcji powinien obejmować minimalną, nominalną i maksymalną masę planowaną dla danej saszetkarki.
- Poziom w leju należy sprawdzić co najmniej przy poziomie niskim i wysokim, ponieważ zmienia nacisk produktu na dozownik.
- Prędkość maszyny należy testować na kilku ustalonych nastawach, a nie wyłącznie przy wolnej prezentacji.
- Seria pomiarowa musi być wystarczająco długa, aby ujawnić nagrzewanie napędu, osadzanie pyłu i zmianę przepływu.
Jak mierzyć straty, odrzuty i zapylenie?
Mierz masę porcji, odchylenie, odrzuty szczelności, produkt zebrany przez odpylanie oraz ilość proszku osiadłego w strefie zgrzewu. Jeżeli zakład wymaga pomiarów narażenia pracowników, prowadzi je według procedur właściwych dla danej substancji i stanowiska, a nie na podstawie obserwacji wzrokowej.
Przykład praktyczny: porównanie dwóch ustawień odciągu bez ważenia zebranego produktu może dać pozornie lepszy wynik. Stanowisko wygląda czysto, ale masa porcji spada. Dlatego w protokole powinny wystąpić równolegle cztery wyniki: masa, szczelność, straty i stan optyczny strefy zgrzewu.
- Waga kontrolna wychwytuje trend niedoważeń i nadważeń po zmianie odciągu lub prędkości ślimaka.
- Test szczelności powinien obejmować reprezentatywną próbę pakietów z całej serii FAT.
- Odrzuty produkcyjne trzeba klasyfikować według przyczyny, na przykład pył w zgrzewie lub masa poza tolerancją.
- Straty w filtrze pokazują, czy odpylanie nie odbiera wartościowej frakcji produktu.
- Czas czyszczenia warto mierzyć przy zmianie receptury, bo wpływa na dostępność i OEE linii.
Jak przygotować zapytanie ofertowe na saszetkarkę do proszków?
Zapytanie ofertowe na saszetkarkę do proszków powinno opisywać produkt, porcję, format saszetki, wymagania higieniczne, oczekiwaną wydajność i kryteria FAT. Im precyzyjniej podasz dane o gęstości nasypowej, pyleniu oraz warunkach ATEX, tym mniejsze ryzyko dobrania maszyny na podstawie założeń. W projekcie spożywczym uwzględnij również rozporządzenie (WE) nr 1935/2004 dla materiałów kontaktowych.
Jakie dane produktu wysłać producentowi saszetkarki?
Wyślij reprezentatywną próbkę oraz opis właściwości produktu, a nie tylko nazwę handlową. Producent powinien wiedzieć, czy proszek jest lekki, kohezyjny, ścierny, higroskopijny lub potencjalnie palny.
- Gęstość nasypowa swobodna i utrzęsiona pomaga oszacować objętość porcji oraz zmiany po zagęszczeniu produktu.
- Rozkład wielkości cząstek wskazuje ryzyko unoszenia drobnej frakcji i wpływa na dobór drogi produktu.
- Wilgotność oraz higroskopijność informują o ryzyku zbrylania, osadzania i trudności czyszczenia.
- Zakres masy porcji określa wymagania dla ślimaka, napędu i kontroli masy.
- Dane ATEX należy przekazać, gdy są dostępne, wraz z kartą charakterystyki i informacją o procesie.
- Format oraz materiał folii są konieczne do oceny zgrzewu, szerokości szczęk i sposobu formowania saszetki.
Jakie kryteria akceptacji wpisać do FAT i SAT?
Wpisz mierzalne kryteria: zakres masy, maksymalną liczbę odrzutów, wymagany wynik szczelności, sposób oceny pyłu, wydajność oraz czas czyszczenia. FAT potwierdza działanie u dostawcy, a SAT sprawdza pracę po instalacji w warunkach zakładu.
Nie wpisuj ogólnego sformułowania „brak pylenia”, bo nie daje ono podstawy do odbioru. Lepiej opisać stan strefy zgrzewu, metodę pobrania próby, liczbę saszetek i dopuszczalne straty produktu. Więcej o odbiorze wyjaśnia materiał FAT i SAT linii pakującej.
Najczęściej zadawane pytania
Jaki dozownik najlepiej ogranicza pylenie proszku?
Dla drobnych, kohezyjnych proszków częstym punktem wyjścia jest dozownik ślimakowy z zamkniętą drogą produktu i króćcem nurkującym. Ostateczny dobór wymaga testu na rzeczywistym proszku, z oceną masy, strat, zgrzewu i czyszczenia.
Czy odciąg pyłu zmniejsza dokładność dozowania?
Tak, zbyt silny odciąg może zabierać część lekkiego produktu i powodować niedoważenia. Ustawienie należy potwierdzić serią pomiarów z wagą kontrolną oraz oceną ilości produktu zebranego w filtrze.
Dlaczego proszek znajduje się w zgrzewie saszetki?
Najczęściej przyczyną jest wysoki swobodny spadek, wypieranie powietrza, późne zakończenie dozowania albo osypywanie produktu z króćca. Pomaga skrócenie drogi produktu, korekta synchronizacji i czas na opadnięcie proszku przed zamknięciem szczęk.
Czy każdy pył proszkowy wymaga wykonania maszyny ATEX?
Nie. Wymagania wynikają z oceny właściwości konkretnego pyłu, warunków jego występowania i możliwych źródeł zapłonu. Dyrektywa 1999/92/WE dotyczy oceny ryzyka w miejscu pracy, a Dyrektywa 2014/34/UE doboru urządzeń do atmosfer potencjalnie wybuchowych.
Jak sprawdzić dozownik przed zakupem saszetkarki?
Próbę przeprowadź na docelowym produkcie i folii, przy kilku prędkościach oraz różnych poziomach leja. Zapisz masę porcji, odrzuty, szczelność, straty w odpylaniu, pył w strefie zgrzewu i czas czyszczenia.
Czy dozownik ślimakowy nadaje się do każdego proszku?
Nie. Produkt może się zbrylać, nadmiernie napowietrzać, ścierać lub zagęszczać pod działaniem ślimaka i mieszadła. Geometrię ślimaka, tuleję i prędkość serwonapędu dobiera się na podstawie prób.
Źródła i literatura
- Parlament Europejski i Rada UE, Dyrektywa 1999/92/WE, 1999 – minimalne wymagania ochrony pracowników narażonych na atmosfery wybuchowe.
- Parlament Europejski i Rada UE, Dyrektywa 2014/34/UE, 2014 – urządzenia i systemy ochronne do atmosfer potencjalnie wybuchowych.
- ISO, ISO 12100:2010 Safety of machinery, 2010 – zasady oceny i redukcji ryzyka maszyn.
- OIML R 61, 2017 – automatyczne urządzenia do napełniania grawimetrycznego.
- Rozporządzenie (WE) nr 1935/2004, 2004 – materiały i wyroby przeznaczone do kontaktu z żywnością.
Powiązane artykuły
- Flow pack – czym jest pakowanie przepływowe produktów? – przewodnik główny
- Saszetkarka – jak dobrać maszynę do formatu porcji?
- Saszetkarka do herbaty – jak dobrać format i wydajność?