
Znakowarka laserowa – jak działa i od czego zacząć dobór?
Znakowarka laserowa dobiera się przede wszystkim do materiału, oczekiwanego efektu, czasu cyklu, pola roboczego i bezpieczeństwa stanowiska. Laser fiber pracuje zwykle w pobliżu 1064 nm, laser CO2 około 10,6 µm, a laser UV często przy 355 nm – dlatego ta sama treść kodu może dać całkowicie inny kontrast na aluminium, kartonie i tworzywie.
W praktyce integracji linii pakujących zaczynam od detalu, nie od katalogu urządzeń. Nazwa handlowa tworzywa albo informacja „stal nierdzewna” nie wystarcza. Pigment, lakier, anodowanie, domieszka włókna szklanego czy wilgotność kartonu potrafią zmienić reakcję materiału na wiązkę bardziej niż różnica kilku watów mocy.
„Parafraza: klasyfikacja produktu laserowego i wymagania ochronne odnoszą się do dostępnego promieniowania oraz przewidywalnych warunków użytkowania.” – IEC, IEC 60825-1, 2014
Jak działa głowica galvo w znakowarce laserowej?
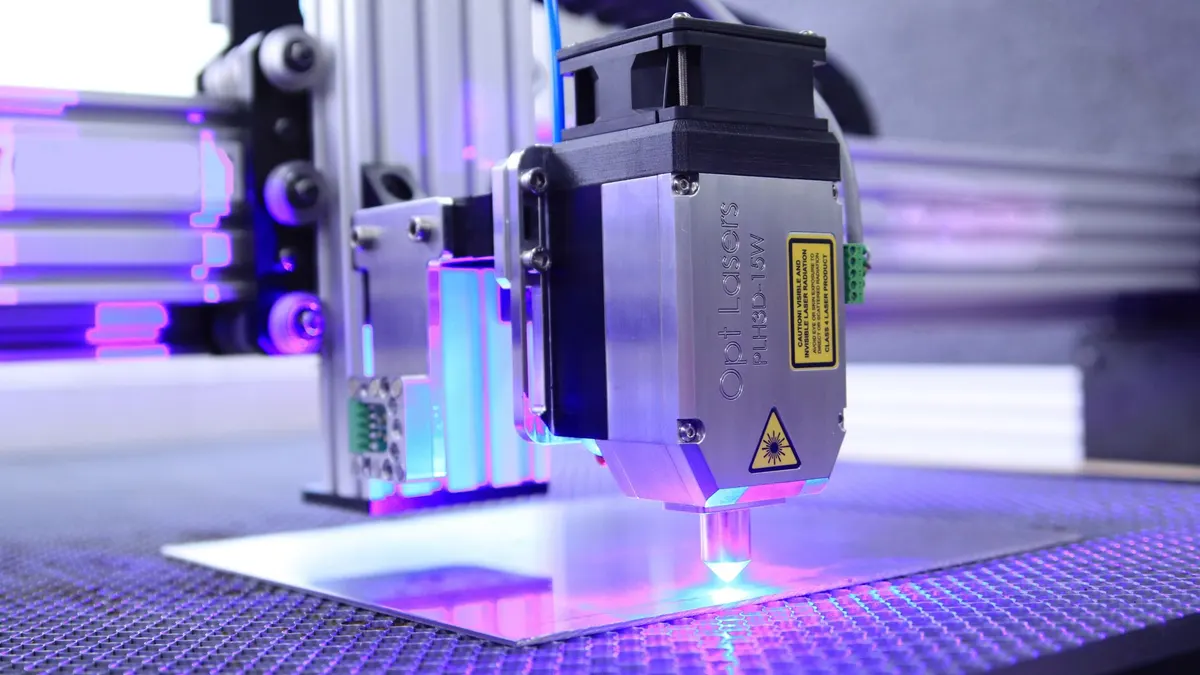
Głowica galvo kieruje wiązkę za pomocą szybko poruszających się luster, aby narysować tekst, grafikę lub kod 2D bez fizycznego kontaktu z detalem. Źródło lasera wytwarza promieniowanie, głowica galvo prowadzi je po zaprogramowanej ścieżce, a soczewka ogniskuje plamkę na powierzchni produktu.
Sterownik zarządza treścią zmienną, prędkością skanowania, częstotliwością impulsów oraz komunikacją z PLC. W systemie produkcyjnym liczy się też mechanika: sztywność wspornika, stała odległość detalu od soczewki i powtarzalne pozycjonowanie transportera.
Od czego zacząć dobór znakowarki laserowej?
Pierwszym krokiem jest zebranie rzeczywistych próbek produktu oraz danych o najtrudniejszym wariancie produkcyjnym, a nie wybór mocy z samej nazwy materiału. Do prób warto przygotować pełną treść znaku, kod, warianty kolorystyczne i próbki z normalnej produkcji.
Przed rozmową z dostawcą przygotuj krótką kartę aplikacji:
- Materiał i powłoka – podaj stop metalu, typ tworzywa, lakier, nadruk lub anodowanie, ponieważ warstwa wierzchnia decyduje o absorpcji energii.
- Treść znaku – wpisz najdłuższy numer partii, datę, kod Data Matrix, logo i wymagany język, aby zmierzyć faktyczny czas cyklu.
- Wielkość pola – określ minimalny i maksymalny obszar znakowania wraz z tolerancją położenia produktu na transporterze.
- Efekt docelowy – rozdziel kontrastowy ślad powierzchniowy, zmianę koloru, ablację powłoki i grawerowanie wymagające usunięcia materiału.
- Takt linii – podaj sztuki na minutę, odstęp między produktami oraz możliwe zatrzymanie produktu na czas znakowania.
- Warunki stanowiska – uwzględnij pył, wilgoć, odbicia od metalu, dostęp serwisowy, odciąg dymu laserowego oraz strefę operatora.
Dobry test nie ma pokazać jednej ładnej próbki. Ma wskazać stabilne okno parametrów, które nadal działa po zmianie partii materiału, koloru i prędkości linii.
Fiber, CO2 czy UV – które źródło wybrać?
Fiber jest częstym wyborem do metali i części tworzyw, CO2 do wielu materiałów organicznych oraz opakowaniowych, a UV do wybranych powierzchni wymagających ograniczonego wpływu cieplnego. Długość fali jest punktem startowym selekcji, lecz kontrast, trwałość i deformację zawsze trzeba potwierdzić próbą na produkcyjnym detalu.
Jaka znakowarka laserowa nadaje się do metalu?
Do wielu zastosowań na stali, aluminium, mosiądzu i wybranych powłokach wybiera się znakowarkę laserową fiber o długości fali około 1064 nm. Efekt może być ciemny, jasny, matowy albo głęboki, zależnie od stopu, obróbki powierzchni, energii impulsu i wymaganego czasu cyklu.
Przykład: na aluminiowej tabliczce znamionowej można oczekiwać trwałego grawerowania, ale na anodowanym aluminium często celem jest czysta ablacja warstwy barwnej bez nadmiernego naruszenia podłoża. To dwa różne procesy i dwie różne receptury.
Jeśli znakujesz części metalowe, zobacz także znakowarki laserowe do metalu oraz znakowarka laserowa fiber. Przy kodach Data Matrix ocena nie powinna kończyć się na odczycie telefonem. ISO/IEC 15415:2024 opisuje metody badania jakości drukowanych i znakowanych symboli 2D.
Kiedy laser CO2 sprawdza się na opakowaniach?
Laser CO2 stosuje się często do papieru, kartonu, drewna, szkła powlekanego i części folii lub tworzyw absorbujących promieniowanie około 10,6 µm. Przed wdrożeniem trzeba sprawdzić, czy materiał nie ciemnieje nadmiernie, nie perforuje się i nie tworzy trudnych do odciągnięcia produktów rozkładu.
Na pudełku kartonowym laser CO2 może usunąć lakier lub powierzchniową warstwę farby, tworząc czytelny numer partii. Na cienkiej folii laminowanej identyczne ustawienie może jednak osłabić strukturę albo zbyt mocno nadtopić krawędź znaku. Próba na właściwej grubości opakowania jest obowiązkowa.
Kiedy znakowarka laserowa UV ogranicza wpływ cieplny?
Tak, laser UV może ograniczać strefę wpływu cieplnego na wybranych tworzywach, foliach, szkłach i materiałach wrażliwych, ponieważ pracuje typowo przy 355 nm i inaczej oddziałuje z powierzchnią. Nie oznacza to jednak procesu całkowicie pozbawionego ciepła ani gwarancji braku uszkodzeń.
Przykład z opakowań kosmetycznych: biały nadruk na ciemnej butelce może wymagać delikatnej ablacji, aby odsłonić kontrast bez deformacji cienkościennego tworzywa. Znakowarka laserowa UV bywa wtedy kandydatem do prób, lecz o decyzji przesądza rezultat na gotowej butelce z realnym pigmentem i lakierem.
| Materiał lub zastosowanie | Źródło do wstępnej próby | Typowy cel znaku | Ryzyko do sprawdzenia |
|---|---|---|---|
| Stal nierdzewna i aluminium | Laser fiber | Grawerowanie, wyżarzanie lub kontrast powierzchniowy | Odbicia, przegrzanie, zmiana koloru i korozja po procesie |
| Anodowane aluminium | Laser fiber | Ablacja warstwy anodowanej | Uszkodzenie podłoża oraz nierówny kontrast między partiami |
| Karton i papier | Laser CO2 | Usunięcie warstwy powierzchniowej lub ciemny znak | Przepalenie, pylenie i osłabienie opakowania |
| Folie i cienkie tworzywa | Laser UV lub CO2 po próbie | Kontrastowy kod, ablacja nadruku | Nadtopienie, perforacja i migracja koloru |
| Tworzywa techniczne | Fiber albo UV po próbie | Zmiana koloru lub znak powierzchniowy | Pękanie, spienienie i słaba powtarzalność pigmentu |
Parametry fal są orientacyjne dla popularnych źródeł; właściwe wartości, pole robocze i materiały obsługiwane przez konkretny model należy sprawdzić w aktualnej karcie technicznej producenta przed zakupem.
Jak materiał i oczekiwany kontrast wpływają na dobór?
Materiał, powłoka i oczekiwany kontrast decydują o tym, czy znakowanie ma usunąć warstwę, zmienić jej kolor, spowodować spienienie tworzywa czy wykonać grawer. Ten sam laser fiber może dać poprawny numer seryjny na stali, ale nie zapewnić czytelnego kodu na czarnym tworzywie z innym pigmentem.
Czym różni się grawerowanie od ablacji?
Grawerowanie to usuwanie materiału z powierzchni, a ablacja to selektywne usuwanie warstwy, na przykład lakieru, farby albo anodowania. Grawer zwykle zwiększa trwałość mechaniczną znaku, lecz wymaga większej kontroli głębokości i może wydłużyć czas cyklu.
Przykładowo, producent elementów chemoodpornych może wybrać grawer na stali nierdzewnej, jeśli znak ma przetrwać mycie. Producent opakowań farmaceutycznych może zaś potrzebować jedynie kontrastowego oznaczenia na lakierowanej zakrętce, bez naruszania nośnika.
Jak ocenić kontrast i trwałość znaku?
Pierwszym krokiem jest ustalenie warunków, które znak ma przetrwać: tarcie, olej, alkohol izopropylowy, wilgoć, światło UV, mycie albo transport zbiorczy. Następnie porównuje się kontrast wizualny, odczyt maszynowy i zmianę znaku po rzeczywistej próbie środowiskowej.
Przygotuj kryteria odbioru przed testem:
- Kontrast optyczny – znak musi być czytelny dla człowieka i kamery w oświetleniu obecnym na linii.
- Jakość kodu 2D – kod Data Matrix lub QR należy ocenić właściwą metodą gradingu, gdy proces wymaga mierzalnego potwierdzenia jakości.
- Trwałość mechaniczna – próbka powinna przejść uzgodniony test tarcia, kontaktu z opakowaniem lub mycia.
- Brak deformacji – cienkie tworzywo, folia albo blister nie mogą utracić funkcji przez lokalne przegrzanie.
- Powtarzalność koloru – receptura musi działać na minimalnej i maksymalnej tolerancji barwy dostarczanego materiału.
- Pozycja znaku – odchyłka położenia powinna mieścić się w wymaganiu jakościowym dla konkretnego produktu.
„Parafraza: wygląd symbolu 2D nie wystarcza do pełnej oceny jego jakości; specyfikacja określa metody badania jakości druku.” – ISO/IEC, ISO/IEC 15415, 2024
Jak dobrać moc, długość fali i parametry impulsu?
Moc lasera dobiera się razem z długością fali, energią impulsu, częstotliwością, czasem impulsu, prędkością skanowania i odstępem linii. Dla wielu znakowarek fiber spotyka się klasy mocy 20-100 W, ale ten zakres nie jest normą ani dowodem przydatności konkretnego urządzenia do danej aplikacji.
Jak parametry impulsu zmieniają efekt znakowania?
Pierwszym krokiem jest wykonanie siatki prób, w której zmienia się co najmniej moc, prędkość, częstotliwość i odstęp linii, pozostawiając pozostałe ustawienia pod kontrolą. Energia dostarczona do powierzchni wynika z całej receptury, a nie z pojedynczej wartości na panelu maszyny.
Krótsze impulsy mogą ograniczać rozlewanie energii w części aplikacji, ale wynik zależy od materiału i konfiguracji źródła. Niska prędkość skanowania zwiększa ekspozycję, a mały odstęp linii zagęszcza ścieżki. Oba ustawienia mogą poprawić głębokość znaku, lecz także przegrzać tworzywo.
Czy większa moc zawsze oznacza szybsze znakowanie?
Nie, większa moc może skrócić proces tylko wtedy, gdy materiał nadal daje wymagany kontrast, trwałość i jakość kodu przy wyższej energii. Nadmiar energii może stopić tworzywo, odbarwić powłokę, zwiększyć dymienie albo pogorszyć krawędź mikrotekstu.
Z mojej praktyki wdrożeniowej wynika, że dobrze ustawiony laser 30 W często wygrywa z mocniejszą konfiguracją, jeśli krótszy czas znakowania zostaje zjedzony przez poprawki, odrzuty lub zbyt duży odciąg pyłu. Dla kodu 2D liczy się grade po oznaczeniu, nie tylko to, że skaner odczytał jedną próbkę.
Recepturę warto zapisać z numerem materiału, wersją produktu, soczewką, wysokością ogniskowania i wynikiem testu. To ogranicza zgadywanie po zmianie partii albo serwisie głowicy.
Jak obliczyć pole robocze, wielkość plamki i czas cyklu?
Pole robocze trzeba dobrać tak, aby objęło znak oraz tolerancję położenia detalu, lecz większe pole zwykle zwiększa wielkość plamki i obniża gęstość energii. Parametry soczewki, odległość robocza i głębokość ostrości należy potwierdzić w aktualnej dokumentacji konkretnej optyki.
Jak ogniskowa soczewki wpływa na znak?
Krótsza ogniskowa zwykle daje mniejsze pole i drobniejszą plamkę, natomiast dłuższa zwiększa pole robocze kosztem rozdzielczości oraz gęstości energii. Szczegóły zależą od źródła, średnicy wiązki i konstrukcji soczewki, dlatego nie należy porównywać samych milimetrów ogniskowej między producentami.
Na małej zakrętce kosmetycznej ważniejsza może być drobna plamka i czytelny kod niż duże pole. Na kartonie zbiorczym z kilkoma polami danych priorytetem będzie zasięg soczewki oraz stabilna odległość głowicy od powierzchni.
Jak oszacować czas znakowania?
Czas znakowania oblicza się dla najdłuższej treści, największego kodu i najtrudniejszego materiału przy maksymalnej planowanej prędkości linii. Do czasu ruchu głowicy trzeba dodać wyzwolenie, komunikację z PLC, stabilizację produktu, ewentualną weryfikację OCR oraz margines na transport.
W odbiorze aplikacji sprawdź co najmniej sześć elementów:
- Najdłuższy komunikat – testuj maksymalną liczbę znaków, a nie przykładowy skrót numeru partii.
- Największy kod – uwzględnij największą liczbę modułów i wymaganą strefę ciszy kodu 2D.
- Najtrudniejszy wariant materiału – użyj najciemniejszej, najbardziej błyszczącej albo najcieńszej próbki z tolerancji produkcyjnej.
- Maksymalną prędkość linii – sprawdź rzeczywiste sztuki na minutę, a nie zakładaną prędkość nominalną transportera.
- Pozycję graniczną – testuj detal przesunięty w granicach dopuszczalnej tolerancji mechanicznej.
- Kontrolę po procesie – wlicz czas kamery, odczytu kodu i reakcję systemu na błąd jakości.
Znakowanie w locie czy stacjonarne – co wybrać?
Znakowanie w locie, czyli marking-on-the-fly, oznacza nanoszenie znaku na produkt przemieszczający się po linii z kompensacją ruchu. Znakowanie stacjonarne jest prostsze i zwykle stabilniejsze, ale wymaga zatrzymania lub indeksowania produktu, co może ograniczać wydajność całego end-of-line.
Kiedy wybrać znakowanie stacjonarne?
Znakowanie stacjonarne wybierz wtedy, gdy produkt można powtarzalnie zatrzymać, a priorytetem jest bardzo mały znak, wysoki kontrast lub dokładna pozycja. Takie rozwiązanie sprawdza się na stanowiskach montażowych, paletach z indeksowaniem i produktach, które wymagają dodatkowej kontroli wizyjnej.
W zamian za prostszą synchronizację trzeba uwzględnić czas postoju. Na linii z wysokim taktem nawet 0,3 sekundy zatrzymania na sztukę może być parametrem krytycznym.
Po co znakowarce enkoder i fotokomórka?
Enkoder przekazuje rzeczywistą drogę lub prędkość transportera, a fotokomórka wskazuje moment pojawienia się produktu w strefie znakowania. Razem pozwalają systemowi przesunąć wzór zgodnie z ruchem produktu i ograniczyć błąd pozycji przy zmianach prędkości.
Integracja z PLC powinna obsługiwać numer zlecenia, potwierdzenie gotowości lasera, wybór receptury i reakcję na błąd. W branży spożywczej lub farmaceutycznej warto połączyć ją z kontrolą wizyjną znakowania, aby zatrzymać produkt bez kodu, z niewłaściwą datą albo z błędem odczytu.
- Fotokomórka – wykrywa produkt i inicjuje proces w określonym punkcie transportera.
- Enkoder – przekazuje przemieszczenie, dzięki czemu wzór nadąża za realnym ruchem produktu.
- PLC – wybiera recepturę i blokuje znakowanie, gdy linia nie spełnia warunków gotowości.
- MES lub system zleceń – dostarcza dane zmienne, takie jak numer partii, data lub identyfikator produktu.
- Kamera OCR/OCV – potwierdza obecność i treść oznaczenia po zakończeniu procesu.
- Mechanika prowadzenia – ogranicza drgania oraz zmianę wysokości produktu względem ogniska.
Jak odciągać dym, zapewnić bezpieczeństwo i przeprowadzić test?
Stanowisko znakowania laserowego wymaga oceny produktów procesu, obudowy, blokad, kontroli dostępu i procedur serwisowych, ponieważ pył, dym oraz promieniowanie zależą od materiału i konfiguracji maszyny. ISO 11553-1:2020 dotyczy wymagań bezpieczeństwa maszyn do laserowej obróbki materiałów, a ISO 12100:2010 opisuje metodykę oceny ryzyka.
Czy znakowarka laserowa wymaga odciągu?
Tak, w wielu procesach znakowarka wymaga odciągu, ponieważ laser może wytwarzać pyły, dymy i opary z obrabianego materiału lub powłoki. Dobór filtracji musi wynikać z identyfikacji materiału, analizy procesu i wymagań miejsca pracy, a nie wyłącznie z mocy źródła.
Odciąg chroni nie tylko ludzi. Cząstki osiadające na soczewce mogą pogorszyć jakość znaku, podnieść ryzyko przegrzania optyki i zwiększyć liczbę regulacji. Przy PVC, powłokach nieznanego składu albo odpadach z procesu nie wolno zakładać, że „to tylko zwykły dym”. Najpierw identyfikacja materiału i konsultacja z kompetentną osobą BHP.
Jakie wymagania bezpieczeństwa dotyczą znakowarki laserowej?
Bezpieczeństwo znakowarki laserowej wymaga klasyfikacji produktu, właściwej obudowy, blokad drzwi, oznaczeń, sygnalizacji i oceny ryzyka konkretnej integracji. IEC 60825-1:2014 odnosi klasyfikację do dostępnego promieniowania i warunków dostępu, więc sama moc źródła nie określa bezpieczeństwa kompletnego stanowiska.
„Parafraza: bezpieczeństwo laserowej maszyny do obróbki materiału wymaga środków ochronnych dobranych do konkretnego systemu.” – ISO, ISO 11553-1, 2020
W praktyce nie należy uruchamiać produkcji z otwartą wiązką, obchodzić blokad ani traktować okularów jako zamiennika prawidłowej obudowy. Dobór zabezpieczeń wykonuje kompetentny specjalista na podstawie dokumentacji urządzenia, układu linii i oceny ryzyka według ISO 12100.
Jak przeprowadzić test znakowania przed zakupem?
Pierwszym krokiem jest uzgodnienie pisemnych kryteriów odbioru na rzeczywistych detalach, a następnie wykonanie serii prób obejmujących skrajne warianty materiału i prędkości linii. Test powinien potwierdzić kontrast, trwałość, czas cyklu, jakość kodu, deformację oraz powtarzalność, nie tylko najlepszy pojedynczy wynik.
Do protokołu wpisz parametry receptury, typ soczewki, wysokość ogniskowania, ustawienia odciągu i warunki transportu. Zaplanuj także próbę po serii produkcyjnej, ponieważ optyka, pył i rozgrzanie układu mogą zmienić efekt po kilkudziesięciu lub kilkuset cyklach.
- Kryterium kontrastu – określ minimalny poziom wizualnej czytelności dla operatora lub kamery.
- Kryterium kodu – wskaż wymaganą metodę weryfikacji i akceptowalną jakość symbolu 2D.
- Kryterium wydajności – podaj maksymalny czas procesu razem z wyzwoleniem i kontrolą po znakowaniu.
- Kryterium trwałości – opisz uzgodniony test tarcia, chemii, temperatury albo mycia.
- Kryterium pozycjonowania – zdefiniuj dopuszczalną odchyłkę znaku względem krawędzi lub elementu referencyjnego.
- Kryterium bezpieczeństwa – potwierdź wymagania dla obudowy, blokad, odciągu i przekazania dokumentacji.
Treść ma charakter informacyjny i nie zastępuje indywidualnej konsultacji z integratorem, specjalistą BHP ani osobą odpowiedzialną za ocenę ryzyka maszyny.
Najczęściej zadawane pytania
Jaka znakowarka laserowa nadaje się do metalu?
Do wielu zastosowań na metalach wybiera się znakowarki fiber pracujące zwykle w pobliżu 1064 nm. Ostateczny dobór zależy od stopu, powłoki, efektu znaku, czasu cyklu i wyników prób na rzeczywistym detalu.
Czym różni się znakowarka fiber od UV?
Fiber wykorzystuje zwykle promieniowanie w bliskiej podczerwieni i często sprawdza się przy metalach. UV pracuje typowo przy 355 nm i może ograniczać wpływ cieplny na części tworzyw oraz materiałów wrażliwych, ale nie jest technologią całkowicie bez wpływu ciepła.
Czy większa moc lasera zawsze oznacza większą wydajność?
Nie. Większa moc może skrócić znakowanie, lecz niewłaściwe ustawienia powodują przegrzanie, topienie tworzywa, słaby kontrast albo uszkodzenie powłoki. Liczy się pełna receptura: moc, impulsy, prędkość, odstęp linii i absorpcja materiału.
Jakie pole robocze wybrać do znakowania laserowego?
Pole robocze powinno objąć znak oraz tolerancję położenia produktu. Większe pole może zwiększyć plamkę i zmniejszyć gęstość energii, dlatego dobiera się je razem z soczewką, odległością roboczą i wymaganą rozdzielczością.
Czy znakowarka laserowa wymaga odciągu?
W wielu aplikacjach tak, ponieważ znakowanie może tworzyć pył, dym lub opary. Filtrację dobiera się po identyfikacji materiału i produktów procesu, uwzględniając również ochronę optyki oraz wymagania BHP.
Czy można znakować produkt w ruchu?
Tak, marking-on-the-fly pozwala znakować produkt na poruszającym się transporterze. System potrzebuje prawidłowego wyzwolenia, danych z enkodera, stabilnego prowadzenia produktu i zwykle integracji z PLC.
Czy ręczna znakowarka laserowa jest bezpieczna?
Sama nazwa „ręczna” nie potwierdza bezpieczeństwa. Klasa lasera, obudowa, blokady, strefa pracy, procedury i środki ochronne muszą wynikać z dokumentacji oraz oceny ryzyka konkretnego zastosowania.
Źródła i literatura
- IEC – IEC 60825-1:2014, Safety of laser products – Part 1: Equipment classification and requirements.
- ISO – ISO 11553-1:2020, Safety of machinery – Laser processing machines – Part 1: Laser safety requirements.
- ISO – ISO 12100:2010, Safety of machinery – General principles for design – Risk assessment and risk reduction.
- ISO/IEC – ISO/IEC 15415:2024, Two-dimensional bar code symbol print quality test specification.
- EU-OSHA – materiały dotyczące bezpieczeństwa pracy i sztucznego promieniowania optycznego.
Powiązane artykuły
- Etykieciarka do butelek – czy obsłuży różne formaty?
- Etykieciarka do słoików i puszek – jedna maszyna czy dwie?
- Etykieciarka przemysłowa – jakie parametry podać do wyceny?