
Etykieciarka do butelek wieloformatowych – jakie opakowania obsłuży?
Etykieciarka do butelek może obsługiwać wiele formatów, jeżeli prowadnice, transport, aplikator etykiet i receptury PLC obejmują konkretną macierz opakowań. Sam katalogowy zakres średnic nie wystarcza: butelki PET, HDPE i szkło trzeba przetestować z docelową etykietą, a kontrolę kodu oprzeć na wymaganiach ISO/IEC 15416:2016 lub ISO/IEC 15415:2011.
W praktyce integratora największym problemem rzadko bywa sama różnica między butelką 250 ml a 500 ml. Trudniejsze są lekkie, wysokie opakowania PET, owalne kosmetyki z przesuniętym środkiem ciężkości albo butelki z wilgocią po rozlewie. Maszyna może mechanicznie „przyjąć” produkt, ale bez stabilnego prowadzenia nie utrzyma powtarzalnej pozycji etykiety.
„Zakres obsługiwanych formatów należy potwierdzać na rzeczywistych próbkach produktu, etykiety i podkładu, a nie wyłącznie na podstawie wymiarów z katalogu.” — dokumentacja producenta etykieciarki i protokół testu FAT, wersja obowiązująca przed zakupem
Czy jedna maszyna obsłuży butelki okrągłe, owalne i prostokątne?
Tak, ale każda bryła wymaga osobnego sposobu prowadzenia i stabilizacji, a czasem także innego modułu aplikacji. Butelka okrągła dobrze współpracuje z etykietą wrap-around, natomiast opakowanie owalne lub prostokątne częściej wymaga aplikacji front-back albo pozycjonowania względem konkretnej ścianki.
Dla butelki szklanej o średnicy 65 mm wystarczą często pasy boczne i rolka dociskowa. Dla prostokątnej butelki chemii gospodarczej trzeba zwykle ograniczyć obrót produktu, aby narożnik nie „ściągał” etykiety. Z kolei niska, szeroka butelka kosmetyczna może wymagać obniżenia aplikatora i osobnej nastawy czujnika produktu.
- Butelka okrągła – aplikacja wrap-around wymaga stabilnego obracania produktu podczas docisku etykiety.
- Butelka owalna – etykieta front-back wymaga utrzymania orientacji dłuższej osi opakowania względem aplikatora.
- Butelka prostokątna – prowadzenie musi ograniczać obrót, ponieważ narożniki zmieniają moment kontaktu etykiety z powierzchnią.
- Butelka stożkowa – geometria powierzchni wymaga sprawdzenia, czy etykieta nie będzie marszczyć się przy docisku.
- Butelka niestabilna – wysoki środek ciężkości zwiększa potrzebę pasów górnych, ślimaka synchronizującego lub podparcia bocznego.
Jedna etykieciarka automatyczna do butelek może więc obsługiwać kilka kształtów, lecz tylko wtedy, gdy dostawca wpisze te formaty do listy gwarantowanej i zweryfikuje je podczas prób. To różnica między szerokim zakresem regulacji a realnie potwierdzoną wieloformatowością.
Jak materiał i sztywność butelki wpływają na etykietowanie?
Pierwszym krokiem jest ocena sztywności ścianki i zachowania butelki pod naciskiem, ponieważ podatny PET może odkształcić się pod pasem dociskowym, a HDPE może reagować inaczej niż szkło przy tym samym ustawieniu mechaniki.
Szkło zapewnia zwykle dobrą stabilność wymiarową, lecz mokra powierzchnia po chłodzeniu może obniżyć przyczepność kleju. PET jest lekki i wydajny w transporcie, ale cienkościenny format 0,5 l może uciekać spod docisku. HDPE dobrze sprawdza się w chemii i kosmetyce, jednak jego powierzchnię oraz rodzaj kleju trzeba potwierdzić w Technical Data Sheet dostawcy etykiet.
- Szkło – sztywna powierzchnia ułatwia powtarzalny docisk, ale kondensacja wymaga potwierdzenia kleju w dokumentacji technicznej.
- PET – niska masa opakowania zwiększa ryzyko przesunięcia na przenośniku i wymaga łagodnej regulacji pasów.
- HDPE – materiał wymaga dopasowania systemu klejowego do rzeczywistej energii powierzchni oraz warunków aplikacji.
- Butelka gorąco napełniana – temperatura produktu musi mieścić się w zakresie wskazanym przez dostawcę etykiety i kleju.
- Butelka chłodzona – wilgoć i kondensacja powinny zostać odtworzone podczas prób aplikacyjnych, nie dopiero po uruchomieniu linii.
Najkrótsza odpowiedź brzmi: materiał butelki nie określa samodzielnie sukcesu procesu. O wyniku decydują razem powierzchnia, temperatura, masa, kształt, prędkość linii i konstrukcja aplikatora.
Czy jedna etykieciarka może nakładać jedną, dwie i trzy etykiety?
Tak, jeśli konfiguracja maszyny ma odpowiednią liczbę aplikatorów albo zaprogramowany cykl wielokrotnej aplikacji; trzeba jednak sprawdzić wydajność dla każdego wariantu osobno.
Przykład z branży napojowej: butelka może mieć etykietę główną, kontretykietę i dodatkową plombę promocyjną. Przykład kosmetyczny: front-back na butelce owalnej wymaga utrzymania orientacji opakowania, aby obie etykiety trafiły na właściwe strony. Przy większej liczbie etykiet rośnie znaczenie synchronizacji aplikatorów, czujników szczeliny i jakości podkładu.
- Etykieta pojedyncza – wymaga kontroli obecności oraz tolerancji pozycji względem ustalonego punktu odniesienia.
- Etykieta wrap-around – wymaga odpowiedniego obrotu butelki i stabilnego zakończenia zakładki.
- Etykieta front-back – wymaga synchronizacji dwóch aplikacji względem osi produktu.
- Etykieta pozycjonowana – wymaga czujnika cechy referencyjnej, takiej jak nadruk, korek, szew lub uchwyt.
- Etykieta plombująca – wymaga kontroli przylegania na przejściu między zakrętką a opakowaniem.
Zmiana formatu butelki – które elementy wymagają regulacji?
Zmiana formatu to sekwencja regulacji prowadnic, separacji, docisku, aplikatora i czujników, zakończona potwierdzeniem pierwszej poprawnej butelki nowego SKU. Czas przezbrojenia należy mierzyć od ostatniego dobrego produktu starego formatu do pierwszego zaakceptowanego produktu nowego formatu, a wynik potwierdzić w teście FAT.
Z mojej praktyki wdrożeniowej wynika, że największy rozrzut nie bierze się z samej mechaniki. Powodują go brak zdjęć wzorcowych, niespójne nastawy operatorów i niejasne kryterium „butelka dobra”. Receptura w PLC pomaga, ale nie zastępuje checklisty przezbrojenia.
Jak ustawić prowadnice, rozstaw, docisk i czujniki?
Najpierw ustawia się transport i stabilność produktu, potem pozycję aplikatora, a na końcu czujniki oraz kontrolę jakości. Odwrócona kolejność często daje pozornie dobry wynik na kilku sztukach, po czym etykieta zaczyna się przesuwać przy normalnej prędkości linii.
- Prowadnice boczne należy ustawić tak, aby butelka była prowadzona bez nadmiernego ścisku i bez swobodnego obracania się.
- Separator lub ślimak należy dopasować do rozstawu produktów, aby aplikator otrzymał powtarzalny odstęp między kolejnymi butelkami.
- Pasy dociskowe należy ustawić do wysokości i sztywności opakowania, ponieważ zbyt duży nacisk deformuje cienki PET.
- Aplikator etykiet należy przesunąć do pozycji odpowiadającej wysokości oraz stronie aplikacji nowego formatu.
- Czujnik produktu należy ustawić do rzeczywistego koloru, przezroczystości i geometrii butelki, a nie do próbki zastępczej.
- Czujnik szczeliny etykiety należy sprawdzić na właściwym podkładzie, ponieważ materiał nośnika wpływa na detekcję.
Przykład: przezroczysta butelka PET z bezbarwną etykietą może wymagać innego rozwiązania detekcji niż nieprzezroczysta butelka HDPE z papierową etykietą. Takiej różnicy nie wolno zostawiać jako „drobnej regulacji na rozruchu”.
Jak działają receptury PLC i pozycje serwonapędów?
Receptura PLC zapisuje zweryfikowane pozycje i parametry dla konkretnego SKU, lecz operator nadal musi potwierdzić założenie prawidłowej rolki etykiet oraz części formatowych. Receptury skracają powtarzalne ustawienia, szczególnie gdy etykieciarka pracuje na wielu produktach w jednej linii rozlewniczej.
W dobrze opisanej recepcie znajdują się między innymi pozycje serwonapędów, prędkość podawania etykiety, opóźnienie aplikacji, ustawienie wysokości aplikatora i parametry odrzutu. PLC powinien także blokować uruchomienie, gdy wybrana receptura nie zgadza się z identyfikatorem produktu lub wymaganym modułem formatowym.
- Receptura SKU – powinna łączyć nazwę butelki, kod etykiety, pozycję aplikacji i parametry prędkości.
- Serwonapęd – powinien odtwarzać zatwierdzoną pozycję osi, a nie zastępować mechanicznej kontroli przez operatora.
- Kontrola dostępu – powinna ograniczać edycję zatwierdzonych parametrów do uprawnionych osób.
- Historia zmian – powinna pokazywać, kto i kiedy zmienił ustawienie krytyczne dla jakości etykietowania.
- Weryfikacja receptury – powinna obejmować pierwsze sztuki po przezbrojeniu oraz wynik kontroli kamery.
Takie podejście ułatwia też integrację etykieciarki z linią pakującą, ponieważ dane o aktywnym SKU mogą być przekazywane do drukarki, systemu wizyjnego i urządzenia odrzucającego.
Kiedy potrzebne są części formatowe?
Części formatowe są potrzebne wtedy, gdy regulacja zakresowa nie zapewnia stabilnego prowadzenia, orientacji albo bezpiecznego transportu butelki. Dotyczy to najczęściej gwiazd, ślimaków, kieszeni, prowadnic profilowych i elementów stabilizujących nietypowy kształt.
Nie każda zmiana średnicy oznacza zakup części. Butelki o podobnej geometrii mogą przejść przez regulowany transport. Jeśli jednak nowy format jest znacznie wyższy, ma wąską podstawę, uchwyt albo asymetryczny korpus, część formatowa zmniejsza liczbę zatrzymań i wadliwych aplikacji.
- Gwiazda formatowa – stabilizuje opakowanie w indeksowanym transporcie i musi odpowiadać obrysowi konkretnej butelki.
- Ślimak formatowy – ustala odstęp między produktami, dlatego jego skok powinien pasować do średnicy lub szerokości opakowania.
- Prowadnica profilowa – ogranicza obrót butelki owalnej albo prostokątnej w strefie aplikacji.
- Kieszeń transportowa – zabezpiecza lekkie i wysokie opakowania przed przechyleniem przy przyspieszaniu linii.
- Uchwyt do etykiety pozycjonowanej – może być potrzebny, gdy referencją jest korek, uchwyt lub konkretna ścianka opakowania.
Etykieciarka do etykiet samoprzylepnych – jakie etykiety obsłuży?
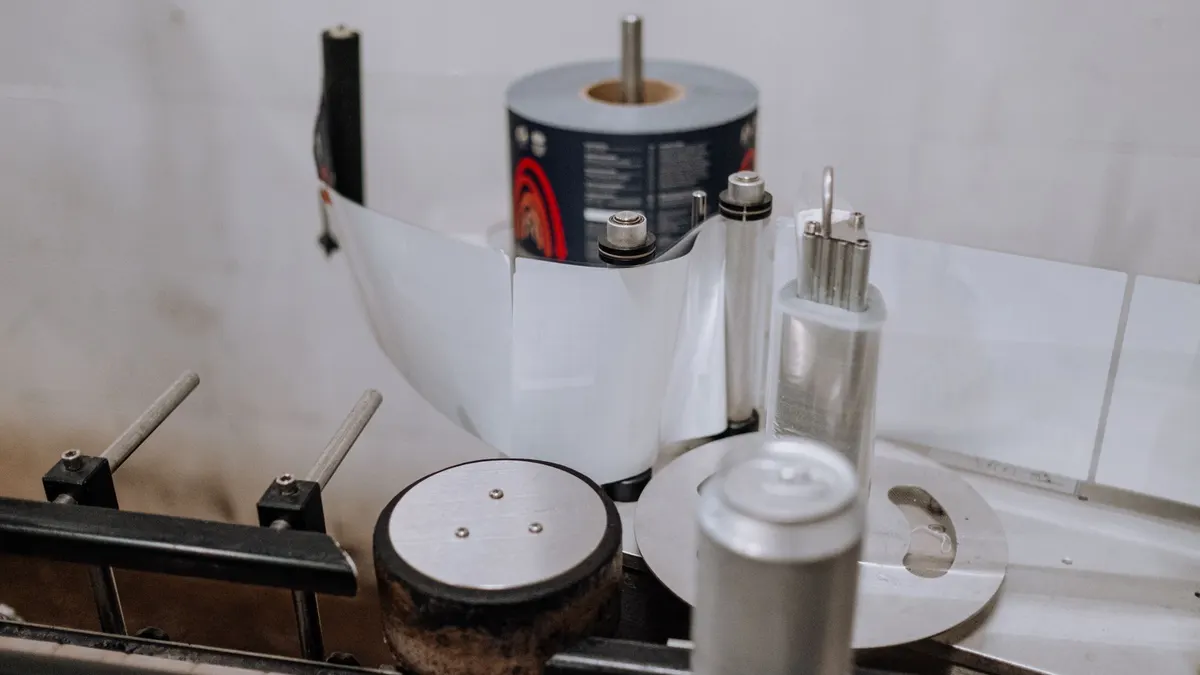
Etykieciarka do etykiet samoprzylepnych obsługuje tylko takie materiały, wymiary, nawoje i podkłady, które mieszczą się w specyfikacji konkretnego aplikatora. Kluczowe są szerokość etykiety, odstęp między etykietami, średnica rdzenia, maksymalna średnica rolki oraz kierunek nawoju potwierdzony przez producenta maszyny i dostawcę materiału.
Nie wolno zakładać, że ten sam klej sprawdzi się na każdej butelce. Etykieta papierowa na suchym szkle zachowuje się inaczej niż folia na chłodnym PET, a etykieta na HDPE wymaga osobnego potwierdzenia. Parametry przyczepności wynikają z rzeczywistych warunków procesu i danych technicznych materiału.
Czy średnica rolki, szerokość podkładu i odstęp między etykietami mają znaczenie?
Tak, każdy z tych parametrów wpływa na prowadzenie wstęgi, detekcję szczeliny i stabilność podawania etykiety. Rolka o zbyt dużej średnicy może nie zmieścić się w odwijaku, a nieprawidłowy odstęp między etykietami może powodować błędy czujnika oraz przesunięcie aplikacji.
| Parametr | Wpływ na proces | Co potwierdzić przed zakupem |
|---|---|---|
| Szerokość etykiety | Określa wymagania dla aplikatora i płyty odrywającej. | Minimalną i maksymalną szerokość z karty katalogowej modelu. |
| Szerokość podkładu | Wpływa na prowadzenie wstęgi oraz pracę czujnika szczeliny. | Zakres obsługiwany przez prowadnice i czujnik materiału. |
| Odstęp między etykietami | Wpływa na wykrywanie początku kolejnej etykiety. | Minimalny odstęp wymagany przez konkretny czujnik. |
| Średnica rdzenia | Decyduje o zgodności rolki z uchwytem odwijaka. | Dozwolone średnice rdzenia i sposób mocowania rolki. |
| Maksymalna średnica rolki | Wpływa na pojemność materiału oraz częstotliwość postojów. | Limit odwijaka i bezpieczny dostęp operatora do wymiany. |
| Kierunek nawoju | Decyduje, którą stroną i w jakiej orientacji etykieta dojdzie do aplikatora. | Rysunek nawoju zatwierdzony dla danego modułu aplikacji. |
W przypadku etykiety front-back błąd kierunku nawoju może zatrzymać rozruch mimo idealnych wymiarów rolki. Dlatego próbka do testu powinna być wykonana dokładnie na docelowym podkładzie i w docelowej orientacji.
Jak temperatura, wilgoć i klej zmieniają przyczepność etykiety?
Najpierw trzeba porównać temperaturę powierzchni butelki i wilgotność procesu z zakresem wskazanym w Technical Data Sheet, ponieważ kondensacja albo zanieczyszczenie powierzchni może obniżyć przyczepność nawet przy prawidłowej pracy aplikatora.
W produkcji napojów zimna butelka może mieć mikrowarstwę kondensacji. W chemii problemem bywają ślady środka poślizgowego. W kosmetyce tłusta pozostałość produktu na szyjce może utrudnić aplikację plomby. Każdy z tych przypadków wymaga testu materiałowego, nie ogólnej deklaracji sprzedawcy.
- Temperatura butelki – powinna odpowiadać warunkom dopuszczonym przez producenta kleju dla konkretnej aplikacji.
- Kondensacja – powinna zostać odtworzona w próbach, jeżeli produkt trafia na etykieciarkę po chłodzeniu.
- Czystość powierzchni – powinna wykluczać pył, olej, syrop i pozostałości preparatów procesowych.
- Materiał etykiety – papier, PP, PE lub inny laminat wymaga oceny z docelowym promieniem krzywizny butelki.
- Czas wiązania kleju – powinien zostać uwzględniony przed dalszym pakowaniem, szczególnie przed foliowaniem lub kontaktem z wilgocią.
Ten materiał ma charakter informacyjny i nie zastępuje indywidualnej oceny dostawcy etykiet, kleju oraz producenta maszyny.
Automatyczna czy półautomatyczna etykieciarka do butelek – co wybrać?
Wybór między etykieciarką ręczną, półautomatyczną i automatyczną zależy od wydajności, liczby SKU, udziału operatora oraz wymaganego poziomu kontroli jakości. Nie ma uczciwego uniwersalnego progu opłacalności: koszt trzeba policzyć z pracą, postojami, częściami formatowymi, integracją, serwisem oraz ryzykiem błędu etykietowania.
Etykieciarka automatyczna do butelek jest maszyną pracującą w zautomatyzowanym przepływie produktów, a nie zwykłą drukarką etykiet. Półautomat wymaga ręcznego podania lub uruchomienia cyklu. Ręczny aplikator ma sens przy małych partiach, ale przenosi powtarzalność bezpośrednio na operatora.
Kiedy etykieciarka ręczna jest wystarczająca?
Tak, etykieciarka ręczna może wystarczyć przy krótkich seriach, stabilnym jednym formacie i akceptowalnym udziale operatora w procesie. Gdy rośnie liczba SKU, potrzebna jest identyfikowalność albo błąd etykiety generuje koszt reklamacji, należy porównać ją z półautomatem.
- Etykieciarka ręczna – sprawdza się przy małych partiach, gdy operator ma czas na kontrolę każdej butelki.
- Etykieciarka półautomatyczna – pomaga utrzymać bardziej powtarzalny docisk i pozycję przy ręcznym podawaniu produktu.
- Etykieciarka automatyczna – ma sens w linii, gdy transport oraz aplikacja muszą nadążać za rozlewem i pakowaniem.
- Wiele SKU – zwiększa znaczenie receptur, oznaczonych części formatowych i krótkiego przezbrojenia.
- Wysokie wymagania jakościowe – uzasadniają kamerę, odrzut wadliwego produktu i rejestrację wyników kontroli.
Przykład: producent lokalnego syropu, który etykietuje kilkaset butelek tygodniowo w jednym rozmiarze, może zacząć od półautomatu. Rozlewnia obsługująca kilka objętości i częste zmiany etykiet promocyjnych powinna policzyć automatyczne podawanie oraz kontrolę obecności etykiety.
Jak porównać koszt całkowity trzech poziomów automatyzacji?
Porównanie należy wykonać w pięciu pozycjach: inwestycja, praca operatora, czas przezbrojenia, odrzuty oraz serwis i części formatowe. Cena samego urządzenia nie pokazuje kosztu całkowitego, zwłaszcza gdy automat wymaga integracji z przenośnikiem, drukarką i systemem odrzutu.
- Policz liczbę godzin ręcznego podawania i kontroli produktu dla aktualnego oraz planowanego wolumenu.
- Oceń liczbę zmian SKU w tygodniu, ponieważ częste przezbrojenia zmieniają wartość receptur i regulacji beznarzędziowej.
- Dodaj koszt części formatowych dla każdego potwierdzonego kształtu butelki.
- Uwzględnij koszt kamery, czytnika, odrzutu i integracji PLC, jeśli proces wymaga kontroli identyfikowalności.
- Porównaj koszt przestoju linii z kosztem pracy operatora oraz ryzykiem błędnego oznakowania produktu.
Dane cenowe i kalkulację ROI trzeba sprawdzić na aktualnych ofertach przed decyzją inwestycyjną. Treść nie zastępuje indywidualnej porady finansowej ani kalkulacji TCO dla konkretnego zakładu.
System wizyjny i kontrola etykiety – jak zapewnić jakość?
Kontrola etykiety kamerą powinna rozdzielać cztery zadania: obecność, pozycję, treść nadruku i jakość kodu. Skaner może potwierdzić odczyt symbolu, ale nie zastępuje formalnej weryfikacji jakości druku według ISO/IEC 15416:2016 dla kodów liniowych lub ISO/IEC 15415:2011 dla kodów dwuwymiarowych.
W branży farmaceutycznej, spożywczej i chemicznej błąd etykiety może dotyczyć nie tylko estetyki. Może oznaczać niewłaściwy wariant, brak numeru partii, nieczytelny termin albo pomylenie kodu. System kontroli powinien więc odpowiadać ryzyku produktu oraz wymaganiom identyfikowalności.
„Odczyt kodu potwierdza możliwość jego odczytania, natomiast ocena jakości symbolu wymaga metody właściwej dla rodzaju kodu.” — ISO/IEC 15416:2016 oraz ISO/IEC 15415:2011, parafraza wymagań norm
Czy kamera zastępuje czujnik obecności etykiety?
Nie, kamera może rozszerzyć kontrolę, ale prosty czujnik obecności nadal bywa najszybszym sposobem wykrycia braku etykiety. O doborze decyduje wymagany poziom kontroli: sama obecność nie potwierdza położenia, a poprawne położenie nie potwierdza czytelności kodu.
- Czujnik obecności etykiety – wykrywa brak aplikacji, ale zwykle nie ocenia tekstu ani kodu.
- Kamera pozycji – sprawdza odchylenie etykiety względem ustalonej tolerancji na butelce.
- OCR lub OCV – kontroluje czytelność i zgodność nadruku, na przykład numeru partii lub daty.
- Czytnik kodu – potwierdza odczyt kodu GS1-128 albo innego symbolu w procesie.
- Weryfikator kodu – ocenia jakość symbolu według metody przewidzianej dla kodu liniowego albo GS1 DataMatrix.
- Odrzutnik – usuwa wadliwy produkt i powinien mieć potwierdzenie skutecznego odrzutu.
System wizyjny do kontroli etykiet należy dobierać razem z oświetleniem, kontrastem etykiety, błyszczącą powierzchnią butelki oraz prędkością transportu. Kamera bez dobrze zaprojektowanego stanowiska daje dużo fałszywych alarmów.
Jak weryfikować kod GS1-128 i GS1 DataMatrix?
Pierwszym krokiem jest rozdzielenie rodzaju symbolu i celu kontroli: GS1-128 jest kodem liniowym, a GS1 DataMatrix symbolem dwuwymiarowym. Dla jakości druku punktami odniesienia są odpowiednio ISO/IEC 15416:2016 i ISO/IEC 15415:2011; zasady użycia identyfikatorów i symboli należy sprawdzić w aktualnej specyfikacji GS1.
W praktyce warto ustalić, czy linia ma tylko odrzucać nieczytelne sztuki, czy również rejestrować wynik kontroli dla każdej partii. Ten drugi wariant wpływa na architekturę PLC, bazę danych oraz wymagania dotyczące śledzenia produktu.
- GS1-128 – wymaga właściwego doboru kontroli kodu liniowego i kontrastu druku.
- GS1 DataMatrix – wymaga metody oceny symbolu dwuwymiarowego oraz odpowiedniej optyki kamery.
- Kontrola treści – powinna porównywać odczytaną wartość z aktywną recepturą produktu.
- Kontrola położenia – powinna określać tolerancję względem krawędzi, szwu lub innej cechy butelki.
- Rejestr odrzutów – powinien umożliwiać analizę przyczyn i poprawę ustawień aplikatora.
Test FAT – jak potwierdzić obsługę wszystkich formatów?
Test FAT potwierdza wieloformatowość wtedy, gdy obejmuje macierz rzeczywistych butelek, etykiet, prędkości i sytuacji zakłóceniowych. Kryteria trzeba uzgodnić przed wykonaniem części formatowych: tolerancję położenia etykiety, wydajność, dopuszczalne odrzuty oraz czas przezbrojenia mierzone od ostatniej dobrej sztuki do pierwszej dobrej sztuki.
Odbiór FAT maszyny pakującej nie powinien być pokazem na jednym idealnym produkcie. Należy sprawdzić format skrajny, format najlżejszy, najtrudniejszy materiał etykiety oraz warunki możliwie bliskie produkcji.
Jak zbudować macierz prób do testu FAT?
Macierz FAT powinna łączyć każdą butelkę z właściwą etykietą, pozycją aplikacji, prędkością oraz warunkiem produktu. Dzięki temu dostawca i kupujący sprawdzają nie abstrakcyjny „zakres formatów”, lecz konkretne kombinacje, które trafią do produkcji.
- Wpisz wszystkie SKU wraz z materiałem butelki: szkło, PET, HDPE lub inny materiał stosowany w zakładzie.
- Dodaj wymiary, masę, wysokość, średnicę albo szerokość oraz informację o stabilności produktu na przenośniku.
- Przypisz właściwą etykietę, podkład, kierunek nawoju i sposób aplikacji: wrap-around, front-back albo pozycjonowanie.
- Ustal prędkość testową oraz warunki produktu, takie jak chłodzenie, wilgoć lub obecność kondensacji.
- Określ tolerancję pozycji, kryterium braku zmarszczeń, poprawność kodu i działanie odrzutu.
- Zapisz czas przezbrojenia oraz czynności wykonywane przez operatora przy każdej zmianie formatu.
Przykład: butelka PET 330 ml z etykietą foliową może przejść FAT bez uwag, ale ta sama maszyna może wymagać innych pasów i ustawień dla szklanej butelki 750 ml z papierową kontretykietą. Oba przypadki powinny wejść do protokołu.
Co powinno wydarzyć się podczas prób awaryjnych?
FAT powinien obejmować kontrolowane błędy procesu, aby potwierdzić bezpieczne zatrzymanie, alarm albo odrzut wadliwego produktu. Test samej nominalnej wydajności nie pokazuje, jak etykieciarka zachowa się przy końcu rolki, spiętrzeniu butelek lub błędnym nadruku.
- Brak etykiety – system powinien wykryć wadę i uruchomić ustaloną reakcję, na przykład odrzut lub zatrzymanie.
- Koniec rolki – maszyna powinna przekazać alarm z wyprzedzeniem pozwalającym na bezpieczną wymianę materiału.
- Zatrzymanie linii – aplikator i transport powinny zachować synchronizację po ponownym starcie.
- Spiętrzenie produktów – prowadzenie powinno ograniczać przewrócenie butelek oraz niekontrolowane naklejanie etykiet.
- Błędny nadruk – kamera lub czytnik powinny wykryć niezgodność zgodnie z zatwierdzonym kryterium kontroli.
- Niewłaściwa receptura PLC – system powinien alarmować, gdy parametry nie odpowiadają aktywnemu SKU.
Jak przygotować specyfikację zapytania ofertowego na etykieciarkę?
Specyfikacja zapytania ofertowego powinna opisywać produkty, etykiety, wydajność, sposób integracji i mierzalne kryteria FAT, a nie tylko nazwę „etykieciarka do butelek”. Im lepiej kupujący opisze macierz formatów oraz warunki procesu, tym mniejsze ryzyko dopłat za nieprzewidziane części formatowe i późniejszych sporów o zakres maszyny.
Do zapytania warto dołączyć próbki butelek, rolki etykiet, zdjęcia istniejącej linii oraz oczekiwaną kolejność zmian SKU. Dla zakładów rozlewających napoje przydatnym kontekstem będą także roboty pakujące dla branży napojowej, gdy etykieciarka ma współpracować z dalszym pakowaniem zbiorczym.
Jakie dane techniczne przekazać dostawcy?
Przekaż dane dla wszystkich formatów, a szczególnie dla produktów skrajnych i problemowych: najniższego, najwyższego, najlżejszego oraz najmniej stabilnego. Dostawca powinien odpowiedzieć listą formatów potwierdzonych, wymaganych części oraz założeń testu, a nie wyłącznie ogólną deklaracją kompatybilności.
- Butelki – podaj rysunki, wymiary, tolerancje, materiał, masę, kształt i położenie środka ciężkości.
- Etykiety – podaj wymiary, materiał, podkład, odstęp, kierunek nawoju, średnicę rdzenia i średnicę rolki.
- Wydajność – podaj wymaganą liczbę produktów na minutę dla każdego najważniejszego SKU.
- Proces – opisz temperaturę butelki, wilgoć, kondensację, czystość powierzchni i ograniczenia miejsca w linii.
- Kontrola jakości – określ potrzebę kontroli obecności, pozycji, OCR, odczytu kodu, weryfikacji oraz odrzutu.
- Integracja – opisz wymagania PLC, komunikację z linią, sygnały bezpieczeństwa i wymianę danych z drukarką.
Jakie kryteria handlowe i odbiorowe zapisać przed zamówieniem?
W zapytaniu należy wpisać mierzalne wyniki FAT, zakres dostawy, warunki serwisu i listę formatów, zamiast ogólnego sformułowania „obsługa różnych butelek”. Przy cenach, terminach i wydajności należy używać aktualnej oferty oraz dokumentacji konkretnego modelu, sprawdzonych bezpośrednio przed zakupem.
- Lista formatów – powinna wskazywać każdą butelkę i etykietę objętą odbiorem oraz wymagane części formatowe.
- Wydajność – powinna być określona dla konkretnego produktu, etykiety i warunków testu, a nie jako wartość maksymalna bez kontekstu.
- Czas przezbrojenia – powinien mieć jasno opisany początek, koniec i czynności wykonywane przez operatora.
- Tolerancja aplikacji – powinna wskazywać dopuszczalne przesunięcie i sposób pomiaru pozycji etykiety.
- Odrzuty – powinny mieć ustalone kryterium dopuszczalnego poziomu oraz sposób rejestracji przyczyn.
- Serwis – powinien obejmować czas reakcji, dostępność części, szkolenie operatorów i dokumentację nastaw.
Dobrze przygotowane zapytanie nie wybiera maszyny za kupującego. Pozwala porównać oferty na tych samych warunkach. Jeśli planujesz rozbudowę linii, zobacz także automatyczne etykietowanie opakowań.
Najczęściej zadawane pytania
Czy etykieciarka do butelek obsłuży różne formaty?
Tak, jeżeli zakres regulacji, transport, prowadzenie i aplikator obejmują wskazane butelki oraz etykiety. Każdy format warto wpisać do macierzy produktowej i potwierdzić próbą aplikacyjną oraz testem FAT, zwłaszcza gdy zmienia się kształt, materiał lub stabilność opakowania.
Czy jedna etykieciarka obsłuży butelki okrągłe i prostokątne?
Tak, ale często wymaga innego prowadzenia produktu, docisku i ustawienia aplikatora. Etykieta wrap-around oraz etykieta front-back korzystają z odmiennych sposobów stabilizacji, dlatego sam zakres szerokości butelki nie potwierdza kompatybilności.
Ile trwa zmiana formatu etykieciarki?
Czas zależy od liczby regulacji, części formatowych, receptur PLC i doświadczenia operatora. Wymaganie należy zapisać jako czas od ostatniej poprawnej butelki starego formatu do pierwszej poprawnej butelki nowego formatu i sprawdzić podczas FAT.
Czym różni się etykieciarka automatyczna od półautomatycznej?
Etykieciarka automatyczna pracuje w zautomatyzowanym przepływie produktów i synchronizuje się z linią. Półautomatyczna zwykle wymaga ręcznego podania lub uruchamiania cyklu, dlatego jej dobór zależy od wolumenu, liczby SKU, kosztu pracy i wymagań kontroli jakości.
Czy etykieciarka ręczna nadaje się do produkcji seryjnej?
Tak, przy małych partiach i stabilnym jednym formacie może być wystarczająca. Przy rosnącej liczbie sztuk należy porównać koszt pracy, zmienność aplikacji i ryzyko pomyłek z rozwiązaniem półautomatycznym lub automatycznym.
Jak sprawdzić poprawność kodu na etykiecie?
Odczyt można sprawdzić czytnikiem albo kamerą, natomiast jakość liniowego kodu kreskowego ocenia się według ISO/IEC 15416:2016. Dla symboli dwuwymiarowych punktem odniesienia jest ISO/IEC 15415:2011; zwykłe odczytanie kodu nie jest formalną weryfikacją jakości druku.
Jakie próbki wysłać producentowi etykieciarki?
Wyślij skrajne i najtrudniejsze butelki, docelowe etykiety na właściwym podkładzie oraz dane o prędkości linii, temperaturze i wilgoci. Próbki powinny odzwierciedlać rzeczywistą tolerancję wymiarów oraz materiały używane w produkcji, a nie wyłącznie idealne egzemplarze.
Źródła i literatura
- ISO/IEC 15416:2016, Automatic identification and data capture techniques – Bar code print quality test specification – Linear symbols.
- ISO/IEC 15415:2011, Information technology – Automatic identification and data capture techniques – Bar code symbol print quality test specification – Two-dimensional symbols.
- GS1, GS1 General Specifications – przed publikacją należy sprawdzić aktualną wersję obowiązującą dla planowanego zastosowania.
- Dokumentacja producenta wybranej etykieciarki: karta katalogowa, instrukcja, lista formatów oraz protokół testu FAT, wersja aktualna przed zakupem.
- Technical Data Sheet dostawcy etykiety i kleju dla konkretnego materiału butelki, warunków temperatury oraz wilgotności procesu.
Powiązane artykuły
- Etykieciarka do słoików i puszek – jedna maszyna czy dwie?
- Etykieciarka przemysłowa – jakie parametry podać do wyceny?