
Etykieciarka do słoików i puszek – odpowiedź decyzyjna
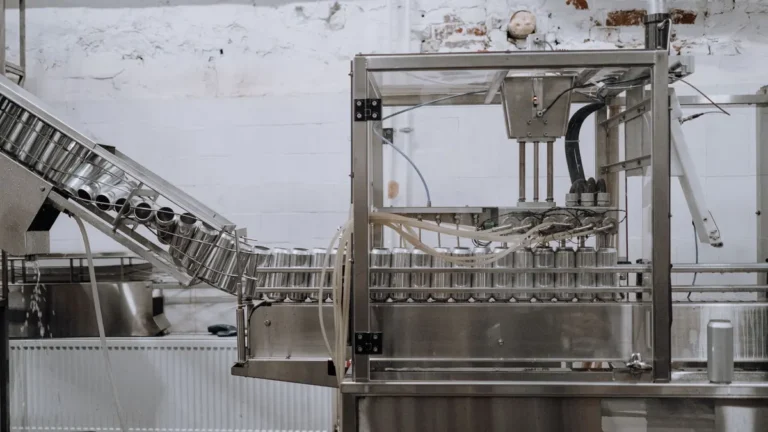
Etykieciarka do słoików i puszek może obsługiwać oba formaty, gdy mieszczą się one w potwierdzonym zakresie średnic i wysokości, korzystają z tej samej technologii aplikacji oraz zachowują stabilność na transporterze. ISO 12100:2010 wymaga, aby ocenę ryzyka prowadzić dla rzeczywistej konfiguracji maszyny i linii, nie tylko dla katalogowego urządzenia.
W praktyce integracyjnej nie zakładam, że „cylindryczne” oznacza automatycznie „zamienne”. Słoik 250 ml z grubym dnem, puszka 330 ml z rantem i niska puszka konserwowa mogą wymagać innych ustawień prowadnic, czujnika produktu, docisku oraz separatora. Jedna maszyna daje sensowną elastyczność, ale wyłącznie wtedy, gdy dostawca potwierdzi ją podczas FAT na realnych SKU.
- Jedna etykieciarka ma uzasadnienie, gdy oba opakowania używają etykiety samoprzylepnej i podobnego sposobu owijania.
- Dwie etykieciarki zwykle wygrywają, gdy słoiki i puszki pracują równolegle na dwóch liniach lub zmieniają się wiele razy w ciągu zmiany.
- Zakres średnic, wysokości i mas trzeba potwierdzić aktualną kartą techniczną wybranej maszyny.
- Czas przezbrojenia należy zmierzyć podczas FAT, ponieważ zależy od części formatowych, kwalifikacji operatora i liczby regulacji.
- Kontrola kodu GS1 wymaga osobnego ustalenia położenia etykiety, jakości druku oraz warunków odczytu skanerem.
Czy jedna etykieciarka może obsługiwać słoiki i puszki?
Tak, jeśli oba formaty mieszczą się w zweryfikowanym zakresie regulacji, są stabilnie prowadzone i nie wymagają odmiennych technologii aplikacji. Dowodem nie jest deklaracja handlowa, lecz pozytywny test FAT z właściwą etykietą, prędkością oraz stanami rozruchu i zatrzymania.
Dobrym punktem wyjścia do rozmowy z dostawcą jest lista parametrów z artykułu etykieciarka przemysłowa – parametry do wyceny. Rozdziel też parametry pewne – wymiary opakowania i typ etykiety – od tych, które trzeba potwierdzić próbą: zachowanie przy kondensacji, owalność puszki, poślizg na transporterze i dokładność pozycjonowania.
Kiedy potrzebne są dwie etykieciarki?
Dwie etykieciarki są zasadne, gdy równoległa produkcja albo roczny koszt przestojów po zmianie formatu przewyższa koszt drugiego stanowiska. Do kalkulacji wlicza się postoje, odpady, robociznę, serwis, miejsce na hali i wartość produkcji, której linia nie wykonała.
Nie chodzi wyłącznie o większą wydajność. Druga maszyna daje też redundancję: awaria jednego stanowiska nie zatrzymuje wszystkich SKU. Przy krótkich seriach i częstych zmianach ta odporność operacyjna bywa ważniejsza niż cena zakupu.
Różnice między słoikiem a puszką
Etykietowanie słoików i puszek różni się geometrią, masą, powierzchnią i sposobem stabilizacji produktu: szkło może mieć szew formy oraz nieregularności, a puszka metalowa rant i przetłoczenia. Te cechy wpływają na prowadzenie opakowania, docisk etykiety samoprzylepnej oraz ryzyko błędnego położenia aplikacji.
Producent żywności nie powinien walidować maszyny na pojedynczym wzorcu. Z mojej praktyki przy odbiorach wynika, że próbka z jednej partii często zachowuje się poprawnie, a kolejna ujawnia różnicę średnicy, lakieru lub sztywności. Dlatego do testu przekazuje się opakowania z kilku dostaw i rzeczywiste rolki etykiet.
- Słoik szklany może chwiać się na transporterze, gdy jego dno ma nierówną geometrię lub prowadnice są ustawione zbyt szeroko.
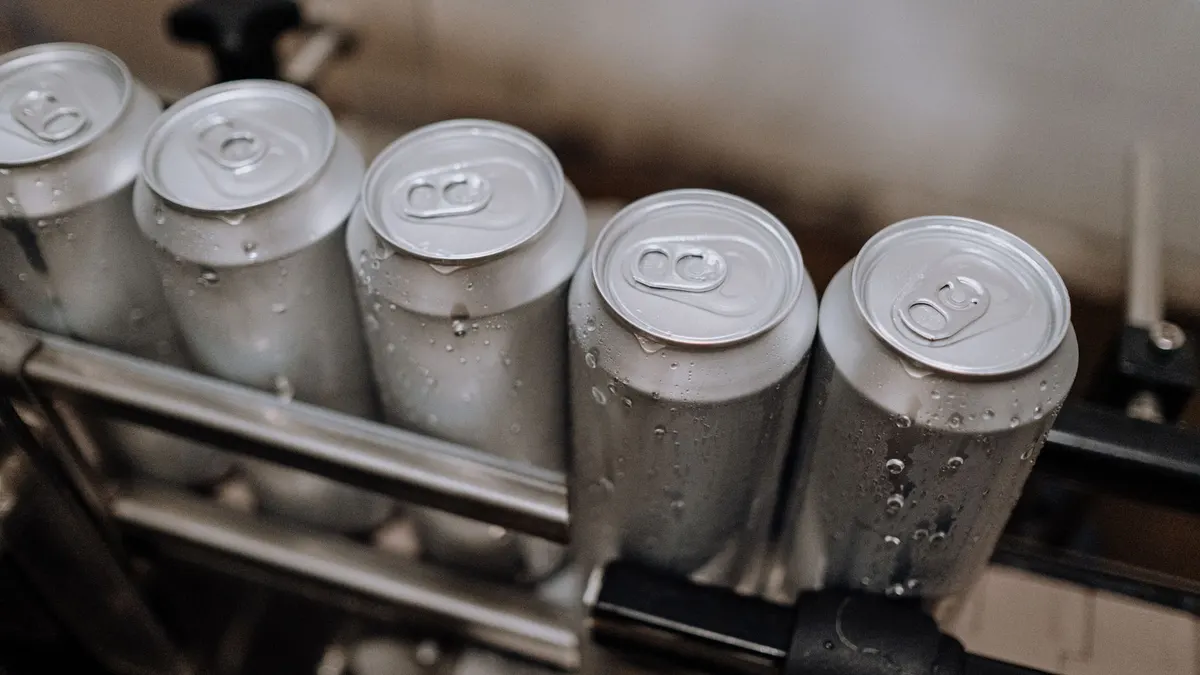
- Puszka metalowa bywa lżejsza niż słoik o podobnej średnicy, dlatego może ślizgać się przy agresywnym docisku rolki owijającej.
- Rant puszki ogranicza obszar aplikacji, ponieważ etykieta nie powinna wchodzić na przetłoczenie ani zakłócać odczytu kodu.
- Kondensacja na szkle lub lakierowanym metalu może osłabić przyczepność, więc klej etykiety trzeba sprawdzić w docelowej temperaturze procesu.
- Etykieta przednio-tylna wymaga stabilniejszego pozycjonowania niż prosta etykieta częściowa aplikowana bez odniesienia do grafiki.
Czym różni się prowadzenie słoików od prowadzenia puszek?
Prowadzenie słoików wymaga przede wszystkim ograniczenia chybotania, a prowadzenie puszek – kontroli poślizgu i obrotu wokół osi. Ustawienie prowadnic, separatora ślimakowego oraz górnej stabilizacji należy dobrać do konkretnego SKU, a nie do samego określenia „opakowanie cylindryczne”.
Przykład pierwszy: wysoki słoik 720 ml może potrzebować pasa górnego, aby nie odchylił się podczas styku z rolką. Przykład drugi: niska puszka 200 g może wymagać łagodniejszego wejścia do modułu owijającego, bo nadmierny nacisk zmieni jej trajektorię. Przykład trzeci: puszka z wyraźnym rantem może potrzebować czujnika ustawionego niżej niż standardowy słoik.
Jak materiał i geometria wpływają na aplikację etykiety?
Najpierw sprawdź powierzchnię i obszar aplikacji: szkło, lakierowany metal, wilgoć, pył oraz przetłoczenie mogą zmienić efekt klejenia i położenie etykiety. Ta sama etykieta samoprzylepna nie jest automatycznie właściwa dla każdego szkła, metalu, poziomu wilgotności i temperatury.
Przy opakowaniach żywnościowych trzeba rozdzielić wymagania dla etykiety od wymagań kontaktu materiałów z żywnością. Rozporządzenie (WE) nr 1935/2004 dotyczy materiałów i wyrobów przeznaczonych do kontaktu z żywnością; dostawca opakowania i materiałów etykietowych powinien potwierdzić właściwy zakres zastosowania.
„Materiały i wyroby przeznaczone do bezpośredniego lub pośredniego kontaktu z żywnością” podlegają zasadom bezpieczeństwa określonym w prawie UE. — Parlament Europejski i Rada UE, Rozporządzenie (WE) nr 1935/2004, 2004
Czy etykieta samoprzylepna do szkła pasuje także do puszki?
To zależy od lakieru, temperatury, wilgotności, powierzchni kontaktu i wymagań magazynowych; zgodność trzeba potwierdzić u producenta materiału oraz próbą na linii. Test powinien obejmować świeżo napełnione opakowanie, produkt schłodzony i próbę po planowanym czasie składowania.
Nie oceniaj etykiety wyłącznie po tym, czy „trzyma się” zaraz po aplikacji. Sprawdź pęcherze, lifting krawędzi, przesunięcie grafiki, możliwość odczytu kodu oraz odporność na tarcie w kartonie zbiorczym.
Jedna etykieciarka i zakres przezbrojenia
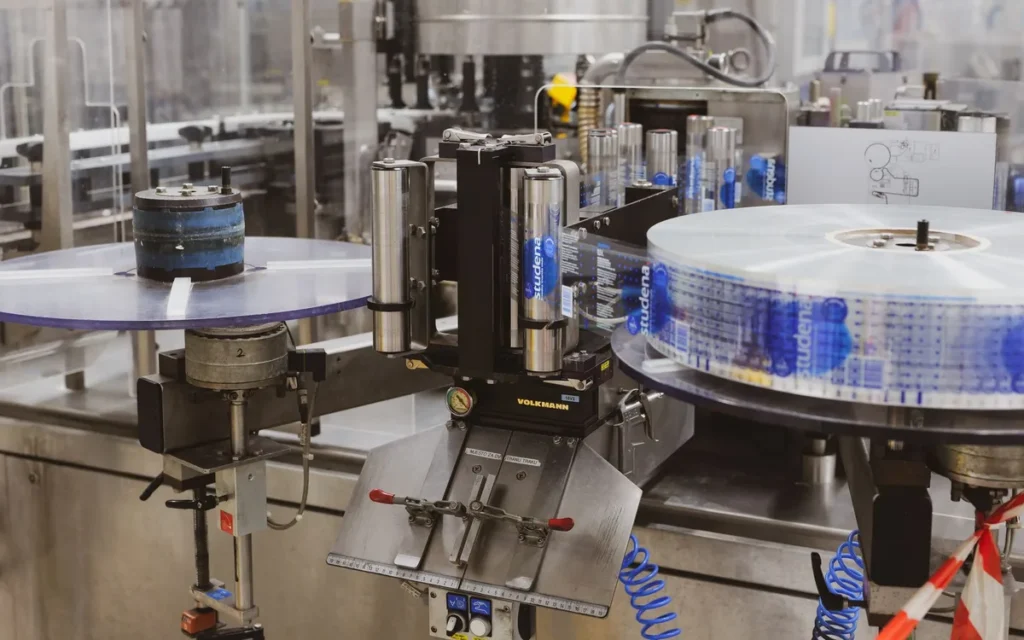
Przezbrojenie etykieciarki obejmuje zwykle prowadnice, separator, wysokość głowicy, czujnik produktu, element dociskowy oraz recepturę PLC i HMI. Jedna maszyna jest praktyczna wtedy, gdy operator wykonuje te czynności powtarzalnie, z oznaczonymi nastawami i ograniczoną liczbą części formatowych.
Największy błąd to kupić urządzenie „na zakres”, a potem odkryć, że każda zmiana wymaga kluczy, długiego ustawiania i próbnych serii. W specyfikacji zamówienia wpisz nie tylko minimalną i maksymalną średnicę, lecz także oczekiwany sposób zmiany formatu oraz liczbę elementów wymiennych.
- Regulowane prowadnice powinny mieć czytelne skale albo mechaniczne pozycje referencyjne dla każdego formatu.
- Separator ślimakowy może zapewnić odstęp między produktami, lecz czasem wymaga osobnego elementu dla innej średnicy.
- Górny pas stabilizujący ogranicza odchylenie wysokiego słoika, ale jego nacisk trzeba ustawić tak, aby nie blokował puszki.
- Rolka lub pas owijający musi dopasować docisk do średnicy oraz rodzaju etykietowania obwodowego.
- Receptury PLC powinny zapisywać pozycje i parametry, lecz nie zastępują fizycznej kontroli prowadzenia opakowania.
- Szybkozłącza i oznaczone części formatowe skracają zmianę oraz ograniczają ryzyko montażu niewłaściwego elementu.
Jakie elementy etykieciarki trzeba przezbroić?
Najpierw zmienia się prowadzenie produktu i pozycję głowicy, następnie separator, czujnik oraz docisk; na końcu operator wybiera recepturę PLC. Kolejność warto zamienić w instrukcję stanowiskową ze zdjęciami, numerami części i kontrolą pierwszych kilku opakowań.
- Operator zatrzymuje linię według zatwierdzonej procedury i zabezpiecza dostęp do stref ruchomych.
- Operator montuje właściwe części formatowe dla średnicy oraz wysokości słoika albo puszki.
- Operator ustawia prowadnice na zapisanej skali, pozostawiając luz zgodny z próbą FAT.
- Operator reguluje czujnik produktu i czujnik etykiety, aby punkt aplikacji odpowiadał oznaczeniu na opakowaniu.
- Operator wybiera recepturę w HMI oraz wykonuje krótką serię kontrolną przed wznowieniem produkcji.
- Kontroler jakości ocenia pozycję etykiety, jej przyleganie i odczyt kodu zgodnie z ustalonym kryterium.
Czy zmiana formatu wymaga narzędzi?
To zależy od konstrukcji: dobrze zaprojektowane regulacje ręczne mogą obyć się bez narzędzi, natomiast ślimak, gwiazda lub specjalne prowadzenie często wymagają wymiany części formatowej. Nie akceptuj deklaracji „szybkie przezbrojenie” bez demonstracji przez operatora podczas FAT.
Przykład czwarty: zakład naprzemiennie etykietuje słoik 315 ml i puszkę 400 ml. Jeśli zmiana wymaga jedynie pokręteł z pozycjami referencyjnymi, jedna maszyna może być wystarczająca. Jeśli trzeba wymienić ślimak, prowadnice i moduł dociskowy, koszt czasu oraz ryzyko błędu rosną.
Jak ograniczyć błędy operatora podczas przezbrojenia?
Ogranicz błędy przez oznaczone części, receptury HMI, listę kontrolną i potwierdzenie pierwszych opakowań, a nie przez samą automatyzację. Integracja integracja etykieciarki z PLC powinna rejestrować wybrany format, alarmy i odrzuty, aby technolog mógł znaleźć powtarzalny problem.
Quotable answer: jedna etykieciarka działa przewidywalnie tylko wtedy, gdy jej mechaniczne nastawy, receptura PLC i kryteria kontroli odpowiadają temu samemu zwalidowanemu formatowi oraz testowi FAT.
Jedna czy dwie etykieciarki – rachunek ekonomiczny
Koszt jednej i dwóch etykieciarek porównuje się przez roczny koszt przezbrojeń, przestojów, braków, pracy i utraconej produkcji, a nie przez sam CAPEX. Druga maszyna staje się racjonalna, gdy mierzalna strata operacyjna jednej linii przekracza roczny koszt posiadania dodatkowego stanowiska.
Nie ma uczciwej uniwersalnej ceny maszyny ani jednej stawki postoju. Dane sprawdzone przed decyzją inwestycyjną powinny pochodzić z aktualnych ofert co najmniej dwóch dostawców, danych OEE zakładu oraz realnej liczby zmian formatów z ostatnich miesięcy.
- CAPEX jednej maszyny uniwersalnej obejmuje urządzenie, opcje formatowe, integrację, osłony i uruchomienie.
- CAPEX dwóch stanowisk obejmuje również dodatkową powierzchnię, instalacje, szkolenie oraz potencjalnie drugi system kontroli.
- Koszt postoju powinien uwzględniać utraconą marżę lub wartość niewyprodukowaną, a nie wyłącznie wynagrodzenie operatora.
- Odpady etykietowe obejmują błędnie oznakowane opakowania, etykiety, materiał pakowy i czas sortowania.
- Redundancja ma wartość wtedy, gdy termin dostawy i ciągłość produkcji są krytyczne dla klienta lub sieci handlowej.
- Serwis oraz części zamienne należy liczyć dla całego okresu użytkowania, nie tylko dla pierwszego roku gwarancji.
Jak policzyć koszt przezbrojeń?
Pomnóż liczbę zmian formatu przez zmierzony czas postoju i koszt minuty linii, a potem dodaj odpady oraz robociznę związaną z regulacją i kontrolą. Ten wzór daje punkt startowy: roczny koszt = liczba zmian × minuty postoju × koszt minuty + braki + praca.
Przykład piąty, wyłącznie ilustracyjny: linia ma 120 zmian rocznie, każda trwa 25 minut, a wewnętrzny koszt minuty postoju zakład ustalił na 80 zł. Sam postój wynosi wtedy 240 000 zł rocznie, przed doliczeniem braków i pracy. To nie jest cena rynkowa ani prognoza dla każdego zakładu.
Kiedy druga etykieciarka zaczyna się zwracać?
Druga etykieciarka zaczyna się zwracać wtedy, gdy roczna oszczędność na postojach, brakach i utraconej produkcji przewyższa jej roczny koszt posiadania oraz finansowania. W kalkulacji trzeba zestawić warianty o tym samym horyzoncie, na przykład trzy- lub pięcioletnim.
| Kryterium | Jedna maszyna uniwersalna | Dwie etykieciarki |
|---|---|---|
| Produkcja równoległa | Ograniczona do jednego aktywnego formatu. | Możliwa, gdy linie mają osobne zasilanie i odbiór. |
| Zmiana słoik-puszka | Generuje planowany postój i ryzyko nastaw. | Może nie występować w bieżącej produkcji. |
| Inwestycja początkowa | Zwykle niższa liczba stanowisk, lecz możliwe drogie opcje formatowe. | Wyższa, bo obejmuje dwa urządzenia i integrację. |
| Awaria stanowiska | Może zatrzymać wszystkie etykietowane SKU. | Pozwala utrzymać część produkcji na drugim urządzeniu. |
| Najlepsze zastosowanie | Umiarkowana liczba zmian i wspólna technologia aplikacji. | Wysoka częstotliwość zmian, różne technologie lub praca równoległa. |
Przykład szósty: producent sosów pracuje w długich seriach słoików i krótkich seriach puszek. Jeżeli puszki pojawiają się raz w tygodniu, lepsza może być jedna elastyczna maszyna. Gdy oba formaty muszą pracować codziennie dla różnych odbiorców, drugi aplikator etykiet może ograniczyć ryzyko opóźnień. Kalkulację uzupełnij artykułem jak obliczyć ROI automatyzacji pakowania.
Czy tańsza maszyna oznacza niższy koszt całkowity?
Nie, ponieważ tańsza maszyna może generować dłuższe przezbrojenia, większe odpady i więcej interwencji serwisowych. Koszt całkowity zależy od dostępności, jakości aplikacji, części formatowych, wsparcia dostawcy oraz faktycznego obciążenia linii.
Treść ma charakter informacyjny i nie zastępuje indywidualnej analizy finansowej, technicznej ani oferty dostawcy. Ceny, koszt finansowania i parametry wydajności trzeba zweryfikować przed publikacją decyzji inwestycyjnej.
Test FAT na słoikach i puszkach przed zamówieniem
Test FAT etykieciarki to Factory Acceptance Test wykonywany u dostawcy przed wysyłką maszyny; powinien potwierdzić pracę na rzeczywistych słoikach, puszkach i etykietach przy uzgodnionej prędkości. ISO 12100:2010 wskazuje ocenę oraz redukcję ryzyka dla maszyny w jej zamierzonej konfiguracji, a ISO 13849-1:2023 odnosi funkcje bezpieczeństwa do wyników tej oceny.
FAT nie jest prezentacją „ładnego cyklu”. To próba odbiorowa z protokołem. Zamówienie powinno definiować SKU, kryterium położenia etykiety, metodę liczenia odrzutów, zachowanie przy zatrzymaniu oraz odpowiedzialność za poprawki.
- Matryca SKU powinna zawierać średnicę, wysokość, masę, materiał, tolerancję oraz obszar aplikacji każdego opakowania.
- Rolki etykiet trzeba dostarczyć z informacją o kierunku nawoju, średnicy gilzy i maksymalnej średnicy zewnętrznej.
- Test powinien obejmować wydajność nominalną, minimalną oraz sytuację krótkiego spiętrzenia produktów.
- Docelowy operator powinien wykonać zmianę formatu, aby potwierdzić realną złożoność przezbrojenia.
- Kontrola wizyjna etykiet powinna sprawdzić obecność, pozycję i czytelność kodu według ustalonego kryterium.
- Protokół FAT powinien zapisać alarmy, odrzuty, działania korygujące oraz warunki ponownego testu.
Jakie próbki przekazać dostawcy etykieciarki?
Przekaż próbki wszystkich SKU z kilku partii, gotowe rolki etykiet, specyfikację kleju i rysunki opakowań, a także opis docelowej wydajności. Dołącz produkty z cechami granicznymi, na przykład najwyższy słoik, najlżejszą puszkę i format z najwęższym polem etykiety.
Przykład siódmy: dla puszki z etykietą pełną dostawca potrzebuje informacji o dopuszczalnym zakładzie etykiety. Przykład ósmy: dla słoika z dekoracyjnym reliefem trzeba wskazać dokładny pas gładkiej powierzchni. Bez tych danych dostawca może testować inny przypadek niż ten, który trafi na linię.
Co sprawdzić podczas FAT etykieciarki?
Sprawdź wydajność, pozycję etykiety, odsetek odrzuceń, zmianę formatu, rozruch po zatrzymaniu i działanie zabezpieczeń według pisemnego protokołu. Zapisz liczbę przetestowanych opakowań oraz metodę oceny, aby wynik nie był oparty na subiektywnym wrażeniu.
W systemie GS1 jakość oznaczenia produktu ma znaczenie dla późniejszego odczytu identyfikatora, dlatego warto połączyć FAT z próbą skanowania na docelowej symbolice. Rozwiązanie opisane jako system wizyjny do kontroli etykiet może wykrywać brak etykiety, przesunięcie lub błąd kodu, lecz jego zakres i progi odrzutu trzeba zdefiniować oddzielnie.
„Safety-related parts of control systems” należy projektować w odniesieniu do wymagań wynikających z oceny ryzyka. — ISO, ISO 13849-1:2023, 2023
Jak zapisać kryteria odbioru FAT?
Zapisz kryteria w tabeli z nazwą SKU, prędkością, tolerancją położenia, maksymalnym poziomem odrzutów, liczbą próbek i metodą pomiaru. Nie wpisuj uniwersalnej dokładności aplikacji bez potwierdzenia jej przez dostawcę oraz próbę na konkretnym opakowaniu.
Quotable answer: test FAT powinien potwierdzić nie tylko aplikację etykiety, lecz także zmianę formatu, stabilne prowadzenie produktu, odczyt oznaczenia i funkcje bezpieczeństwa wynikające z oceny ryzyka zgodnej z ISO 12100:2010.
Najczęściej zadawane pytania
Czy jedna etykieciarka może etykietować słoiki i puszki?
Tak, jeżeli oba formaty mieszczą się w potwierdzonym zakresie średnic i wysokości, używają tej samej metody aplikacji i pozostają stabilne na transporterze. Decyzję trzeba potwierdzić testem FAT na rzeczywistych opakowaniach oraz etykietach.
Co najczęściej uniemożliwia użycie jednej etykieciarki?
Najczęściej przeszkadzają odmienne miejsca aplikacji, niestabilne prowadzenie jednego formatu, różne technologie etykietowania lub długi czas wymiany części formatowych. Barierą bywa też konieczność równoległej produkcji słoików i puszek.
Jakie wymiary opakowań podać producentowi?
Podaj minimalną i maksymalną średnicę, wysokość, masę, tolerancje wymiarowe, położenie rantu oraz obszar aplikacji etykiety. Dołącz rysunki techniczne i próbki z kilku partii, ponieważ jeden wzorzec nie pokazuje pełnej zmienności produkcyjnej.
Jak policzyć opłacalność drugiej etykieciarki?
Porównaj koszt drugiego stanowiska z rocznym kosztem postojów, przezbrojeń, braków, pracy i utraconej produkcji. W analizie uwzględnij także serwis, części zapasowe, wymaganą powierzchnię oraz korzyść z redundancji.
Czy etykieciarka ręczna do słoików wystarczy do małej produkcji?
Może wystarczyć przy małych seriach i niskiej wymaganej wydajności, jeśli ręczna aplikacja daje akceptowalną powtarzalność. Gdy rośnie liczba SKU albo wymóg kontroli kodów, porównaj koszt pracy z półautomatem lub automatem.
Co sprawdzić podczas FAT etykieciarki?
Sprawdź wydajność, dokładność położenia etykiety, liczbę odrzutów, rozruch po zatrzymaniu oraz przezbrojenie wykonane przez docelowego operatora. Kryteria, liczba prób i metoda oceny powinny znaleźć się w podpisanym protokole FAT.
Źródła i literatura
- ISO 12100:2010, Safety of machinery – General principles for design – Risk assessment and risk reduction.
- ISO 13849-1:2023, Safety of machinery – Safety-related parts of control systems – Part 1.
- Rozporządzenie (WE) nr 1935/2004 w sprawie materiałów i wyrobów przeznaczonych do kontaktu z żywnością.
- GS1 General Specifications – wydanie aktualizowane cyklicznie; numer wydania sprawdź przed publikacją.
Powiązane artykuły
- Etykieciarka do butelek – czy obsłuży różne formaty?
- Etykieciarka przemysłowa – jakie parametry podać do wyceny?