
Automatyzacja i robotyzacja produkcji – czym się różnią?
Automatyzacja i robotyzacja produkcji nie są synonimami: PLC, SCADA i MES mogą sterować linią bez robota, natomiast robotyzacja wykorzystuje robota przemysłowego jako element większego systemu. ISO 8373:2021 porządkuje terminologię robotyki, a ISO 22400-2:2014 wskazuje, że wynik procesu ocenia się przez zdefiniowane wskaźniki operacyjne, nie przez samą obecność robota.
Z perspektywy integratora różnica jest praktyczna. Przenośnik z czujnikami może automatycznie podawać kartony przez całą zmianę. Cela z robotem delta może natomiast pobierać produkty o zmiennej orientacji, odkładać je do tacek i zmieniać recepturę po zmianie formatu. Pierwszy układ automatyzuje przepływ. Drugi dodaje programowalny ruch wieloosiowy.
- Automatyzacja produkcji obejmuje sterowanie, transport, kontrolę i wykonanie procesu przez urządzenia oraz oprogramowanie.
- Robotyzacja produkcji wykorzystuje robota do realizacji zaprogramowanego zadania ruchowego w kompletnej aplikacji.
- PLC zarządza sekwencją pracy, sygnałami wejść i wyjść oraz komunikacją z urządzeniami linii.
- OEE pokazuje efektywność wyposażenia, lecz nie zastępuje analizy przepustowości całego procesu.
Automatyzacja produkcji – co oznacza w praktyce?
Automatyzacja produkcji to przekazanie realizacji, sterowania lub kontroli procesu urządzeniom i oprogramowaniu, charakteryzujące się powtarzalną logiką działania, pomiarem sygnałów oraz reakcją na warunki procesu. Obejmuje między innymi PLC, napędy, czujniki, przenośniki, SCADA, MES, maszyny specjalne i systemy wizyjne.
W zakładzie spożywczym automatyzacja może obejmować dozowanie, zamykanie opakowania, odrzut wadliwej sztuki i transport kartonu do strefy paletyzacji. W e-commerce będzie to skaner kodów, sortownik, drukarka etykiet i przenośnik kierujący paczkę do właściwego zjazdu. Robot nie jest tu warunkiem koniecznym.
Automatyka stała, programowalna i elastyczna – czym się różnią?
Automatyka stała realizuje jeden ustalony cykl, programowalna pozwala zmieniać sekwencję pracy, a elastyczna łączy zmianę receptur z możliwością obsługi różnych wariantów produktu. Im większa zmienność SKU, opakowań i układów na palecie, tym większe znaczenie ma elastyczność, ale rośnie też złożoność uruchomienia.
W praktyce wyróżniam trzy poziomy decyzji:
- Automatyka stała sprawdza się przy jednym stabilnym kartonie i stałym takcie, na przykład przy zaklejaniu taśmą kartonów o identycznej szerokości.
- Automatyka programowalna pozwala operatorowi wybrać recepturę dla kilku rozmiarów opakowań bez mechanicznej przebudowy całej linii.
- Automatyka elastyczna wykorzystuje czujniki, napędy i często system wizyjny, aby obsługiwać produkt o zmiennej pozycji lub orientacji.
- SCADA zbiera dane o alarmach, postojach i stanach urządzeń, dzięki czemu utrzymanie ruchu widzi powtarzające się przyczyny przestojów.
- MES wiąże wykonanie zleceń, receptury i dane jakościowe z planem produkcji, a nie tylko z pracą pojedynczego stanowiska.
Jedno zdanie, które dobrze porządkuje projekt: automatyzacja nie musi poruszać produktem wieloosiowo, aby skrócić cykl, ograniczyć błędy i ustabilizować jakość.
Czy automatyzacja wymaga robota?
Nie, automatyzacja nie wymaga robota, ponieważ PLC może sterować przenośnikiem, kartoniarką, etykieciarką i kontrolą wizyjną bez osi robotycznych. Robot staje się potrzebny dopiero wtedy, gdy zadanie wymaga programowalnego, wieloosiowego manipulowania produktem lub narzędziem.
Przykładem jest linia napojowa: formiarka kartonów, zaklejarka i transporter tworzą automatyczny odcinek end-of-line. Jeżeli jednak kartony mają trafiać w różne wzory na paletę albo zmienia się układ przekładek, wtedy analizuje się robota paletyzującego albo układ hybrydowy.
Robotyzacja produkcji – kiedy system wykorzystuje robota?
Robotyzacja produkcji to część automatyzacji wykorzystująca robota do wykonywania zaprogramowanych zadań, takich jak pick-and-place, załadunek maszyny, sortowanie, case packing lub paletyzacja. Robot przemysłowy nie tworzy samodzielnej aplikacji: potrzebuje sterowania, chwytaka, podawania produktu, zabezpieczeń i integracji z resztą procesu.
W projektach pakowania najczęściej robot zastępuje ręczne przekładanie, układanie lub odbieranie produktu, gdy praca jest monotonna, ergonomicznie trudna albo zależna od zmiennego miksu opakowań. Sam zakup ramienia bez analizy produktu zwykle przesuwa problem na chwytak, podajnik lub bufor.
Robot przemysłowy – jak definiuje go norma?
Robot przemysłowy to automatycznie sterowany, programowalny i wielozadaniowy manipulator o co najmniej trzech osiach, przeznaczony do zastosowań automatyki przemysłowej zgodnie z terminologią ISO 8373:2021. Definicja odróżnia robota od prostego mechanizmu wykonującego tylko jeden, niezmienny ruch.
„ISO 8373 dostarcza słownictwa potrzebnego do jednoznacznego opisu robotów i urządzeń robotycznych.” — International Organization for Standardization, ISO 8373:2021 Robotics – Vocabulary, 2021
To rozróżnienie ma znaczenie przy specyfikacji. Prostą wypycharkę można zaprojektować jako mechanizm dedykowany. Gdy produkt trzeba pobrać z kilku miejsc, obrócić, odłożyć do różnych formatów i zsynchronizować z przenośnikiem, zastosowanie robota bywa uzasadnione.
- Robot delta obsługuje lekkie produkty w szybkich operacjach pick-and-place, często nad przenośnikiem.
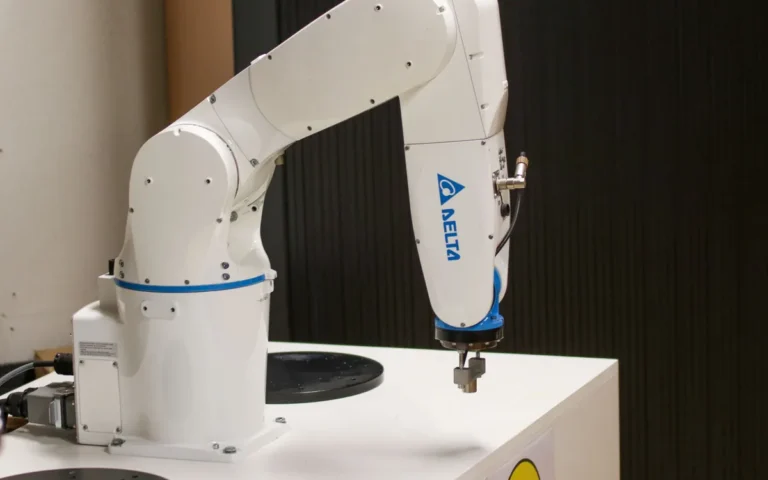
- Robot SCARA wykonuje szybkie ruchy w ograniczonej przestrzeni roboczej i pasuje do prostych operacji montażowych lub odkładania.
- Robot kartezjański porusza się po osiach liniowych, dlatego daje przewidywalny tor ruchu oraz prostą rozbudowę zasięgu.
- Robot paletyzujący przenosi worki, kartony lub zgrzewki, lecz jego faktyczny udźwig zależy od chwytaka, zasięgu i wymaganej dynamiki.
- Cobot może realizować zadania współpracujące, ale jego zastosowanie wymaga oceny ryzyka kompletnej aplikacji.
Czy zakup robota oznacza gotową automatyzację?
Nie, zakup robota oznacza zakup jednego komponentu, a gotowa automatyzacja wymaga jeszcze chwytaka, podawania, odbioru, PLC, bezpieczeństwa, dokumentacji oraz testów FAT i SAT. Najwięcej ryzyka często kryje się poza samym ramieniem robota.
W przypadku kosmetycznych butelek problemem może być śliski lakierowany kartonik. Dla worka z chemią kluczowy staje się odkształcalny ładunek. Przy mrożonkach liczy się kondensacja, temperatura i powtarzalny chwyt. Te warunki trzeba zweryfikować na rzeczywistych próbkach przed zamrożeniem koncepcji.
Automatyzacja a robotyzacja – jaka jest najważniejsza różnica?
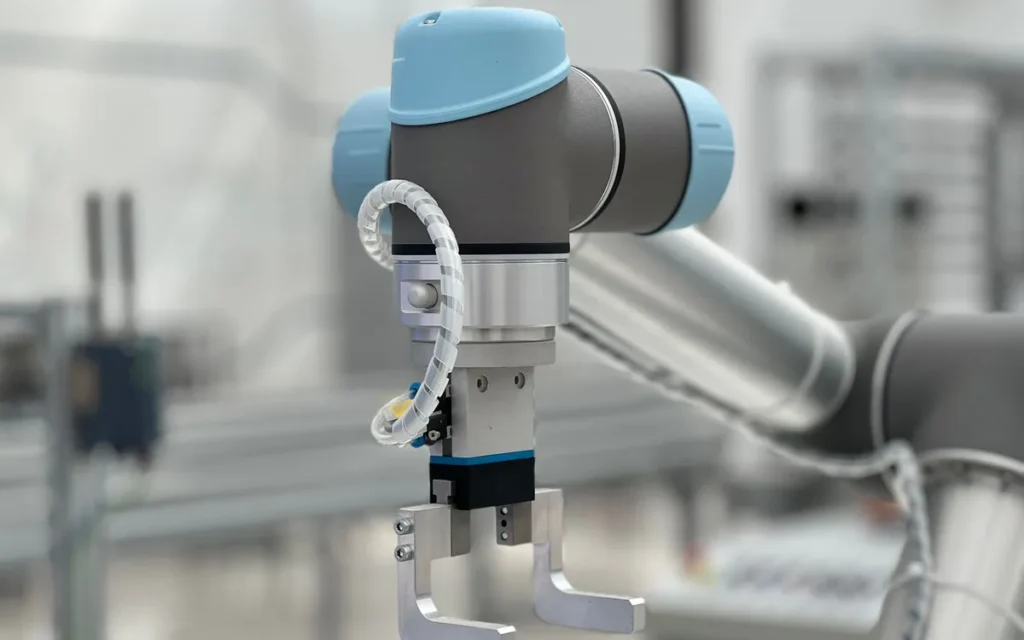
Automatyzacja obejmuje wszystkie rozwiązania, które samoczynnie sterują lub realizują proces, w tym PLC, napędy, przenośniki, maszyny specjalne i oprogramowanie. Robotyzacja jest częścią automatyzacji i wykorzystuje roboty do programowalnych zadań ruchowych. Każda robotyzacja jest automatyzacją, lecz nie każda automatyzacja jest robotyzacją (źródło: ISO 8373:2021).
Najważniejsza różnica dotyczy zdolności do zmiany ruchu i obsługi wariantów. Maszyna specjalna może pobić robota tempem w jednym stabilnym procesie. Robot wygrywa wtedy, gdy format, trajektoria, punkt odbioru lub sposób układania zmieniają się regularnie.
| Obszar decyzji | Automatyka bez robota | Robotyzacja | Praktyczny przykład |
|---|---|---|---|
| Ruch | Najczęściej ustalony przez mechanikę maszyny. | Programowalny, wieloosiowy i zależny od receptury. | Zaklejarka kartonów kontra robot odkładający produkty do kartonu. |
| Zmiana formatu | Często wymaga nastaw mechanicznych lub wymiany części formatowych. | Może wymagać zmiany programu, chwytaka lub narzędzia. | Nowy układ produktu w tackach. |
| Przepustowość | Wysoka przy stabilnym, jednorodnym zadaniu. | Zależy od zasięgu, masy, toru ruchu i cyklu chwytu. | Pakowanie jednego SKU kontra miks wielu SKU. |
| Utrzymanie ruchu | Obejmuje mechanikę, napędy i automatykę. | Dodaje program robota, osie, chwytak i komunikację z PLC. | Diagnostyka alarmu chwytaka podciśnieniowego. |
Parametry wydajności i przezbrojeń należy potwierdzić w testach aplikacyjnych oraz aktualnych kartach technicznych producentów.
Zakres technologii – czy każda automatyzacja jest robotyzacją?
Nie, każda robotyzacja jest automatyzacją, lecz automatyzacja może działać bez robota, na przykład jako transporter sterowany PLC lub dedykowana kartoniarka. ISO 8373:2021 pomaga zachować to rozróżnienie w wymaganiach technicznych i rozmowach inwestycyjnych.
Nie mieszajmy też automatyzacji z mechanizacją. Mechanizacja wspiera człowieka mechanizmem, ale nie musi samodzielnie sterować przebiegiem procesu. Cyfryzacja z kolei gromadzi oraz analizuje dane, jednak sama nie przenosi produktu ani nie wykonuje operacji pakowania.
- Przenośnik z PLC automatyzuje transport między operacjami, choć nie używa robota przemysłowego.
- Kartoniarka automatyzuje formowanie i zamykanie kartonu według określonego cyklu mechanicznego.
- Etykieciarka z weryfikacją kodu automatyzuje nanoszenie i kontrolę etykiety bez manipulacji robotycznej.
- Cela robotyczna robotyzuje pobieranie oraz odkładanie produktów, a jednocześnie automatyzuje sygnały i przepływ materiału.
Elastyczność procesu – kiedy robot daje przewagę?
Robot daje przewagę, gdy produkt wymaga zmiennej trajektorii, obsługi wielu punktów odkładania albo częstych zmian formatu, które nie uzasadniają budowy osobnej maszyny dla każdego wariantu. Przewaga znika, jeśli produkt napływa chaotycznie, a projekt nie rozwiązuje podawania i chwytu.
Przykład z logistyki: jedna cela może sortować paczki do czterech kierunków po odczycie kodu, a po zmianie reguł systemu WMS zmienia się logika odkładania. W zakładzie napojowym robot może też paletyzować dwa wzory kartonów na zmianę. Nie oznacza to automatycznie najniższego kosztu, lecz często obniża koszt kolejnej zmiany produktu.
Przezbrojenie – która technologia lepiej obsługuje wiele formatów?
Robot zwykle lepiej obsługuje wiele formatów, gdy zmiana sprowadza się do receptury i przewidywalnej wymiany chwytaka, lecz maszyna specjalna bywa szybsza przy jednym formacie przez większość roku. Należy zmierzyć rzeczywisty czas przezbrojenia, odsetek wariantów i koszt błędu.
W mojej praktyce najdroższe nie są same minuty zmiany receptury, lecz nieopisane wyjątki: karton o innej sztywności, folia kurcząca się mocniej przy wilgoci albo produkt podany z opóźnieniem. Dlatego koncepcja powinna uwzględniać:
- Receptury formatowe powinny zapisywać pozycje, limity prędkości i kryteria kontroli dla konkretnego SKU.
- Części formatowe powinny mieć jednoznaczne oznaczenia, aby operator nie zamontował prowadnicy od innego kartonu.
- Chwytak szybkowymienny skraca zmianę narzędzia, ale wymaga kontroli poprawnego zapięcia i mediów.
- Próby na skrajnych formatach wykrywają kolizje, błędy podciśnienia i ograniczenia zasięgu przed odbiorem FAT.
Proces produkcyjny – co automatyzować, a co robotyzować?
Najpierw automatyzuje się stabilne źródła strat, a robotyzuje zadania wymagające wieloosiowego ruchu, zmiennej trajektorii lub wielu formatów produktu. Dla pakowania, paletyzacji i sortowania decyzję należy oprzeć na takcie, wariantach SKU, jakości podawania, odrzutach oraz wymaganiach bezpieczeństwa kompletnej linii.
Nie zaczynaj od pytania „jaki robot kupić?”. Zacznij od danych: ile sztuk na minutę ma przejść przez stanowisko, ile formatów występuje tygodniowo, ile interwencji wykonuje operator i ile produktów trafia do odrzutu. To materiał do policzenia wariantu automatycznego, robotycznego i hybrydowego.
Pakowanie i paletyzacja – kiedy zastosować robota?
Robot warto zastosować przy pakowaniu i paletyzacji, gdy produkt wymaga pobrania, obrotu lub układania w zmiennym wzorze, a ręczna praca ogranicza takt albo ergonomię. W case packingu kluczowe są stabilne podanie produktu, chwytak oraz odbiór pełnego kartonu.
Przykłady zastosowań są bardzo konkretne:
- Robot delta może wkładać lekkie batony do tacek, gdy system wizyjny rozpoznaje ich pozycję na przenośniku.
- Robot paletyzujący może układać kartony z napojami wraz z przekładkami, jeśli chwytak pewnie obsługuje masę i geometrię ładunku.
- Cobot do pakowania może obsługiwać krótkie serie, ale jego takt oraz środki ochronne trzeba ocenić dla realnej aplikacji.
- Robot kartezjański może przenosić tacki w przewidywalnym ruchu liniowym nad stanowiskiem pakowania.
- System hybrydowy może automatycznie formować karton, a robotycznie układać w nim produkty o zmiennym układzie.
Przy planowaniu takiej celi przejrzyj także roboty pakujące pick-and-place oraz roboty paletyzujące, aby porównać typ ruchu z wymaganiem procesu.
Transport i kontrola jakości – kiedy wystarczy automatyka?
Automatyka wystarcza w transporcie i kontroli jakości, gdy produkt płynie w przewidywalnym kierunku, a decyzja opiera się na prostym sygnale lub stałej regule odrzutu. Przenośnik, fotokomórka, waga kontrolna i odrzutnik mogą pracować szybciej oraz prościej niż robot.
Na linii farmaceutycznej czujnik obecności i kamera mogą sprawdzić, czy kartonik ma poprawną etykietę, a siłownik pneumatyczny odrzuci wadliwą sztukę. Robot pojawia się dopiero wtedy, gdy trzeba wyjąć produkt z nieuporządkowanego strumienia, przekierować go do różnych opakowań lub wykonać operację, której nie da się zamknąć w stałym torze.
Proces ciągły – kiedy dedykowana maszyna jest lepsza od robota?
Dedykowana maszyna jest lepsza od robota, gdy proces pozostaje stabilny, produkt ma jeden format, a najwyższy takt wynika z wyspecjalizowanej mechaniki. Porównanie wymaga testu na konkretnym produkcie, ponieważ nominalna prędkość robota nie opisuje wydajności kompletnego stanowiska.
Przykład: zaklejanie jednolitych kartonów przez całą zmianę często korzysta z automatycznej zaklejarki. Robot nie powinien zastępować sprawnej maszyny tylko dlatego, że wygląda bardziej zaawansowanie. Z kolei przy częstym przechodzeniu między sześcioma formatami warto policzyć utracony czas przezbrojeń i odpady.
Dobór robota – czym różnią się delta, SCARA, robot kartezjański i cobot?
Delta, SCARA, robot kartezjański i cobot różnią się kinematyką, przestrzenią roboczą, sposobem integracji oraz profilem ryzyka aplikacji, a nie jedynie ceną ramienia. Do pakowania lekkich produktów często analizuje się robot delta, do ruchu liniowego robot kartezjański, a cobota wyłącznie po ocenie ryzyka całej celi zgodnej z ISO 10218-2:2025.
Nie ma uniwersalnego „najlepszego” robota do pakowania. Udźwig, zasięg, prędkość, stopień ochrony i dokładność trzeba sprawdzić w aktualnej karcie producenta oraz podczas testu z właściwym chwytakiem, produktem i rzeczywistą prędkością przenośnika.
Robot delta – kiedy liczy się szybki pick-and-place?
Robot delta sprawdza się, gdy liczy się szybki pick-and-place lekkich produktów pobieranych z przenośnika, zwłaszcza w branży spożywczej, słodyczach i drobnych opakowaniach kosmetycznych. Jego skuteczność zależy od dokładności śledzenia produktu, czasu chwytu i stabilności podawania.
Przy ciasteczkach przesuwających się po taśmie robot delta może rozpoznawać pozycję przez system wizyjny, pobierać sztuki chwytakiem podciśnieniowym i układać je w multipaku. Jeśli produkt jest mokry, nieregularny albo łatwo się odkształca, test chwytaka jest ważniejszy od deklarowanej szybkości osi.
SCARA i robot kartezjański – kiedy wystarczy ograniczony ruch?
SCARA i robot kartezjański wystarczają, gdy operacja wymaga powtarzalnego ruchu w ograniczonej przestrzeni, a pełna swoboda sześciu osi nie daje korzyści. SCARA wykonuje szybkie ruchy w płaszczyźnie, natomiast układ kartezjański prowadzi produkt po osiach liniowych.
- Robot SCARA nadaje się do odkładania małych komponentów lub opakowań, gdy potrzebne są szybkie ruchy w ograniczonym obszarze.
- Robot kartezjański pasuje do transferu tacek, kartonów i narzędzi wzdłuż osi X, Y oraz Z.
- Oś liniowa może zwiększyć zasięg układu, ale wpływa na czas cyklu, sztywność konstrukcji i wymagania bezpieczeństwa.
- Chwytak mechaniczny bywa lepszy od podciśnienia przy porowatych lub nieszczelnych opakowaniach.
Cobot i robot przemysłowy – czym różnią się wymagania aplikacji?
Cobot nie może automatycznie pracować bez wygrodzenia, ponieważ o zabezpieczeniu decyduje ocena ryzyka narzędzia, produktu, prędkości, sił, dostępu operatora i urządzeń współpracujących. Wymagania dla aplikacji i cel robotycznych opisuje ISO 10218-2:2025, a zagadnienia współpracy omawia ISO/TS 15066:2016.
„Wymagania bezpieczeństwa należy oceniać dla aplikacji oraz celi robotycznej, nie tylko dla samego robota.” — International Organization for Standardization, ISO 10218-2:2025 Robotics – Safety requirements, 2025
Cobot może dobrze obsłużyć krótką serię, kompletację lub pracę przy stanowisku operatora. Jeżeli jednak przenosi ciężki karton, ma agresywny chwytak albo współpracuje z szybkim przenośnikiem, projektant może potrzebować osłon, skanerów bezpieczeństwa lub innych środków ochronnych. Sprawdź też coboty do pakowania.
Integracja systemu – jak współpracują robot, PLC, wizja i chwytak?
Integracja systemu łączy kontroler robota, PLC, system wizyjny, chwytak, przenośniki i funkcje bezpieczeństwa w jeden przewidywalny cykl pracy. PLC koordynuje stany linii, robot wykonuje trajektorię, wizja lokalizuje produkt, a chwytak determinuje pewność pobrania oraz faktyczny czas cyklu.
Najczęściej awaria nie wynika z tego, że robot „nie działa”. Przyczyną jest produkt poza tolerancją, brak potwierdzenia obecności, spadek podciśnienia, źle ustawiony bufor albo niedopasowany handshake między PLC i kontrolerem robota.
System wizyjny – kiedy jest niezbędny do lokalizacji produktu?
System wizyjny jest niezbędny, gdy produkt przyjeżdża w zmiennej pozycji lub orientacji, a robot musi znać jego współrzędne przed pobraniem. Kamera może także sprawdzać obecność, etykietę lub cechy jakościowe, lecz wymaga stabilnego oświetlenia i poprawnej kalibracji.
W systemie pick-and-place kamera wykrywa produkt, przekazuje współrzędne, a robot przelicza je z ruchem przenośnika. To wymaga synchronizacji czasu, enkodera taśmy i właściwego pola widzenia. Bez tego nawet szybki robot będzie pobierał „spóźnione” pozycje. Zobacz także systemy wizyjne dla robotów.
Chwytak – jak wpływa na wydajność i jakość?
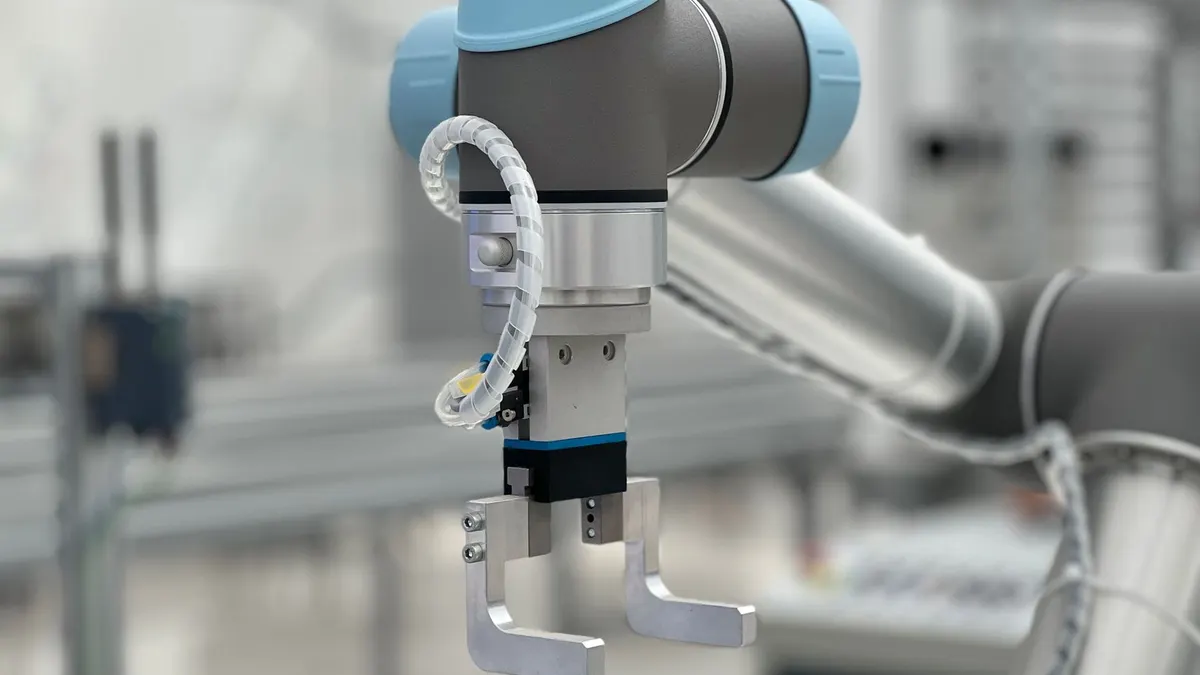
Chwytak wpływa na wydajność i jakość bezpośrednio, ponieważ decyduje o pewności pobrania, liczbie produktów na cykl, ryzyku uszkodzeń oraz czasie wymiany formatu. Robot z niepewnym chwytakiem nie utrzyma stabilnego taktu, nawet gdy jego osie mają wystarczającą prędkość.
Przed FAT należy przetestować co najmniej:
- Najlżejszy produkt trzeba sprawdzić pod kątem zasysania, przesunięcia i nadmiernej siły chwytu.
- Najcięższy produkt trzeba zweryfikować przy maksymalnym wysięgu oraz przy docelowym przyspieszeniu robota.
- Produkt śliski trzeba ocenić po realnym czasie kontaktu, a nie tylko na suchej próbce laboratoryjnej.
- Produkt odkształcony trzeba przetestować pod kątem stabilności chwytu i jakości odkładania do kartonu.
- Format po zmianie receptury trzeba przeprowadzić przez pełny cykl wraz z potwierdzeniem czujników i odbiorem produktu.
FAT potwierdza działanie rozwiązania przed wysyłką, a SAT sprawdza je po instalacji w warunkach zakładu. Oba etapy powinny zawierać kryteria akceptacji, listę wyjątków i plan części zamiennych.
OEE, bezpieczeństwo i decyzja inwestycyjna – jak wybrać rozwiązanie?
OEE to wskaźnik efektywności wykorzystania wyposażenia oparty na dostępności, wydajności i jakości, lecz nie wystarcza samodzielnie do oceny automatyzacji ani robotyzacji. ISO 22400-2:2014 traktuje KPI jako element zarządzania operacjami, dlatego wynik projektu trzeba zestawić z przepustowością linii, przezbrojeniami, interwencjami ręcznymi i kosztami utrzymania.
Najuczciwsza decyzja inwestycyjna porównuje stan bazowy z trzema wariantami: automatyka stała, cela robotyczna oraz rozwiązanie hybrydowe. Nie zakładaj z góry, że najwyższy OEE pojedynczej maszyny oznacza najlepszy wynik biznesowy całego zakładu.
Co to jest OEE w produkcji?
OEE w produkcji to wskaźnik łączący dostępność, wydajność i jakość, często liczony jako iloczyn tych trzech składników. Wynik ma sens tylko wtedy, gdy zakład jednakowo definiuje planowany czas produkcji, mikroprzestoje, prędkość referencyjną i odrzuty.
Przykładowo, dostępność 90%, wydajność 95% i jakość 98% dają OEE na poziomie 83,79%. Taka kalkulacja pokazuje stratę, ale nie mówi jeszcze, czy ograniczeniem jest podawanie produktu, brak operatora, awaria chwytaka czy kolejny odcinek linii.
- Dostępność pokazuje udział czasu, w którym urządzenie było zdolne do produkcji względem zaplanowanego czasu.
- Wydajność porównuje faktyczne tempo z przyjętym tempem referencyjnym dla procesu.
- Jakość pokazuje udział dobrych sztuk w całkowitej liczbie wytworzonych sztuk.
- Przepustowość linii wskazuje, czy poprawa lokalnego stanowiska nie tworzy zatoru w następnym etapie.
OEE nie jest synonimem ROI: wskaźnik operacyjny mierzy wykorzystanie wyposażenia, a zwrot z inwestycji zależy dodatkowo od kosztów pracy, energii, serwisu, finansowania, odpadów i wolumenu.
Jak zmierzyć efekt robotyzacji?
Efekt robotyzacji mierzy się przez porównanie danych bazowych i danych po uruchomieniu przez ten sam okres oraz dla porównywalnego miksu produktów. Zbierz minimum takt, przestoje, jakość, czas przezbrojeń, ręczne interwencje, zużycie mediów i liczbę bezpiecznie obsłużonych sztuk.
- Stan bazowy należy rejestrować przez reprezentatywny okres, obejmujący normalne zmiany, a nie tylko najlepszy dzień produkcyjny.
- Wąskie gardło należy potwierdzić obserwacją całej linii, ponieważ robot nie usunie problemu po stronie wcześniejszego podawania.
- Kryterium odbioru powinno określać takt, jakość, czasy przezbrojenia oraz dopuszczalne interwencje operatora.
- Pilotaż warto przeprowadzić na operacji o największej niepewności, zwykle na chwycie lub podawaniu produktu.
- Ocena po wdrożeniu powinna uwzględnić okres stabilizacji, szkolenie operatorów i dane serwisowe.
Wdrożenie – jak wybrać między automatyką, robotem i rozwiązaniem hybrydowym?
Wybór między automatyką, robotem i rozwiązaniem hybrydowym zaczyna się od audytu procesu, a kończy testem na rzeczywistym produkcie oraz oceną ryzyka kompletnej aplikacji. Rozwiązanie hybrydowe często wygrywa, gdy automatyka stabilizuje transport i karton, a robot wykonuje zmienny etap pakowania lub paletyzacji.
Bezpieczeństwo robotów obejmuje nie tylko ramię, lecz także chwytak, ładunek, przenośniki, strefy dostępu, tryby pracy i procedury po awarii. ISO 10218-1:2025 dotyczy robota przemysłowego, natomiast ISO 10218-2:2025 obejmuje aplikacje oraz cele robotyczne. Zgodności nie da się zadeklarować wyłącznie na podstawie certyfikatu komponentu.
„Wskaźniki efektywności wymagają jasnych definicji i kontekstu operacji produkcyjnej.” — International Organization for Standardization, ISO 22400-2:2014 Key performance indicators for manufacturing operations management, 2014
Jeśli rozważasz inwestycję, zacznij od audytu produktu, taktu i odrzutów, a następnie poproś o koncepcję zawierającą layout, listę założeń, granice odpowiedzialności oraz koszt utrzymania. Kalkulacje ROI i zgodności mają charakter informacyjny i nie zastępują indywidualnej analizy finansowej, oceny ryzyka ani oceny zgodności. Przydatnym kolejnym krokiem jest analiza ROI automatyzacji produkcji.
Najczęściej zadawane pytania
Czym różni się automatyzacja od robotyzacji?
Automatyzacja jest pojęciem szerszym: obejmuje urządzenia, czujniki, PLC oraz oprogramowanie, które samoczynnie realizują lub sterują procesem. Robotyzacja jest częścią automatyzacji i wykorzystuje robota do programowalnych zadań ruchowych. Każda robotyzacja jest automatyzacją, ale nie każda automatyzacja używa robota.
Czy każda automatyzacja jest robotyzacją?
Nie. Przenośnik sterowany PLC, kartoniarka, etykieciarka czy automatyczny system kontroli jakości mogą pracować bez robota. Robotyzacja pojawia się wtedy, gdy robot wykonuje zadanie manipulacyjne jako element aplikacji.
Kiedy warto zastosować robota w produkcji?
Robot jest uzasadniony, gdy zadanie wymaga wieloosiowego ruchu, zmiennej trajektorii, obsługi wielu formatów albo ograniczenia monotonnej pracy ręcznej. Przed decyzją trzeba sprawdzić takt, rodzaj produktu, sposób chwytu, bezpieczeństwo i całkowity koszt użytkowania. Test na realnych próbkach ogranicza ryzyko błędnego doboru.
Czy cobot może pracować bez wygrodzenia?
Nie można tego zakładać tylko na podstawie nazwy urządzenia. O sposobie zabezpieczenia decyduje ocena ryzyka kompletnej aplikacji: narzędzia, produktu, prędkości, sił, dostępu człowieka i urządzeń pomocniczych. Odniesieniem dla aplikacji robotycznych jest ISO 10218-2:2025.
Co to jest OEE w produkcji?
OEE jest wskaźnikiem efektywności wyposażenia opartym na dostępności, wydajności i jakości. Pozwala zobaczyć źródła strat na stanowisku, lecz nie powinien być jedynym kryterium decyzji o robotyzacji. Trzeba analizować także przepustowość całej linii, przezbrojenia i koszty serwisowe.
Czy robot jest zawsze lepszy od maszyny dedykowanej?
Nie. Maszyna dedykowana może osiągać bardzo wysoką wydajność w stabilnym procesie z jednym formatem produktu. Robot zwykle daje większą swobodę zmiany trajektorii i receptur. Wybór zależy od miksu SKU, taktu, jakości podawania, wymagań bezpieczeństwa i danych finansowych projektu.
Co obejmuje kompletna cela robotyczna?
Kompletna cela robotyczna obejmuje robota, chwytak, podawanie i odbiór produktu, PLC, funkcje bezpieczeństwa oraz integrację z procesem. Potrzebne są także dokumentacja, FAT, SAT, szkolenie i plan części zamiennych. Certyfikat robota nie stanowi oceny bezpieczeństwa gotowej celi.
Źródła i literatura
- International Organization for Standardization, ISO 8373:2021 – Robotics – Vocabulary.
- International Organization for Standardization, ISO 10218-1:2025 – Safety requirements for industrial robots.
- International Organization for Standardization, ISO 10218-2:2025 – Safety requirements for industrial robot applications and robot cells.
- International Organization for Standardization, ISO/TS 15066:2016 – Collaborative robots.
- International Organization for Standardization, ISO 22400-2:2014 – Key performance indicators for manufacturing operations management.