
Paletyzator magazynowy – co to jest i kiedy ma sens?
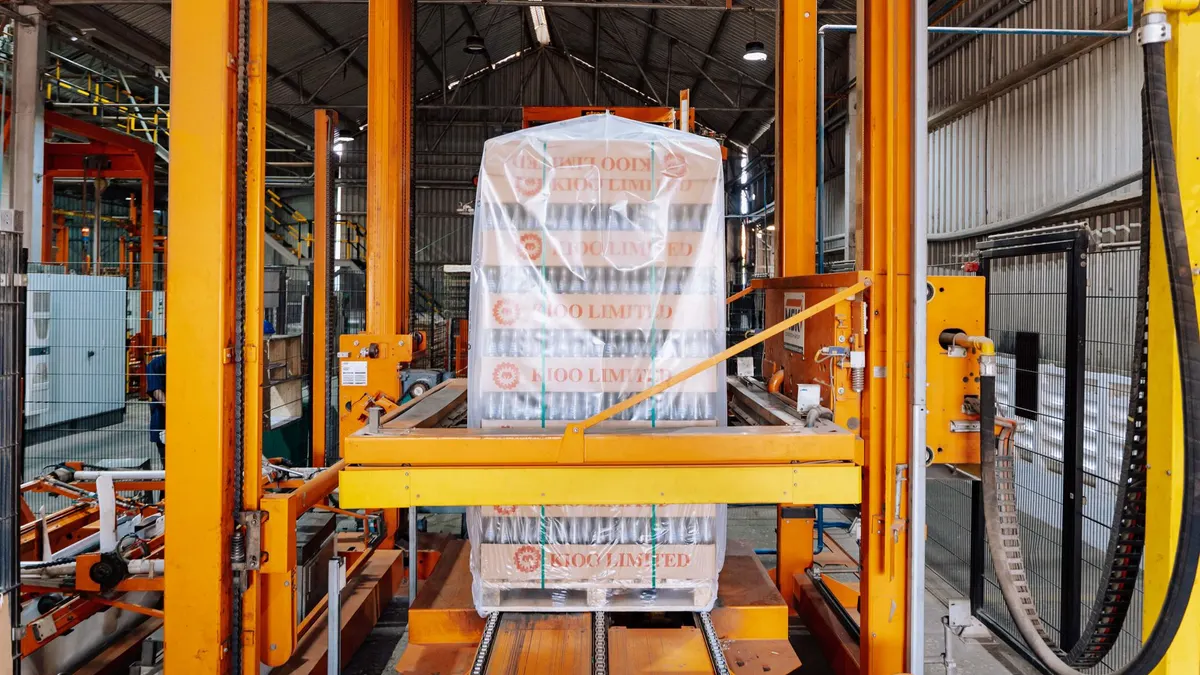
Paletyzator magazynowy to system automatycznie tworzący jednostki paletowe w strefie końca linii, kompletacji lub wysyłki, charakteryzujący się zaprogramowanym wzorem układania, obsługą przepływu palet i komunikacją z PLC lub WMS. Sens inwestycji pojawia się wtedy, gdy ręczne układanie blokuje powtarzalny wolumen, a nie wtedy, gdy trzeba zastąpić pojedynczego operatora. ISO 12100 wskazuje, że projekt maszyny powinien zaczynać się od identyfikacji zagrożeń i oceny ryzyka całego zastosowania, nie samego robota (ISO 12100, 2010).
Na robotypakujace.pl rozróżniamy paletyzator od układnicy palet, automatycznego magazynu wysokiego składowania i zwykłego wózka paletowego. Robot paletyzujący odbiera kartony, worki lub zgrzewki, buduje stabilny stos, a potem przekazuje gotową paletę do owijarki, etykietowania albo transportu palet.
„Ocena ryzyka powinna uwzględniać cały cykl życia maszyny: użytkowanie zgodne z przeznaczeniem, przewidywalne niewłaściwe użycie i interwencje człowieka.” — parafraza zasad ISO 12100, International Organization for Standardization, 2010
Czym różni się paletyzator magazynowy od produkcyjnego?
Paletyzator magazynowy zwykle konsoliduje produkty z kilku źródeł lub buduje palety wysyłkowe, podczas gdy stanowisko produkcyjne najczęściej odbiera jednostki bezpośrednio z jednej linii. Różnica dotyczy więc przede wszystkim logiki zleceń, liczby SKU i sposobu przekazania palety do wysyłki.
W praktyce spotykam trzy układy. Pierwszy obsługuje jedną pakowarkę kartonów. Drugi scala kartony z dwóch lub trzech linii przed magazynem. Trzeci pobiera zlecenia z systemu WMS i tworzy palety według tras, odbiorców albo numerów partii.
- Paletyzacja bezpośrednio po produkcji – robot odbiera stały strumień kartonów i zwykle pracuje na małej liczbie receptur.
- Konsolidacja wielu linii – cela wymaga buforów, logiki priorytetów oraz kontroli, która linia może chwilowo poczekać.
- Paletyzacja wysyłkowa – system buduje jednostkę logistyczną zgodnie z zamówieniem, trasą lub wymaganiem odbiorcy.
- Palety mieszane – rozwiązanie potrzebuje sekwencjonowania SKU, reguł stabilności i testów na rzeczywistych kartonach.
- Paletyzacja worków – wymaga sprawdzenia tarcia folii, kształtu worka i zachowania ładunku po odłożeniu warstwy.
Jedno zdanie, które porządkuje rozmowę z inwestorem: paletyzator magazynowy automatyzuje tworzenie stabilnej jednostki wysyłkowej, a nie tylko ruch robota między przenośnikiem a paletą.
Kiedy paletyzator magazynowy rozwiązuje realne wąskie gardło?
Paletyzator ma sens, gdy powtarzalny wolumen tworzy mierzalne wąskie gardło w ręcznym układaniu, a opakowania i przepływ można ustandaryzować. Decyzję trzeba oprzeć na godzinowym profilu napływu, liczbie SKU, czasie wymiany palety, dostępnej powierzchni oraz koszcie zatrzymania końca linii.
Z mojej praktyki projektowej wynika, że problem często nie leży w samym układaniu kartonów. Operator czeka na pustą paletę, szuka przekładek, poprawia nierówny karton albo zatrzymuje linię, bo pełna paleta nie ma gdzie odjechać. Robot bez uporządkowania tych miejsc tylko szybciej pokaże istniejący chaos.
- Profil godzinowy – pomiar powinien pokazać osobno średni napływ i najwyższy szczyt na zmianie.
- Przestoje końca linii – należy zapisać liczbę oraz przyczynę zatrzymań związanych z brakiem odbioru palet.
- Powtarzalność opakowań – kartony muszą utrzymywać wymiary, sztywność i jakość zaklejenia odpowiednią dla chwytaka.
- Ergonomia pracy – ręczne układanie ciężkich lub wysokich warstw zwiększa obciążenie operatora i ryzyko błędów.
- Jakość stosu – niestabilna paleta powoduje reklamacje, ponowne owijanie oraz ryzyko uszkodzenia towaru.
Przykład: zakład napojowy może mieć wystarczającą średnią wydajność ręcznej paletyzacji, lecz po zmianie formatu zgrzewek przez 40 minut generować kolejkę na przenośniku. Właśnie ten szczyt, a nie średnia z doby, należy policzyć przed wyborem celi.
Layout paletyzatora – gdzie ustawić system na końcu linii?
Paletyzator końca linii powinien stać za kontrolą jakości opakowania i przed owijarką palet, etykieciarką logistyczną oraz strefą odbioru. Dobrze zaprojektowany layout zostawia miejsce na bufor produktów, magazyn pustych palet, przekładki i palety niezgodne; bez tych czterech elementów nominalna prędkość robota nie przełoży się na wydajność end-of-line.
Najpierw mapuję drogę kartonu od zaklejarki do rampy. Potem zaznaczam wszystkie decyzje: odrzut, zmiana receptury, wymiana palety, pobranie przekładki i przekazanie pełnej jednostki. Dopiero na takim planie ma sens rozmowa o zasięgu robota.
Jak połączyć paletyzator z przenośnikami i buforem?
Najpierw należy policzyć, ile produktów napływa podczas najdłuższej przewidywanej przerwy w pracy celi, a potem dobrać bufor przenośnikowy do tego czasu. Bufor nie zastępuje wydajności robota, ale daje czas na zmianę palety, druk etykiety lub krótką interwencję operatora.
Przy kartonach 600 x 400 mm bufor nie musi być długi, jeśli robot ma dwie pozycje paletowe i automatyczny podajnik pustych palet. Przy workach 25 kg zwykle potrzebna jest większa rezerwa, bo chwytak, przekładki i stabilność warstwy wydłużają cykl.
- Zmierz szczytowy napływ – zapisz liczbę kartonów, worków lub zgrzewek na minutę w najbardziej obciążonych 15 minutach.
- Ustal pojemność warstwy – receptura powinna wskazywać liczbę jednostek w warstwie i liczbę warstw na palecie.
- Dodaj czas wymiany palety – bilans obejmuje odjazd pełnej palety, podanie pustej i potwierdzenie gotowości.
- Uwzględnij przekładki – podajnik przekładek może wydłużać cykl, zwłaszcza przy nieregularnych formatach.
- Sprawdź odbiór gotowej palety – owijarka, przenośnik rolkowy lub AMR muszą przyjąć paletę bez blokowania celi.
- Przetestuj stan awaryjny – zaplanuj, gdzie zatrzymają się produkty po braku pustych palet albo awarii owijarki.
Przykład: jeśli warstwa ma 10 kartonów, paleta ma 8 warstw, a szczyt wynosi 18 kartonów na minutę, nowa paleta pojawia się średnio co około 4,4 minuty. To prosty punkt wyjścia, który trzeba powiększyć o rzeczywiste czasy odbioru i zmiany receptury.
Jak rozdzielić ruch pieszy, wózki i AMR?
Pierwszym krokiem jest wyznaczenie osobnych tras dla pieszych, wózków widłowych i AMR oraz określenie punktów, w których paleta może zmienić właściciela. Wspólna strefa robotyczna i mobilna wymaga skoordynowanej analizy ryzyka zgodnej z ISO 12100 oraz, dla bezzałogowych wózków, z ISO 3691-4:2023.
- Strefa robota – ogrodzenie, skaner lub inne środki ochronne muszą chronić dostęp do ruchomych osi i chwytaka.
- Przejście operatora – wejście serwisowe powinno mieć jasną procedurę zatrzymania i resetu, a nie być skrótem przez celę.
- Droga wózka widłowego – kierowca nie może cofać przez punkt odkładania pełnej palety bez widoczności i reguł pierwszeństwa.
- Punkt AMR – robot mobilny powinien dostawać jednoznaczne potwierdzenie, że paleta jest gotowa do odbioru.
- Paleta niezgodna – odrzut potrzebuje wydzielonej lokalizacji, aby nie zatrzymał prawidłowego strumienia.
Automatyzacja end-of-line działa najlepiej wtedy, gdy transport palet jest częścią jednego scenariusza, a nie późniejszym dodatkiem do samego robota.
Wydajność paletyzatora magazynowego – jak policzyć takt?
Wydajność paletyzatora dobiera się do szczytowego, a nie średniego napływu produktów. Bilans musi obejmować ruch robota, pobranie przekładek, zmianę palety, odjazd gotowej jednostki i krótkie zatrzymania; wynik należy sprawdzić próbą cyklu dla realnych kartonów, worków albo zgrzewek.
Producenci podają często liczbę cykli robota na minutę. To parametr użyteczny, lecz nie oznacza automatycznie liczby kartonów na minutę dla całej celi. Robot może szybko wykonać ruch, ale poczekać na karton, etykietę, pustą paletę lub owijarkę.
Jak policzyć takt dla kartonów, worków i zgrzewek?
Najpierw podziel szczytową liczbę jednostek na minutę przez liczbę jednostek pobieranych w jednym cyklu, a następnie dodaj czasy pomocnicze. Dla kartonów często liczy się wielokrotne pobranie, dla worków ograniczeniem bywa stabilizacja, a dla zgrzewek – geometria i sztywność pakietu.
| Typ ładunku | Co mierzyć przed doborem | Najczęstszy ogranicznik | Przykład testu |
|---|---|---|---|
| Kartony | Wymiary, masa, jakość zaklejenia, liczba sztuk w warstwie | Zmiana palety lub brak bufora | 100 cykli z rzeczywistym kartonem po transporcie |
| Worki | Masa, tarcie powierzchni, deformacja, pylenie | Stabilność warstwy i chwytak | Pełna paleta po 24 godzinach postoju |
| Zgrzewki | Sztywność folii, orientacja, powierzchnia chwytu | Poślizg lub uszkodzenie folii | Próba chwytu przy maksymalnej masie pakietu |
| Palety mieszane | Kolejność SKU, wysokość, środek ciężkości | Algorytm układania | Próba reprezentatywnego zlecenia wysyłkowego |
Dane z tabeli są materiałem do próby aplikacyjnej, a nie uniwersalną specyfikacją maszyny. W magazynie e-commerce dwa kartony o tej samej masie mogą zachowywać się zupełnie inaczej, jeśli jeden ma miękkie ścianki i źle zaklejone skrzydła.
Jak zwiększyć OEE końca linii bez przewymiarowania robota?
Najpierw usuń przyczyny oczekiwania między urządzeniami, ponieważ OEE końca linii spada często przez brak materiału lub odbioru, nie przez zbyt wolny robot. Dobry audyt rozdziela dostępność, wydajność i jakość, zamiast sumować wszystkie straty jako „przestój paletyzatora”.
- Automatyczne podawanie palet – magazyn pustych palet zmniejsza czas oczekiwania na kolejną jednostkę nośną.
- Podwójne stanowisko paletowe – robot może układać na jednej palecie, gdy druga odjeżdża do owijarki.
- Receptury PLC – zapisane parametry warstwy ograniczają ręczne błędy przy zmianie SKU.
- Kontrola jakości wejścia – odrzucenie uszkodzonego kartonu przed celą chroni chwytak i stos.
- Alarmy przyczynowe – komunikat „brak pustej palety” jest użyteczniejszy niż ogólny alarm postoju.
Przykład z branży chemicznej: zamiast wybierać szybszego robota, warto najpierw zautomatyzować podawanie przekładek i odjazd palet. Często właśnie te dwa elementy odzyskują najbardziej odczuwalną część przepustowości.
Robot przemysłowy czy cobot – co wybrać do magazynu?
Robot przemysłowy zwykle lepiej pasuje do wysokiego taktu, większego udźwigu i większych zasięgów, natomiast cobot może mieć sens przy umiarkowanym przepływie oraz częstszej współpracy z operatorem. Wybór nie zwalnia z oceny ryzyka: chwytak, ładunek, przenośniki i rzeczywisty ruch całej aplikacji nadal podlegają wymaganiom bezpieczeństwa opisanym w ISO 12100 i aktualnym wydaniu ISO 10218-2.
Czym różni się robot przemysłowy od cobota przy paletyzacji?
Robot przemysłowy daje zwykle większy zapas taktu i udźwigu, a cobot upraszcza niektóre układy współdzielone z operatorem, lecz nie jest automatycznie „bezpieczny bez ogrodzenia”. Decyzję trzeba podjąć po ocenie całej celi, łącznie z energią chwytaka, masą kartonu i ryzykiem przy punkcie przekazania palety.
- Udźwig – trzeba zsumować masę produktu, chwytaka, przewodów i ewentualnej przekładki, zachowując zapas zgodny z kartą producenta.
- Zasięg – robot musi obsłużyć najdalszy narożnik palety bez pogarszania czasu cyklu.
- Takt – aplikacja o stałym, wysokim napływie zwykle korzysta z robota przemysłowego i wydzielonej celi.
- Powierzchnia – cobot na podnośniku może pomóc w ciasnym miejscu, ale potrzebuje miejsca na paletę, bufor i bezpieczne wejście.
- Zmiana pracy – częste ręczne interwencje mogą przemawiać za układem bardziej dostępnym dla operatora.
Roboty współpracujące w logistyce warto rozpatrywać jako wariant aplikacji, nie jako skrót od analizy technicznej.
Czy jeden chwytak wystarczy dla wielu SKU?
To zależy od różnic między SKU: jeden chwytak może obsłużyć kilka stabilnych kartonów o zbliżonej geometrii, ale nie powinien być zakładany z góry dla worków, zgrzewek i pudełek o różnych powierzchniach. Próbę chwytu wykonuje się na rzeczywistych opakowaniach, także po transporcie i zmianie temperatury magazynowej.
Chwytak próżniowy dobrze pracuje z odpowiednio sztywną, szczelną powierzchnią kartonu. Mechaniczny chwyt boczny może lepiej poradzić sobie z częścią produktów, lecz wymaga kontroli nacisku. Chwytak widłowy sprawdza się w określonych pakietach i warstwach, kiedy nie można pewnie podnieść ich od góry.
- Chwytak próżniowy – wymaga powierzchni, na której przyssawki utrzymają podciśnienie bez deformacji kartonu.
- Chwytak mechaniczny – wymaga sprawdzenia nacisku, aby nie zgniatać opakowania kosmetycznego lub farmaceutycznego.
- Chwytak wielopunktowy – może pobierać kilka kartonów naraz, jeśli ich układ na przenośniku jest powtarzalny.
- Chwytak do worków – musi uwzględniać tarcie, pylenie i zmianę kształtu po odłożeniu ładunku.
- System wizyjny – pomaga wykryć pozycję produktu, ale nie naprawi wadliwie zamkniętego kartonu.
Integracja WMS, WCS, PLC i urządzeń end-of-line
WMS zarządza zleceniem i identyfikacją towaru, WCS koordynuje przepływ urządzeń, a PLC wykonuje sekwencje paletyzatora, przenośników i owijarki. Po zakończeniu palety system może przypisać SSCC, wydrukować etykietę logistyczną i przekazać status wykonania; zgodnie z GS1 SSCC służy do jednoznacznej identyfikacji jednostki logistycznej (GS1 General Specifications, wersję należy zweryfikować przed publikacją).
Granice odpowiedzialności trzeba opisać w specyfikacji interfejsu. WMS nie powinien sterować ruchem osi robota, a PLC nie musi znać wszystkich reguł alokacji zleceń. WCS często pełni rolę tłumacza między tymi warstwami.
Jak paletyzator współpracuje z WMS, WCS i PLC?
Najpierw należy zdefiniować komunikaty wejściowe i wyjściowe: zlecenie, SKU, recepturę, liczbę sztuk, status palety, alarm oraz potwierdzenie wykonania. System powinien jasno wskazywać, kto tworzy SSCC, kto drukuje etykietę logistyczną i kto zamyka zlecenie po odbiorze palety.
- WMS przekazuje zlecenie – komunikat zawiera SKU, ilość, trasę lub odbiorcę oraz dane wymagane do identyfikacji partii.
- WCS kieruje przepływem – warstwa sterowania logistyką przydziela paletę, stanowisko i kolejność obsługi.
- PLC uruchamia recepturę – sterownik sprawdza gotowość robota, chwytaka, przenośników i urządzeń bezpieczeństwa.
- Paletyzator potwierdza wykonanie – system raportuje liczbę ułożonych jednostek, alarmy oraz stan gotowej palety.
- Etykieciarka oznacza paletę – etykieta logistyczna może zawierać SSCC zgodny z regułami GS1.
- WMS zamyka operację – potwierdzenie odbioru palety aktualizuje status zlecenia i lokalizację towaru.
Integracja PLC i WMS wymaga testów komunikacji przed rozruchem, nie dopiero po montażu urządzeń.
Co dzieje się po utracie komunikacji?
Po utracie komunikacji system powinien przejść do wcześniej uzgodnionego trybu degradacji: bezpiecznie zatrzymać zlecenie, zachować stan rozpoczętej palety i umożliwić kontrolowane odzyskanie pracy. Nie należy zakładać, że każda instalacja może automatycznie kontynuować paletyzację bez aktualnych danych z WMS.
- Stan palety – PLC powinien zapisać liczbę ułożonych warstw i aktywną recepturę przed zatrzymaniem.
- Blokada nowego zlecenia – brak potwierdzenia z WMS nie powinien tworzyć palety o nieznanej tożsamości.
- Tryb ręczny – uprawniony operator potrzebuje jasnej procedury dokończenia, odrzutu lub oznaczenia palety.
- Historia alarmów – rejestr czasu i przyczyny błędu przyspiesza diagnozę przez serwis.
- Test FAT i SAT – scenariusz utraty łączności powinien wejść do testów fabrycznych i odbioru na miejscu.
W branży farmaceutycznej i spożywczej identyfikowalność partii nie jest detalem interfejsu. To warunek, który trzeba uzgodnić z jakością i logistyką przed uruchomieniem automatyzacji.
Palety mieszane, owijanie i etykietowanie – jak domknąć proces?
Palety mieszane wymagają sekwencjonowania SKU, algorytmu układania i kontroli stabilności, dlatego są trudniejsze niż palety jednolite o powtarzalnych warstwach. Gotowa paleta powinna przejść przez weryfikację, owijarkę palet, druk etykiety logistycznej oraz transport do wysyłki w kolejności zgodnej z odpowiedzialnością WMS, WCS i PLC.
Jak obsłużyć wiele SKU i wzorów paletyzacji?
Pierwszym krokiem jest stworzenie receptur powiązanych z wymiarami opakowania, wzorem warstwy, orientacją etykiety i maksymalną wysokością palety. Jedna receptura nie powinna obejmować kartonów tylko dlatego, że mają podobną masę; różna sztywność lub położenie środka ciężkości może zmienić zachowanie całego stosu.
- Wymiary SKU – receptura musi zawierać długość, szerokość, wysokość i dopuszczalną orientację kartonu.
- Wzór warstwy – układ blokowy, krzyżowy lub mieszany wpływa na stabilność i liczbę jednostek na palecie.
- Maksymalna wysokość – limit powinien uwzględniać wysokość palety, przekładek i wymagania transportowe odbiorcy.
- Orientacja etykiety – strona z etykietą może wymagać ustawienia dostępnego dla skanera lub kontroli wizualnej.
- Paleta mieszana – kolejność dostaw produktów musi odpowiadać planowi układania, inaczej robot nie zbuduje stabilnego stosu.
Jak zintegrować owijanie, etykietowanie i transport palet?
Najpierw trzeba wskazać moment, w którym paleta uzyskuje status gotowej jednostki logistycznej, a następnie przypisać jej etykietę SSCC i trasę transportu. Owijarka, drukarka etykiet i transport palet muszą przekazywać potwierdzenia, aby WMS nie otrzymał informacji o wysłanej palecie, która nadal stoi w celi.
Przykład: paleta z kosmetykami może wymagać najpierw kontroli wysokości, potem owijania, a dopiero później etykiety aplikowanej na zewnętrzną warstwę folii. W innym układzie etykieta powstaje wcześniej, ale musi zostać osłonięta lub zachować czytelność po owijaniu. Tego nie rozstrzyga sam robot.
- Kontrola masy – waga może wykryć brakujący karton przed przekazaniem palety do owijarki.
- Owijarka palet – parametr owinięcia należy dobrać do stabilności stosu i wymagań transportu, nie tylko do tempa linii.
- Etykieta logistyczna – oznaczenie powinno być czytelne dla skanera i zgodne z przyjętymi zasadami GS1.
- Transport palet – przenośniki, wózek lub AMR muszą potwierdzać odbiór, aby uniknąć blokady stanowiska.
- Strefa wyjątku – paleta z błędną etykietą albo alarmem kontroli powinna trafić na osobną trasę.
Bezpieczeństwo, opłacalność i audyt paletyzacji magazynowej
Bezpieczna paletyzacja magazynowa obejmuje robota, chwytak, przenośniki, owijarkę, punkty przekazania palet oraz ruch pieszy i AMR. ISO 12100 wymaga oceny ryzyka normalnej pracy i przewidywalnych interwencji, a ISO 3691-4:2023 obejmuje bezzałogowe wózki przemysłowe oraz ich systemy; projekt trzeba zweryfikować dla konkretnego layoutu.
„Bezpieczeństwo celi nie wynika z nazwy robota, lecz z oceny ryzyka rzeczywistej aplikacji, jej energii, dostępu i procedur pracy.” — parafraza zasad ISO 12100 oraz ISO 10218-2, International Organization for Standardization, 2010 i aktualne wydanie
Jakie zabezpieczenia są potrzebne w ruchliwym magazynie?
Najpierw trzeba określić wszystkie punkty dostępu do celi i sposób bezpiecznego przekazania palety między robotem, przenośnikiem, wózkiem oraz AMR. Osłona samego robota nie wystarcza, jeśli operator może wejść przy owijarce albo kierowca wózka ma kolizję z odjazdem palety.
- Ocena ryzyka – dokument powinien obejmować pracę automatyczną, czyszczenie, przezbrojenie, awarię i serwis zgodnie z ISO 12100.
- Ochrona dostępu – wygrodzenia, blokady drzwi i skanery należy dobierać do realnej drogi wejścia, nie do rysunku katalogowego.
- Punkt przekazania palet – miejsce odbioru musi mieć logikę potwierdzenia i ochronę przed nagłym ruchem przenośnika.
- Ruch AMR – wspólne strefy trzeba analizować z uwzględnieniem zachowania pojazdu zgodnie z ISO 3691-4:2023.
- Reset po zatrzymaniu – operator powinien widzieć strefę i znać procedurę przed ponownym uruchomieniem systemu.
Treść ma charakter informacyjny i nie zastępuje indywidualnej oceny ryzyka wykonanej dla konkretnej maszyny, layoutu oraz organizacji pracy.
Kiedy paletyzacja magazynowa się nie opłaca?
Paletyzacja magazynowa może być nieuzasadniona przy małym lub nieprzewidywalnym wolumenie, częstych zmianach niestandardowych opakowań albo braku miejsca na bezpieczny przepływ i bufory. Nie da się uczciwie podać okresu zwrotu bez aktualnych danych o pracy, zmianach, stratach, serwisie i koszcie finansowania.
- Mały wolumen – pojedyncze, nieregularne palety na zmianę mogą nie uzasadniać kosztu pełnej celi.
- Nieustandaryzowane SKU – zmienne kartony i brak powtarzalnych receptur zwiększają koszt chwytaków oraz przezbrojeń.
- Brak miejsca – cela bez bufora i bez bezpiecznej trasy odbioru przeniesie korek do innej części magazynu.
- Palety mieszane bez danych – bez sekwencji zamówień i testów stabilności nie należy obiecywać automatycznej obsługi.
- Brak właściciela procesu – system wymaga osoby odpowiedzialnej za receptury, alarmy, dane SKU i utrzymanie ruchu.
Alternatywą bywa półautomatyczne stanowisko z podnośnikiem, owijarką i lepiej zaprojektowanym przepływem. Czasem to rozsądniejszy etap przed pełną robotyzacją.
Jak przygotować audyt przed wdrożeniem?
Audyt należy rozpocząć od zebrania danych z reprezentatywnej zmiany: godzinowego napływu, listy SKU, wymiarów, mas, wzorów palet, błędów jakościowych i realnych czasów odbioru. Następnie zespół powinien przejść trasę produktu od zaklejarki kartonu do wysyłki, oznaczając punkty kolizji, ręczne czynności oraz wymogi WMS i GS1.
- Zbierz dane przepływu – zapisz szczyty godzinowe, zmiany formatów i liczbę palet tworzonych dla każdego SKU.
- Zmierz opakowania – przygotuj wymiary, masy, zdjęcia, próbki kartonów, worków i zgrzewek oraz ich tolerancje.
- Sprawdź jakość palet – oceń typ palety, stan desek, dopuszczalną wysokość i wymagane przekładki.
- Narysuj layout – zaznacz przenośniki, owijarkę, etykieciarkę, drogi piesze, wózki i AMR.
- Opisz integrację – ustal, jakie komunikaty przekazują WMS, WCS i PLC oraz kto odpowiada za SSCC.
- Zaplanuj próbę FAT i SAT – testy powinny objąć wydajność, wszystkie receptury krytyczne, alarmy i utratę komunikacji.
Jeżeli chcesz zweryfikować układ przed zakupem, zacznij od danych, nie od katalogu robota. Paletyzator – kompletny przewodnik oraz paletyzator do worków pomagają zawęzić wariant techniczny po zakończeniu audytu.
Najczęściej zadawane pytania
Co to jest paletyzator?
Paletyzator to maszyna lub cela robotyczna układająca produkty na paletach według ustalonego wzoru. W magazynie może identyfikować SKU, budować palety wysyłkowe i przekazywać je do owijania, etykietowania oraz transportu.
Kiedy paletyzator magazynowy ma sens?
Ma sens przy stabilnym, mierzalnym wolumenie, powtarzalnych opakowaniach i wąskim gardle w ręcznym układaniu. Decyzję oprzyj na profilu godzinowym, szczytach, liczbie SKU, dostępnej powierzchni i kosztach zatrzymania końca linii.
Jaką wydajność powinien mieć paletyzator?
Wymagana przepustowość powinna przekraczać szczytowy napływ produktów po uwzględnieniu zmiany palet, przekładek i krótkich zatrzymań. Nie dobieraj systemu wyłącznie według średniej dziennej, ponieważ kolejki najczęściej powstają w okresach szczytu.
Czy cobot nadaje się do paletyzacji magazynowej?
Tak, cobot może sprawdzić się przy umiarkowanym takcie, odpowiednim udźwigu i zasięgu. Cała aplikacja – także chwytak, karton, przenośniki i kontakt z operatorem – nadal wymaga oceny ryzyka.
Czy paletyzator może współpracować z WMS?
Tak. WMS lub WCS może przekazywać identyfikator zlecenia i SKU, a PLC wykonuje sekwencje urządzeń oraz raportuje statusy i błędy. Zakres komunikatów należy opisać w specyfikacji interfejsu przed testami FAT i SAT.
Czy paletyzator obsłuży palety mieszane?
Tak, ale potrzebuje poprawnej kolejności dostarczania produktów, algorytmu układania i kontroli stabilności. Palety mieszane są trudniejsze niż powtarzalne warstwy jednego SKU, dlatego wymagają prób na rzeczywistych opakowaniach.
Kiedy paletyzator magazynowy się nie opłaca?
Inwestycja może być nieuzasadniona przy małym lub nieregularnym wolumenie, bardzo dużej zmienności opakowań albo braku miejsca na bufory i zabezpieczenia. Porównaj pełny koszt posiadania z pracą ręczną i wariantem półautomatycznym na aktualnych danych operacyjnych.
Źródła i literatura
- International Organization for Standardization, ISO 12100:2010 Safety of machinery – General principles for design – Risk assessment and risk reduction, 2010.
- International Organization for Standardization, ISO 3691-4:2023 Industrial trucks – Safety requirements and verification – Part 4: Driverless industrial trucks and their systems, 2023.
- International Organization for Standardization, ISO 10218-2 Safety requirements for industrial robot applications and robot cells, aktualne wydanie należy potwierdzić przed publikacją.
- GS1, GS1 General Specifications, aktualna wersja zasad identyfikacji jednostek logistycznych i etykiet SSCC powinna zostać zweryfikowana przed wdrożeniem.
- Dane operacyjne magazynu: profil godzinowego napływu, lista SKU, czasy wymiany palet, przestoje i parametry opakowań – dane wymagane do audytu przedwdrożeniowego.
Powiązane artykuły
- Paletyzator automatyczny – jakie funkcje obejmuje system?
- Paletyzator cena – jaki budżet przyjąć dla kompletnej celi?
- Paletyzator i depaletyzator – czy jedna cela obsłuży oba?