
Próżniowe pakowanie żywności – zasada i efekt procesu
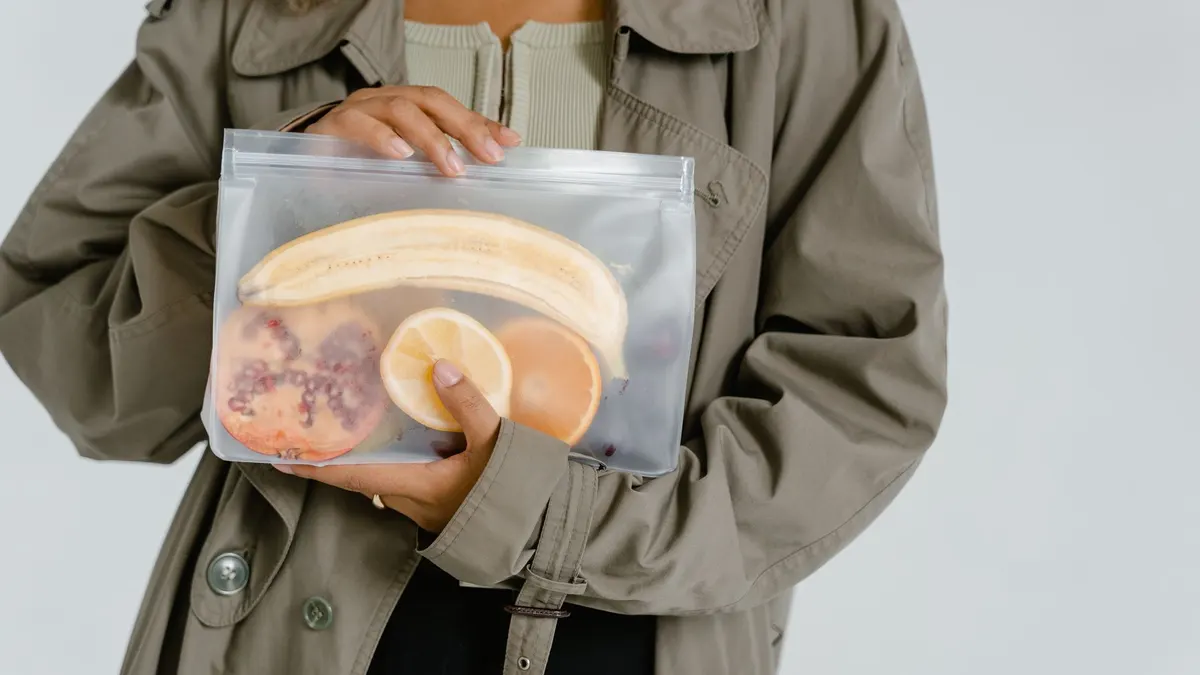
Próżniowe pakowanie żywności polega na usunięciu powietrza z opakowania, wykonaniu szczelnego zgrzewu i kontroli jego jakości. Metodę wybiera się dopiero po walidacji produktu, folii barierowej, chłodzenia i terminu przydatności. HACCP, ISO 22000 oraz Rozporządzenie (WE) nr 852/2004 traktują pakowanie jako element procesu bezpieczeństwa, a nie samodzielną metodę konserwacji.
W praktyce produkcyjnej próżnia ogranicza dostęp tlenu. Może więc spowolnić utlenianie tłuszczów, zmianę barwy części produktów i wzrost wybranych mikroorganizmów tlenowych. Nie sterylizuje jednak produktu, nie naprawia błędów higienicznych i nie zwalnia z utrzymania właściwej temperatury.
„Przedsiębiorstwa sektora spożywczego ustanawiają, wdrażają i utrzymują stałą procedurę lub procedury oparte na zasadach HACCP.” – Parlament Europejski i Rada Unii Europejskiej, Rozporządzenie (WE) nr 852/2004, 2004
Jak działa usunięcie powietrza i zgrzew?
Proces zaczyna się od ułożenia produktu w worku lub dolnej folii, usunięcia powietrza przez pompę próżniową, a następnie zamknięcia opakowania listwą zgrzewającą. Kluczowe jest utrzymanie czystej, suchej strefy zgrzewu – nawet cienka warstwa tłuszczu może powodować mikronieszczelność.
- Załadunek produktu musi ograniczać kontakt opakowania z powierzchniami mogącymi przenieść zanieczyszczenia.
- Odsysanie powietrza zmniejsza ilość tlenu w przestrzeni opakowania, ale jego rzeczywisty poziom zależy od produktu i maszyny.
- Zgrzew łączy warstwy zgrzewalne folii pod dobraną temperaturą, czasem i dociskiem.
- Schładzanie zgrzewu stabilizuje połączenie przed transportem lub dalszym pakowaniem.
- Kontrola szczelności wykrywa fałdy, kanały zgrzewowe, perforacje i uszkodzenia mechaniczne.
Najprostszy przykład: plasterkowany ser może dobrze znosić ścisłe przyleganie folii, ale kiełbasa z ostrą klamrą lub twardą kością wymaga dodatkowej odporności materiału na przebicie.
Czym próżnia różni się od MAP, skin pack i sous-vide?
Pakowanie próżniowe usuwa powietrze, MAP zastępuje je kontrolowaną mieszaniną gazów, a vacuum skin pack dociska górną folię do produktu na sztywnej tacce. Sous-vide oznacza dodatkowo proces obróbki cieplnej produktu w szczelnym opakowaniu – nie jest synonimem samej próżni.
Jedno zdanie do zapamiętania: próżnia chroni przez ograniczenie powietrza, lecz bezpieczeństwo produktu nadal zależy od higieny, czasu i temperatury przechowywania.
Jakie produkty nadają się do pakowania próżniowego?
Produkty odpowiednie do pakowania próżniowego to najczęściej mięso, ryby, sery, wędliny, półprodukty i żywność gotowa, charakteryzujące się odpornością na docisk folii, kontrolowaną temperaturą i potwierdzonym terminem przydatności. Przy każdym z nich trzeba ocenić HACCP, łańcuch chłodniczy i ryzyko związane z Clostridium botulinum.
Jak pakować mięso, ryby, sery i produkty gotowe?
Mięso porcjowane i sery twarde zwykle są dobrymi kandydatami, ponieważ folia może przylegać do ich powierzchni bez istotnego pogorszenia wyglądu. Ryby, wędliny krojone i dania gotowe wymagają natomiast ostrożniejszego doboru temperatury produktu, receptury oraz bariery opakowania.
- Stek wołowy wymaga folii odpornej na przebicie i testu wycieku soków przy układaniu w kartonie zbiorczym.
- Filet z łososia wymaga higienicznego załadunku oraz walidacji chłodzenia od zapakowania do sprzedaży.
- Ser dojrzewający może wymagać oceny zachowania powierzchni i ewentualnego rozwoju gazu podczas przechowywania.
- Wędlina krojona wymaga kontroli strefy zgrzewu, bo plastry i wilgoć łatwo wchodzą pod linię zgrzewu.
- Gotowe pierogi wymagają badania odporności opakowania na ostre krawędzie oraz oceny wygody konsumenta przy otwieraniu.
Z doświadczenia przy uruchomieniach linii nie akceptuję testu na jednej „ładnej” partii. Próbę trzeba zrobić także na produkcie cieplejszym, bardziej wilgotnym i mniej równym – czyli w wariancie, który realnie może pojawić się na zmianie.
Kiedy produkt źle znosi próżnię?
Produkt delikatny, porowaty albo wydzielający gazy może nie nadawać się do zwykłej próżni bez dodatkowego rozwiązania. Zgniecione pieczywo, kruche wyroby cukiernicze, sałaty liściaste czy produkty o nieregularnych ostrych krawędziach często lepiej przechodzą test w MAP albo w opakowaniu skin pack.
- Produkty kruche mogą pękać pod dociskiem folii, mimo że zgrzew pozostaje szczelny.
- Produkty ciepłe zwiększają ryzyko kondensacji pary i zabrudzenia obszaru zgrzewania.
- Produkty sypkie mogą zostać zassane do kanału zgrzewu i tworzyć nieszczelność.
- Produkty gazujące mogą zmieniać kształt opakowania podczas deklarowanego okresu trwałości.
- Produkty z kością wymagają grubszej lub bardziej odpornej folii oraz testów transportowych.
Kiedy nie wybierać pakowania próżniowego?
Nie wybieraj próżni, gdy zespół HACCP nie potwierdził bezpieczeństwa produktu w warunkach ograniczonego tlenu, a produkt wymaga ochrony przed zgniataniem lub ma wysokie ryzyko zanieczyszczenia zgrzewu. Warunki beztlenowe nie usuwają wszystkich zagrożeń mikrobiologicznych.
W analizie ryzyka należy uwzględnić między innymi Clostridium botulinum, temperaturę dystrybucji, pH, aktywność wody, recepturę oraz czas przechowywania. Nie zastępuje tego ani dobra pompa, ani grubsza folia.
Pakowanie próżniowe czy MAP – którą technologię wybrać?
Próżnia usuwa powietrze i zwykle dociska opakowanie do produktu, natomiast MAP zastępuje atmosferę opakowania dobraną mieszaniną gazów. Próżnia często pasuje do produktów odpornych na ściskanie, a MAP może lepiej chronić delikatny kształt. Decyzję należy potwierdzić testem trwałości, wyglądu, szczelności i kosztu.
Czym różni się próżnia od pakowania MAP?
MAP daje możliwość utrzymania przestrzeni nad produktem, ale wymaga kontroli składu gazu, parametrów dozowania oraz szczelności opakowania. Próżnia jest konstrukcyjnie prostsza w wielu zastosowaniach, lecz folia może uwidocznić każdy nierówny fragment produktu.
| Metoda | Atmosfera opakowania | Najczęstsza zaleta | Najczęstsze ograniczenie |
|---|---|---|---|
| Próżnia | Powietrze jest odsysane | Ścisłe opakowanie i ograniczenie tlenu | Ryzyko zgniecenia produktu |
| MAP | Dobierana mieszanina gazów | Lepsza ochrona kształtu | Kontrola gazu i większa złożoność procesu |
| Vacuum skin pack | Folia przylega do produktu na tacce | Silna ekspozycja produktu i stabilizacja | Wymaga kompatybilnej tacki, folii i maszyny |
Dla delikatnych pierogów, świeżych przekąsek lub produktu premium eksponowanego w ladzie warto porównać wszystkie trzy warianty na tej samej partii. Nie istnieje technologia najlepsza dla każdej kategorii.
Kiedy vacuum skin pack ma przewagę?
Vacuum skin pack ma przewagę wtedy, gdy produkt ma pozostać stabilny na tacce i jednocześnie dobrze wyglądać na półce. Metoda bywa stosowana przy porcjach mięsa, rybach i produktach premium, ale wymaga testu odrywania folii, wyglądu i odporności tacki.
- Mięso premium może zyskać stabilną prezentację, gdy folia skin nie przesuwa porcji na tacce.
- Ryba w porcji wymaga sprawdzenia, czy folia nie zmienia wizualnie delikatnej struktury produktu.
- Tacka sztywna musi zachować geometrię podczas cyklu próżniowego i transportu.
- Folia górna musi być zgodna z materiałem tacki oraz warunkami kontaktu z żywnością.
pakowanie w atmosferze modyfikowanej MAP warto analizować razem z wymaganiami sprzedażowymi, a nie wyłącznie z ceną maszyny.
Jakie maszyny stosuje się do pakowania próżniowego?
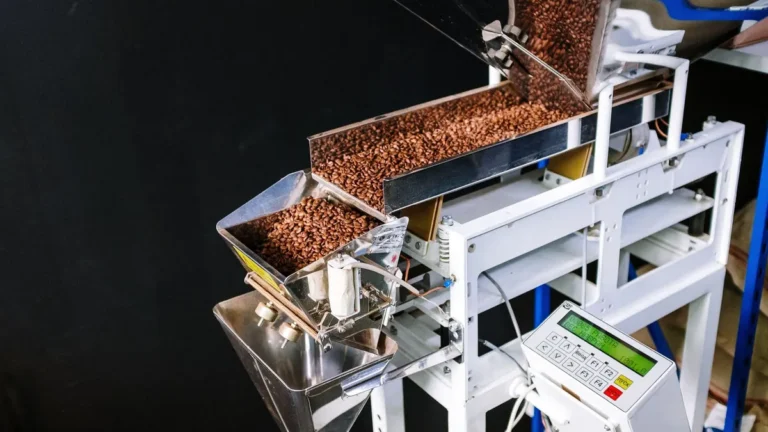
Pakowarka próżniowa przemysłowa powinna być dobrana do formatu produktu, wymaganej liczby cykli, rodzaju folii, mycia i zmian asortymentu. Maszyna komorowa pasuje do krótszych serii, a termoformierka do powtarzalnej produkcji o większym wolumenie. Realną wydajność liczy się z pełnego cyklu, nie z katalogowej wartości pomp.
Kiedy wybrać komorową maszynę próżniową?
Maszynę komorową wybierz przy małych i średnich partiach, częstych zmianach formatów lub nieregularnych produktach pakowanych w gotowe worki. Jej przewagą jest elastyczność, lecz operator nadal wykonuje załadunek i rozładunek.
- Pakowarka jednokomorowa sprawdza się przy krótkich seriach oraz ograniczonej powierzchni produkcyjnej.
- Pakowarka dwukomorowa ogranicza przestoje, ponieważ operator ładuje jedną komorę podczas pracy drugiej.
- Maszyna belkowa może obsługiwać większe worki i produkty o nietypowej długości.
- Pompa próżniowa wymaga planu serwisowego, kontroli oleju lub innej obsługi zgodnej z instrukcją producenta.
- Ergonomia stołu wpływa na realną wydajność bardziej niż deklarowana liczba cykli na godzinę.
Kiedy wybrać termoformierkę lub linię automatyczną?
Termoformierkę wybierz przy stabilnym formacie, większej powtarzalności i potrzebie integracji z podawaniem, etykietowaniem oraz pakowaniem zbiorczym. Tworzy ona opakowanie z rolki folii, realizuje próżnię i zgrzew, a następnie rozdziela gotowe pakiety.
Przy odbiorze maszyny mierz pełny cykl: podanie produktu, indeksowanie, formowanie, próżnię, zgrzew, cięcie, kontrolę i czyszczenie. To jedyny uczciwy sposób oceny OEE.
Jak policzyć realną wydajność pakowarki?
Realną wydajność oblicz w czterech krokach: zmierz czas pełnego cyklu, liczbę opakowań w cyklu, planowane postoje i odrzuty jakościowe. Wynik teoretyczny bez zmiany folii, mycia i kontroli zgrzewu nie stanowi zdolności produkcyjnej linii.
- Zmierz cykl od pierwszego podania produktu do odbioru ostatniego opakowania.
- Policz gniazda lub liczbę worków pakowanych jednocześnie w jednym cyklu.
- Odejmij postoje na zmianę rolki, czyszczenie, regulację i kontrolę jakości.
- Uwzględnij braki wynikające z nieszczelności, złego nadruku lub uszkodzeń opakowania.
- Potwierdź wynik podczas testu na reprezentatywnej partii produktu.
Jak dobrać opakowanie barierowe i parametry procesu?
Opakowanie barierowe dobiera się według przepuszczalności tlenu i pary wodnej, zgrzewalności, odporności na przebicie, temperatury procesu oraz przeznaczenia do kontaktu z żywnością. Rozporządzenie (WE) nr 1935/2004 wymaga, aby materiał był odpowiedni do przewidzianych warunków użycia, co potwierdza dokumentacja dostawcy.
Jak dobrać worek lub folię do pakowania próżniowego?
Dobór zacznij od produktu i ryzyka mechanicznego, a dopiero potem od grubości folii. Mięso z kością, ryba ze skórą, ser z ostrą krawędzią i produkt o wysokiej zawartości tłuszczu mogą wymagać innych struktur materiałowych.
- Bariera tlenowa ma ograniczać wymianę gazową zgodnie z wymaganiami produktu i terminu przydatności.
- Bariera pary wodnej pomaga ograniczać niepożądaną utratę lub pobieranie wilgoci podczas dystrybucji.
- Warstwa zgrzewalna musi działać w parametrach dostępnych dla konkretnej maszyny.
- Odporność mechaniczna musi uwzględniać przebicia w kartonie, na transporterze i przy układaniu palety.
- Deklaracja zgodności powinna obejmować konkretną folię, rodzaj żywności i warunki kontaktu.
Dlaczego zgrzew opakowania przecieka?
Zgrzew przecieka najczęściej przez fałdę folii, tłuszcz lub wilgoć w strefie zgrzewu, uszkodzenie materiału albo niezgodność receptury maszyny z folią. Nie ustawiaj jednej temperatury „na wszystko” – parametry potwierdza się na linii i zapisuje jako zatwierdzoną recepturę.
W dobrze prowadzonym zakładzie operator widzi zatwierdzony zestaw parametrów, a osoba odpowiedzialna za jakość blokuje nieautoryzowane zmiany. Taka dyscyplina ogranicza reklamacje znacznie skuteczniej niż doraźne podkręcanie temperatury zgrzewu.
Jak kontrolować szczelność i jakość zgrzewu?
Kontrola szczelności opakowania próżniowego powinna łączyć oględziny, zatwierdzoną metodę badania oraz identyfikowalność partii. Kontrola wizualna wykrywa zabrudzenia i fałdy, ale nie zastępuje okresowych testów szczelności lub wytrzymałości zgrzewu dobranych do produktu i opakowania.
Jak prowadzić kontrolę na zmianie?
Kontrolę prowadź według planu określającego częstotliwość, liczbę próbek, kryteria akceptacji i reakcję na niezgodność. Wynik testu musi wskazywać datę, zmianę, format, recepturę oraz osobę wykonującą pomiar.
- Kontrola wizualna obejmuje strefę zgrzewu, fałdy, zabrudzenia i przebicia.
- Test szczelności powinien wykorzystywać zatwierdzoną metodę właściwą dla danego typu opakowania.
- Test wytrzymałości ocenia, czy zgrzew wytrzymuje obciążenia przewidziane w logistyce.
- Weryfikacja urządzeń potwierdza, że przyrządy kontrolne działają zgodnie z ich harmonogramem.
- Postępowanie z niezgodnością musi obejmować zatrzymanie, segregację i ocenę produktu od ostatniego wyniku zgodnego.
Czy kontrola wizualna wystarczy?
Nie, kontrola wizualna nie wystarczy, ponieważ mikronieszczelność może nie być widoczna gołym okiem. Plan HACCP powinien wskazać metodę weryfikacji adekwatną do rodzaju opakowania, ryzyka produktu i wymagań klienta.
Jak zwalidować termin przydatności produktu?
Termin przydatności produktu pakowanego próżniowo ustala się przez analizę zagrożeń, badania mikrobiologiczne i testy przechowalnicze dla konkretnej receptury, folii, procesu oraz temperatury dystrybucji. Rozporządzenie (WE) nr 2073/2005 wiąże ocenę mikrobiologiczną z kategorią żywności i jej zamierzonym zastosowaniem.
„Operatorzy przedsiębiorstw sektora spożywczego podejmują środki, na każdym etapie produkcji, przetwarzania i dystrybucji, aby kryteria mikrobiologiczne były spełnione.” – Komisja Europejska, Rozporządzenie (WE) nr 2073/2005, 2005
Jakie badania wykonać przed sprzedażą?
Najpierw zespół HACCP definiuje produkt, proces, warunki przechowywania i przewidywalne odchylenia, a następnie technolog żywności oraz laboratorium dobierają badania. Zakres nie może być kopiowany z innego produktu tylko dlatego, że oba są pakowane próżniowo.
- Opisz produkt wraz z recepturą, pH, aktywnością wody, masą porcji i sposobem spożycia.
- Oceń zagrożenia mikrobiologiczne, chemiczne i fizyczne w systemie HACCP.
- Zweryfikuj proces od przygotowania produktu do zamknięcia opakowania i schłodzenia.
- Wykonaj testy przechowalnicze w planowanych oraz uzasadnionych granicznych warunkach dystrybucji.
- Zatwierdź oznakowanie obejmujące temperaturę, termin, partię i zasady identyfikowalności.
Czy pakowanie próżniowe przedłuża termin przydatności?
Tak, może wydłużyć trwałość wybranych produktów, ale nie ma jednej bezpiecznej liczby dni dla każdej żywności. Termin należy potwierdzić badaniami dla konkretnego produktu, opakowania, procesu i temperatury – zgodnie z podejściem wymaganym przez Rozporządzenie (WE) nr 2073/2005.
Jaką rolę ma ISO 22000 i Główny Inspektorat Sanitarny?
ISO 22000:2018 porządkuje zarządzanie zagrożeniami i zmianami procesu, natomiast Główny Inspektorat Sanitarny pozostaje istotnym punktem odniesienia dla krajowych komunikatów oraz nadzoru sanitarnego. Norma nie podaje uniwersalnej temperatury zgrzewu ani terminu przydatności.
Treść ma charakter informacyjny i nie zastępuje analizy HACCP, badań laboratoryjnych ani konsultacji z technologiem żywności i mikrobiologiem. Materiał powinien zostać zweryfikowany przez technologa żywności lub specjalistę ds. jakości i bezpieczeństwa żywności.
Jak zautomatyzować podawanie i pakowanie produktu?
Automatyzacja pakowania żywności łączy podawanie produktu, robota, system wizyjny, maszynę próżniową, kontrolę jakości, etykietowanie i pakowanie zbiorcze. Robot delta obsługuje szybkie lekkie produkty, SCARA powtarzalne odkładanie, a cobot zadania o niższej wydajności i częstszej zmianie asortymentu.
Jak dobrać robota do załadunku?
Dobór robota zaczyna się od masy, geometrii, higieny, prędkości i typu chwytaka, a nie od samej marki urządzenia. Dla tacki z porcją mięsa liczy się inny chwytak niż dla saszetki przypraw albo gotowego dania w kubku.
- Robot delta obsługuje szybki pick-and-place lekkich produktów przy odpowiednio zaprojektowanym podawaniu.
- Robot SCARA sprawdza się w powtarzalnych ruchach odkładania i prostym pozycjonowaniu.
- Cobot może wspierać krótsze serie, ale jego wydajność trzeba porównać z docelowym taktem linii.
- System wizyjny wykrywa pozycję, orientację i brak produktu przed zapakowaniem.
- Chwytak musi ograniczać uszkodzenia powierzchni oraz umożliwiać higieniczne czyszczenie.
Przy projekcie end-of-line uwzględnij także systemy wizyjne w pakowaniu, kontrolę etykiety oraz pakowanie zbiorcze produktów spożywczych.
Jak połączyć próżnię z kontrolą jakości?
Połączenie zaczyna się od zdefiniowania punktów kontroli: obecności produktu, prawidłowego zgrzewu, masy, etykiety, daty i odrzutu niezgodnego opakowania. PLC powinien przekazywać status między urządzeniami tak, aby wadliwa sztuka nie trafiała do kartonu ani na paletę.
Jedno zdanie do cytowania: automatyczna linia jest opłacalna tylko wtedy, gdy mierzy odrzuty, przestoje i realny takt, a nie wyłącznie liczbę zapakowanych sztuk.
Jak policzyć koszt próżniowego pakowania żywności?
Koszt jednego opakowania próżniowego obejmuje materiał, pracę, energię, mycie, braki, serwis i amortyzację maszyny, a jego wynik zależy od rzeczywistej wydajności oraz odrzutów. Ceny maszyn, folii i usług zmieniają się, dlatego kalkulację należy aktualizować na podstawie ofert z danego kwartału i testu technologicznego.
Jak obliczyć koszt jednostkowy opakowania?
Obliczenie wykonaj, dzieląc wszystkie koszty procesu w analizowanym okresie przez liczbę opakowań zgodnych jakościowo. Nie dziel kosztów przez produkcję brutto, bo nieszczelne lub błędnie oznakowane sztuki nie tworzą przychodu.
- Folii lub worka nie licz wyłącznie za kilogram, lecz za format, odpad przy zmianie rolki i rzeczywiste zużycie.
- Robocizny uwzględnij liczbę operatorów, przygotowanie linii i czas czyszczenia.
- Energii uwzględnij pracę pompy, grzanie zgrzewu, chłodzenie i urządzenia pomocnicze.
- Braków przypisz koszt produktu, materiału, czasu oraz ewentualnej reklamacji klienta.
- Serwisu uwzględnij części eksploatacyjne, przeglądy i dostępność technika.
- Amortyzacji rozliczaj zgodnie z zakładaną liczbą godzin lub sztuk, a nie tylko przez cenę zakupu.
Ile kosztuje automatyzacja pakowania próżniowego?
To zależy od konfiguracji: pojedyncza pakowarka komorowa, termoformierka i linia z robotem mają zupełnie inną skalę inwestycji oraz koszt wdrożenia. Przed decyzją porównaj co najmniej trzy warianty: manualny, półautomatyczny i automatyczny, z tym samym produktem, formatem oraz godzinową wydajnością.
W kalkulacji ROI uwzględnij ograniczenie strat produktu i reklamacji wyłącznie na podstawie własnych danych zakładowych. Do rozmowy z integratorem przygotuj produkt, format opakowania, planowaną wydajność, wymagany termin przydatności i zasady mycia. Zobacz także roboty do pakowania żywności oraz koszt automatyzacji pakowania.
Najczęściej zadawane pytania
Na czym polega próżniowe pakowanie żywności?
Proces polega na usunięciu powietrza z opakowania i wykonaniu szczelnego zgrzewu. Ograniczenie tlenu może zmniejszać utlenianie i wzrost części mikroorganizmów, ale nie sterylizuje produktu. Nadal potrzebne są higiena, chłodzenie i walidacja terminu przydatności.
Jakie produkty można pakować próżniowo?
Najczęściej pakuje się mięso, ryby, sery, wędliny, produkty gotowe i półprodukty. Przydatność zależy od receptury, temperatury, odporności na ściskanie oraz ryzyka mikrobiologicznego. Każdy produkt wymaga testu na reprezentatywnej partii.
Kiedy nie stosować pakowania próżniowego?
Nie stosuj go bez walidacji przy produkcie bardzo delikatnym, gazującym, ostrym lub wrażliwym na ściskanie. Metoda nie eliminuje zagrożeń mikrobiologicznych, w tym ryzyk istotnych w warunkach ograniczonego tlenu. Decyzję powinien zatwierdzić zespół HACCP.
Pakowanie próżniowe czy MAP – co wybrać?
Próżnia zwykle dociska opakowanie do produktu, a MAP utrzymuje kontrolowaną atmosferę gazową i może lepiej chronić kształt. Wybór zależy od trwałości, wyglądu, logistyki, materiału i kosztu. Najpewniejszą odpowiedź daje porównawczy test produktu na linii.
Jak sprawdzić szczelność opakowania próżniowego?
Połącz kontrolę wizualną z zatwierdzonym badaniem szczelności lub wytrzymałości zgrzewu. Plan kontroli powinien określać częstotliwość, próbkę, kryterium akceptacji i reakcję na niezgodność. Każdy wynik należy przypisać do konkretnej partii.
Jaka pakowarka próżniowa jest najlepsza do produkcji?
Dla krótszych serii często wystarcza maszyna komorowa, a dla większej, powtarzalnej produkcji rozważa się urządzenie dwukomorowe, taśmowe lub termoformierkę. Najlepszy wybór wynika z testu produktu, pomiaru pełnego cyklu, oceny mycia i kosztu jednostkowego. Dane katalogowe bez testu nie wystarczą.
Źródła i literatura
Akty prawne dotyczące higieny i mikrobiologii
- Rozporządzenie (WE) nr 852/2004 – higiena środków spożywczych, Parlament Europejski i Rada Unii Europejskiej, 2004.
- Rozporządzenie Komisji (WE) nr 2073/2005 – kryteria mikrobiologiczne dotyczące środków spożywczych, Komisja Europejska, 2005.
- Rozporządzenie (WE) nr 1935/2004 – materiały i wyroby przeznaczone do kontaktu z żywnością, Parlament Europejski i Rada Unii Europejskiej, 2004.
Normy i dokumentacja procesu
- ISO 22000:2018 Food safety management systems – International Organization for Standardization, 2018.
- Dokumentacja zgodności folii, parametry zgrzewu i instrukcje mycia – należy potwierdzić dla konkretnego materiału, maszyny i zastosowania przed wdrożeniem.
Powiązane artykuły
- Pakowanie MAP – czym jest atmosfera modyfikowana? – przewodnik główny